La finestra per combinazioni verticali FAKRO FXU
La finestra per combinazioni verticali FAKRO FXU è una soluzione FAKRO per...

Guida alla saldatrice a elettrodo MMA: scelta di elettrodi e diametro, amperaggio, polarità, tecnica, difetti, sicurezza, manutenzione e costi.
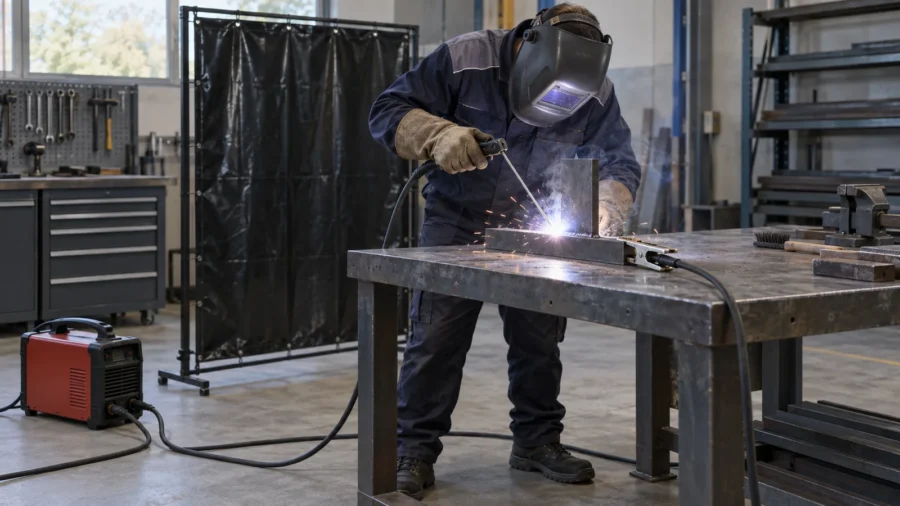
La saldatrice a elettrodo permette di realizzare giunzioni robuste con una macchina compatta e senza bombola di gas, ma non basta impostare un numero di ampere e avvicinare l’elettrodo al ferro. Il risultato dipende dalla compatibilità fra materiale, tipo e diametro dell’elettrodo, polarità, preparazione del giunto, posizione e velocità di avanzamento. Una regolazione che funziona su una piastra può incollare l’elettrodo su una lamiera sottile o produrre incisioni marginali su un profilo posizionato in verticale.
Nel processo MMA, chiamato anche saldatura ad arco con elettrodo rivestito o SMAW, l’elettrodo è consumabile: l’anima metallica fonde e forma il deposito, mentre il rivestimento genera protezione e scoria. Il metodo è versatile per manutenzione, carpenteria leggera e lavoro all’aperto, ma richiede pulizia fra le passate, produce fumi e radiazioni ottiche e lascia meno margine sulle lamiere sottili rispetto a processi più controllabili.
Questa guida spiega come leggere macchina ed elettrodi, scegliere un intervallo di corrente, collegare correttamente la polarità, preparare il pezzo, condurre il cordone e riconoscere i difetti. I valori sono punti di partenza: la scheda del consumabile, il manuale della saldatrice e la procedura applicabile prevalgono sempre.
Per strutture portanti, recipienti, tubazioni, acciai non identificati o riparazioni critiche servono progettazione, procedura qualificata, saldatore qualificato e controlli adeguati.
Sommario
Il generatore stabilisce una differenza di potenziale fra portaelettrodo e collegamento di ritorno. Quando la punta tocca il pezzo e viene subito rialzata, si innesca l’arco: il calore fonde localmente metallo base e anima dell’elettrodo. Il rivestimento si decompone, contribuisce alla protezione del bagno e forma una scoria che solidifica sopra il cordone. Dopo il raffreddamento la scoria deve essere rimossa prima di controllare o sovrapporre un’altra passata.
La denominazione normativa è importante perché distingue il processo da TIG, MIG/MAG e filo animato. La ISO 2560 classifica gli elettrodi rivestiti destinati alla saldatura manuale ad arco di acciai non legati e a grano fine; il codice completo contiene informazioni su proprietà del deposito, tipo di rivestimento, posizione, corrente e idrogeno diffusibile. Non va interpretato prendendo una sola cifra fuori contesto.
Nel linguaggio d’officina il cavo collegato al pezzo viene spesso chiamato “massa”. Tecnicamente è il ritorno della corrente di saldatura: chiude il circuito fra pezzo e generatore. Non sostituisce il conduttore di protezione della macchina né la messa a terra dell’impianto elettrico. Il morsetto va fissato su metallo pulito, il più vicino possibile alla zona di lavoro, evitando che la corrente attraversi cuscinetti, cerniere, funi, tubazioni o componenti sensibili.
Con l’elettrodo manuale la lunghezza dell’arco varia continuamente. I generatori MMA hanno una caratteristica adatta a limitare la variazione di corrente quando cambia la tensione d’arco. Hot Start, Arc Force e Anti Stick possono facilitare innesco e gestione dei cortocircuiti, ma non correggono un elettrodo inadatto, un cavo sottodimensionato o una tecnica instabile. Sono aiuti da regolare secondo manuale, non potenza “gratuita”.
La corrente di saldatura non coincide con quella assorbita dalla presa. Una macchina dichiarata da 160 A eroga fino a 160 A sul circuito di saldatura a bassa tensione, ma sul lato rete assorbe un valore diverso. La targhetta riporta normalmente tensione di alimentazione U1, corrente massima I1max, corrente effettiva I1eff, tensione a vuoto U0, campo di uscita e fattore di utilizzo X. La IEC 60974-1 definisce requisiti di sicurezza e prestazione per le sorgenti professionali di saldatura ad arco.
Prima del collegamento si verificano manuale, spina, presa, linea, protezione, sezione e lunghezza dell’eventuale prolunga. Adattatori improvvisati, avvolgicavo non svolto e prese surriscaldate sono segnali da non ignorare. Se i dati della linea non sono noti, il controllo spetta a un elettricista; il fatto che la saldatrice si accenda non dimostra che l’alimentazione sia idonea al lavoro continuativo.
Il fattore di utilizzo esprime per quanto tempo la macchina può erogare una certa corrente in un ciclo di riferimento senza superare la temperatura ammessa. Per esempio, 160 A al 35% su 10 minuti significa fino a 3,5 minuti di saldatura e 6,5 minuti di raffreddamento nelle condizioni dichiarate. Non significa che qualsiasi corrente possa essere usata per 3,5 minuti: a valori più bassi il fattore cresce e a 100% corrisponde la corrente continuativa indicata.
Il manuale Fronius illustra il calcolo su dieci minuti e specifica che i valori di targhetta sono riferiti a 40 °C; la scheda Helvi Galileo 160 mostra concretamente come una stessa macchina possa dichiarare 160 A al 60% e 130 A al 100%. Sono esempi, non valori trasferibili a un altro modello. Polvere sulle feritoie, temperatura elevata, ventilazione ostruita e prolunghe inadeguate riducono il margine reale.
| Dato di targhetta | Cosa descrive | Errore frequente | Verifica utile |
|---|---|---|---|
| U1 | Tensione e tipo di alimentazione | Collegare una macchina trifase a una linea non compatibile | Rete disponibile, manuale e spina prevista |
| I1max / I1eff | Assorbimento massimo ed effettivo lato rete | Confonderli con gli ampere di saldatura | Linea, protezione e cavo dimensionati |
| U0 | Tensione a vuoto del circuito di saldatura | Considerarla priva di rischio perché non si sta saldando | Condizioni asciutte, isolamento e prescrizioni del manuale |
| X | Fattore di utilizzo a una corrente e temperatura | Leggere soltanto la corrente massima | Valori al 35%, 60% e 100%, se dichiarati |
| IP | Grado di protezione dell’involucro | Tradurlo in autorizzazione a lavorare sotto pioggia | Limiti d’uso e collocazione previsti dal costruttore |
Il colore esterno o il diametro non identificano da soli un elettrodo. Sulla confezione devono essere leggibili classificazione, lotto, diametro, polarità, posizioni, intervallo di corrente e condizioni di conservazione. Le sigle AWS come E6013 o E7018 e quelle EN ISO esprimono sistemi di classificazione differenti: non si deve presumere un’equivalenza completa perché due prodotti hanno una denominazione commerciale simile.
Gli elettrodi rutili o rutil-cellulosici sono spesso scelti per acciai al carbonio, puntature, piccoli lavori e cordoni brevi. Hanno in genere arco docile, buon reinnesco e scoria relativamente facile da staccare. Un prodotto E6013 come ESAB OK 46.00, per esempio, è dichiarato per AC e DC con entrambe le polarità, ma questa versatilità appartiene a quella scheda: un altro elettrodo va verificato separatamente.
Gli elettrodi basici a basso idrogeno sono usati quando la procedura richiede tenacità, controllo dell’idrogeno e resistenza alla fessurazione. Richiedono maggiore disciplina: confezione, esposizione all’ambiente, stoccaggio e ricondizionamento seguono le istruzioni del produttore. Un elettrodo umido non torna automaticamente idoneo lasciandolo vicino a una stufa; temperature e tempi impropri possono danneggiare il rivestimento. Per lavori qualificati si registrano apertura, permanenza nei contenitori e ciclo previsto.
Il cellulosico offre penetrazione e caratteristiche utili in applicazioni specialistiche, comprese alcune saldature di tubazione e passate in verticale discendente. Produce però un arco energico, più fumi e spruzzi e richiede generatore, procedura e competenza adatti. Non va scelto per compensare giunti sporchi o scarsa preparazione. Alcuni piccoli inverter non hanno la tensione a vuoto o la dinamica necessaria per gestirlo bene.
Acciaio inossidabile, ghisa, acciai dissimili e riporti antiusura richiedono identificazione del materiale e consumabile specifico. La ghisa, per esempio, può richiedere preriscaldo, deposito breve, controllo della temperatura e raffreddamento lento; l’inox introduce rischi e requisiti sui fumi e sulla contaminazione. Non si sceglie un elettrodo speciale solo perché “attacca”: compatibilità metallurgica e servizio del pezzo vengono prima.
Il diametro si sceglie in funzione di giunto, spessore, posizione, accessibilità e capacità della macchina. Un elettrodo grande deposita più metallo ma richiede più corrente e crea un bagno più difficile da trattenere fuori posizione. Su lamiera sottile un diametro minore aiuta, tuttavia la MMA rimane sensibile allo sfondamento: giunto e sequenza contano almeno quanto il selettore.
La tabella seguente usa come esempio gli intervalli pubblicati per un elettrodo rutil-cellulosico E6013 specifico. Serve a capire l’ordine di grandezza, non è una tabella universale. Prima di saldare si legge sempre la confezione effettiva e si parte nella parte bassa o media del campo con un provino dello stesso materiale e nella stessa posizione.
| Diametro nominale | Intervallo indicativo E6013 dell’esempio | Uso iniziale plausibile | Attenzione |
|---|---|---|---|
| 1,6 mm | 30–60 A | Piccole sezioni e controllo termico | Elettrodo delicato, deposito ridotto |
| 2,0 mm | 50–80 A | Lamiera e piccoli profili | Serve mano stabile e giunto ben accostato |
| 2,5 mm | 60–100 A | Carpenteria leggera e puntatura | Campo da adattare a posizione e dissipazione |
| 3,2 mm | 80–150 A | Profili e piastre di maggiore massa | Richiede più potenza e può sfondare il sottile |
| 4,0 mm | 100–230 A | Deposito più produttivo su sezioni adeguate | Macchina, cavi e fattore di utilizzo devono sostenerlo |
| 5,0 mm | 150–290 A | Impieghi produttivi su giunti importanti | Normalmente fuori dallo scopo dei piccoli inverter |
Se l’elettrodo si incolla pur con arco molto corto, il pezzo è pulito e i collegamenti sono corretti, la corrente può essere bassa. Se il bagno diventa incontrollabile, il cordone si appiattisce e scava i bordi o il pezzo si perfora, può essere eccessiva. Prima di ruotare la manopola si controllano polarità, tensione di rete, contatti e velocità: gli stessi sintomi possono avere cause diverse.
Una variazione di 5–10 A è spesso più utile di un salto ampio. Dopo ogni prova si lascia raffreddare il provino, si rimuove la scoria e si osservano profilo, fusione ai lembi e retro quando accessibile. Un cordone bello in superficie non dimostra penetrazione né resistenza; per lavori soggetti a requisiti occorrono criteri e controlli definiti.
In corrente continua, DCEP indica elettrodo al positivo: il portaelettrodo è collegato al terminale “+” e il ritorno al “−”. DCEN indica elettrodo al negativo, quindi collegamenti invertiti. In corrente alternata i terminali cambiano segno ciclicamente. Non esiste una polarità migliore per tutti gli elettrodi: la scelta dipende da formulazione del rivestimento e procedura.
Regole mnemoniche sulla quota di calore “sempre” concentrata su elettrodo o pezzo semplificano troppo il comportamento reale. Polarità, arco, rivestimento e trasferimento del metallo interagiscono. Il riferimento affidabile è l’indicazione AC, DC+ o DC− sulla scheda. Se un prodotto ammette più opzioni, si esegue un provino valutando stabilità, penetrazione, spruzzi e aspetto senza uscire dai dati del costruttore.
| Impostazione | Portaelettrodo | Ritorno sul pezzo | Quando usarla |
|---|---|---|---|
| DCEP / DC+ | Terminale positivo | Terminale negativo | Solo se prevista dal consumabile e dalla procedura |
| DCEN / DC− | Terminale negativo | Terminale positivo | Solo se prevista dal consumabile e dalla procedura |
| AC | Terminale di uscita indicato | Altro terminale indicato | Con elettrodo e macchina compatibili in alternata |
La saldatura non deve fondere attraverso vernice, olio, grasso, calamina spessa, ruggine sfogliata o zincatura senza una valutazione. Si porta a metallo sano la zona del giunto e quella del morsetto, poi si elimina polvere e residui. Rivestimenti sconosciuti possono liberare sostanze pericolose; su zincato, inox, vecchie vernici e trattamenti il rischio dei fumi richiede misure specifiche, non la sola porta aperta.
Per un giunto di testa si controllano allineamento, gioco di radice, smusso e sostegno secondo spessore e penetrazione richiesta. Per un giunto d’angolo si eliminano vuoti e si mantiene l’angolo. Le puntature devono avere qualità sufficiente, essere pulite e distribuite per limitare il ritiro; una puntatura criccata va rimossa, non sepolta sotto il cordone.
Su manufatti come una recinzione in ferro, saldatura, protezione dalla corrosione, drenaggio dei profili e posa lavorano insieme. Saldare dopo la zincatura danneggia il rivestimento e genera fumi: sequenza costruttiva e ripristino protettivo vanno progettati, non affidati a una bomboletta applicata sul cordone caldo.
Il morsetto di ritorno si fissa su una superficie pulita con pressione sufficiente. Connessioni lente e ossidate scaldano, rendono l’arco instabile e possono danneggiare prese e connettori. Lunghezza e sezione dei cavi devono sostenere la corrente prevista; arrotolare il cavo attorno al pezzo o passarlo su bordi taglienti non è una soluzione. Si ispezionano guaina, terminali, portaelettrodo e serraggio prima di energizzare il circuito.
L’arco si innesca con un breve tocco o movimento di strisciamento compatibile con l’elettrodo, poi si solleva la punta di pochi millimetri. Un arco troppo lungo aumenta tensione, spruzzi, ossidazione e instabilità; uno troppo corto favorisce l’incollaggio e nasconde il bagno. Come riferimento visivo iniziale, la lunghezza può essere dell’ordine del diametro dell’anima o meno per alcuni basici, ma la tecnica precisa viene dalla scheda e dall’addestramento.
L’angolo di lavoro ripartisce il calore fra i lembi: in un giunto a T simmetrico si parte vicino alla bisettrice, correggendo per spessori diversi. L’angolo di avanzamento inclina l’elettrodo lungo il percorso. Un’inclinazione moderata consente di vedere il bagno e tenere la scoria dietro; inclinazioni eccessive spostano l’arco, peggiorano la protezione e possono lasciare un lembo freddo.
Avanzare troppo in fretta crea un cordone stretto, discontinuo e con possibile mancata fusione; troppo lentamente allarga il bagno, accumula calore e può produrre sovrapposizione o sfondamento. Per iniziare è più leggibile un cordone diritto. L’oscillazione ampia non sostituisce più passate: può intrappolare scoria e far sostare troppo il bagno ai lati. La larghezza ammessa dipende da elettrodo e procedura.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisTra una passata e l’altra si rimuovono scoria e spruzzi con utensili adatti, si spazzola e si ispeziona. Le cavità non si riempiono senza prima eliminarne la causa. La temperatura interpass deve restare nel campo della procedura: saldare in sequenza senza controllo può alterare materiale e deformazione, mentre lasciare raffreddare in modo incontrollato alcuni acciai può aumentare il rischio di cricche.
Per la ripartenza si pulisce il cratere, si innesca leggermente davanti o dietro secondo tecnica e si torna sul punto per fondere il raccordo. Il cratere finale va riempito senza trattenere l’arco fino a scavare i bordi. Sulle ringhiere dei balconi e su altri elementi con funzione di protezione, una riparazione apparente non equivale a una verifica di stabilità: geometria, ancoraggi, corrosione residua e azioni devono essere valutati da professionisti.
Corrente, tensione e velocità determinano quanta energia viene fornita per unità di lunghezza. Una stima usata nella pianificazione è:
Q = k × U × I × 60 / (1000 × v)
dove Q è espresso in kJ/mm, U in volt, I in ampere, v in mm/min e k è il rendimento assunto dalla procedura. Con 24 V, 100 A, 200 mm/min e k = 0,8, Q è circa 0,58 kJ/mm. È un calcolo esemplificativo: la tensione reale varia con l’arco, il rendimento non è universale e il dato non sostituisce una WPS.
Per limitare deformazioni si usano accostamenti corretti, puntature distribuite, sequenze alternate, passate dimensionate e dispositivi di bloccaggio che non impediscano in modo pericoloso il ritiro. Raffreddare bruscamente con acqua può introdurre tensioni e variazioni metallurgiche. Prima di saldare una cornice si controllano diagonali e planarità; durante il lavoro si misura, invece di tentare di raddrizzare tutto alla fine.
La diagnosi deve partire da materiale, elettrodo, polarità e giunto. Aumentare la corrente può risolvere un incollaggio dovuto a valore basso, ma peggiora un contatto difettoso o una lamiera troppo sottile. La ISO 5817 definisce livelli di qualità per imperfezioni nelle giunzioni saldate per fusione; non trasforma però una valutazione a vista in certificazione né stabilisce da sola l’idoneità all’impiego del manufatto.
| Sintomo | Cause possibili | Controllo | Correzione prudente |
|---|---|---|---|
| Elettrodo che si incolla | Corrente bassa, arco troppo corto, contatto scarso | Scheda elettrodo, morsetto, cavi e rete | Ripristinare i contatti e aumentare gradualmente nel campo ammesso |
| Arco instabile | Polarità errata, elettrodo umido, arco lungo, tensione insufficiente | Marcature, conservazione e collegamenti | Usare consumabile idoneo e accorciare l’arco |
| Spruzzi eccessivi | Corrente alta, arco lungo, polarità o elettrodo non adatti | Provino e scheda tecnica | Ridurre corrente o arco senza uscire dalla procedura |
| Porosità | Umidità, sporco, rivestimenti, arco lungo, correnti d’aria | Pulizia, confezione e ambiente | Rimuovere il difetto e correggere la causa prima di rifare |
| Inclusione di scoria | Pulizia insufficiente, angolo errato, gola stretta, oscillazione ampia | Ogni passata dopo la rimozione della scoria | Molatura controllata, giunto accessibile e passate più leggibili |
| Mancata fusione | Corrente bassa, avanzamento rapido, angolo che favorisce un solo lembo | Profilo, macroprova o controllo previsto | Correggere preparazione, energia e angolo su un provino |
| Incisione marginale | Corrente alta, arco lungo, velocità o sosta laterale errate | Bordi del cordone puliti | Ridurre energia e controllare movimento |
| Sfondamento | Energia alta, gioco ampio, elettrodo grande, lamiera sottile | Accostamento e supporto del giunto | Diametro minore, sequenza di punti e processo più adatto |
| Cricca | Idrogeno, materiale sensibile, vincolo, cratere, procedura errata | Estensione e causa metallurgica | Fermarsi: rimozione e riparazione definite da procedura competente |
Una cricca, una fusione dubbia su un componente portante o un materiale non identificato non si “coprono” con un’altra passata. Anche porosità diffusa e scoria intrappolata richiedono rimozione fino a metallo sano. Molare senza conoscere lo spessore residuo può indebolire ulteriormente il pezzo. Per elementi critici si applicano criteri di accettazione, controlli e riparazioni stabiliti dal progettista o dalla procedura.
La saldatura ad arco combina rischi che devono essere valutati insieme. IARC classifica i fumi di saldatura e le radiazioni ultraviolette emesse dalla saldatura come cancerogeni per l’uomo, Gruppo 1: è una classificazione di pericolo, non la misura del rischio del singolo lavoro. Serve ridurre l’esposizione con eliminazione dei rivestimenti pericolosi, aspirazione localizzata, ventilazione, organizzazione e DPI scelti sulla valutazione.
Maschera con filtro adatto a processo e corrente, occhiali per scalpellatura, guanti da saldatura, indumenti resistenti a calore e scintille e calzature chiuse formano il minimo da definire. Collo, polsi e caviglie restano coperti. Schermi e delimitazioni proteggono chi passa dalle radiazioni e dagli spruzzi. I DPI richiamati da INAIL per le lavorazioni dei metalli devono essere specifici per il rischio, mantenuti e compatibili fra loro.
Il pennacchio non va respirato né spostato semplicemente verso un collega. L’aspirazione si dispone vicino alla sorgente senza disturbare in modo eccessivo la protezione generata dal rivestimento. Ambienti confinati, inox, zincato, leghe o vernici richiedono valutazioni più severe e personale formato. Un respiratore, quando necessario, completa le misure tecniche: non sostituisce automaticamente l’aspirazione.
Scintille e metallo caldo possono raggiungere cavità, solai, materiali combustibili e il lato opposto di una parete. Si rimuovono combustibili, si proteggono le aperture, si controllano entrambi i lati, si predispongono mezzi estinguenti e, dove previsto, permesso di lavoro a caldo e sorveglianza dopo il termine. Le pubblicazioni congiunte INAIL–Vigili del Fuoco ricordano che il rischio incendio in edilizia dipende da molte variabili; è utile anche la guida alle normative antincendio in cantiere.
Si lavora all’asciutto con cavi integri, portaelettrodo isolato e macchina collocata come prescritto. Prima di manutenzione si spegne, scollega e attende il tempo indicato: i condensatori possono restare carichi. Spazi confinati, luoghi bagnati, posizioni forzate e recipienti metallici aumentano il rischio e richiedono procedure e apparecchiature specifiche. Non si saldano serbatoi o contenitori che abbiano contenuto sostanze senza bonifica, verifica e autorizzazione professionale.
Nei luoghi di lavoro il D.Lgs. 81/2008 impone valutazione dei rischi, idoneità delle attrezzature, formazione, gestione degli agenti chimici e fisici e scelta dei DPI. Se più imprese operano nello stesso luogo, scintille, fumi, cavi e lavorazioni contemporanee richiedono coordinamento; il DUVRI e la gestione delle interferenze non si esauriscono nel consegnare una maschera al saldatore.
La ISO 9606-1 disciplina la qualificazione dei saldatori per la saldatura per fusione degli acciai. Per un manufatto soggetto a requisiti possono servire inoltre WPS, qualifica della procedura, tracciabilità del materiale d’apporto, controllo visivo qualificato e prove non distruttive. Un cordone eseguito su una piastra di prova non abilita automaticamente a intervenire su strutture, apparecchi in pressione, tubazioni gas o dispositivi di sicurezza.
Nel mercato italiano di settembre 2026, piccoli inverter MMA venduti online partono spesso da circa 80–150 euro; modelli da 160–200 A di marchi con rete di assistenza si collocano indicativamente fra 180 e 450 euro; macchine professionali con fattore di utilizzo elevato, alimentazione più impegnativa e funzioni specifiche possono superare 500–1.200 euro. Sono fasce orientative: corrente dichiarata, corrente realmente sostenibile, cavi, garanzia e ricambi incidono più del display.
Al preventivo vanno aggiunti portaelettrodo e ritorno adeguati, DPI, schermi, aspirazione, utensili di preparazione e pulizia, materiale di prova ed elettrodi. A settembre 2026 un rivenditore riportava 8,11 euro IVA inclusa al chilogrammo per un rutile ESAB da 2,5 mm, ma marca, confezione, classificazione e condizioni di vendita cambiano molto il prezzo. Gli elettrodi a basso idrogeno comportano anche costi di conservazione controllata.
Una macchina economica può bastare per cordoni brevi se la targhetta è coerente con il lavoro; diventa falsa economia quando termica, cavi o assistenza interrompono continuamente l’attività. Per scegliere si confrontano I1eff/I1max, fattore di utilizzo alla corrente realmente necessaria, diametri ammessi, compatibilità con i consumabili, lunghezza e sezione dei cavi, protezione, peso, garanzia e disponibilità del manuale.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
Prima di ogni uso si controllano guaine, spine, connettori, morsetto, portaelettrodo e feritoie. Con macchina scollegata si rimuove la polvere esterna senza spingerla all’interno; apertura e pulizia interna spettano al personale previsto dal costruttore. Ventola rumorosa, odore, protezioni che scattano, connettori anneriti o arco irregolare impongono arresto e diagnosi, non esclusione della protezione termica.
Gli elettrodi restano nella confezione e nell’ambiente indicati. Quelli con rivestimento scheggiato, contaminato o bagnato non si usano in lavori critici. I basici seguono il ciclo di conservazione e ricondizionamento della scheda; non si mescolano lotti o spezzoni non identificabili. A fine lavoro, scoria e residui vengono gestiti secondo materiale e regole del sito, mentre il pezzo resta segnalato finché può provocare ustioni.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
Conviene affidare il lavoro a un professionista quando il giunto sostiene persone o carichi, appartiene a una struttura, riguarda parapetti, scale, cancelli, tubazioni, serbatoi, macchine o acciai non identificati. Lo stesso vale se sono presenti vecchi rivestimenti, ambienti confinati, elevato rischio incendio o impossibilità di aspirare i fumi. Il costo non copre soltanto la mano d’opera: comprende scelta del procedimento, preparazione, consumabile, sequenza, controllo e responsabilità del risultato.
Per un lavoro non critico, una prova distruttiva su campioni preparati allo stesso modo aiuta a comprendere la tecnica, ma non certifica il manufatto. La competenza consiste anche nel riconoscere quando la saldatura MMA non è il processo più adatto: su lamiera molto sottile, alluminio, finiture di precisione o giunti con requisiti speciali può essere preferibile un’altra tecnologia e una procedura dedicata.
Per molti E6013 il punto di partenza è circa 60–100 A, ma la confezione specifica prevale. Posizione, giunto, polarità, spessore e dissipazione determinano la regolazione finale sul provino.
Possono bastare per alcuni prodotti e lavori, perché intervalli tipici iniziano attorno a 80–90 A. La stabilità e la fusione vanno però verificate nel campo dichiarato, senza dedurre tutto dal solo diametro.
Soltanto se la scheda indica DCEP o DC+. Alcuni elettrodi lavorano anche in DC− o AC; collegare sempre il positivo per abitudine può cambiare arco e penetrazione.
Le cause comuni sono corrente bassa, arco troppo corto, morsetto o connessioni difettosi, elettrodo non idoneo e alimentazione debole. Si controlla l’intero circuito prima di aumentare gli ampere.
È possibile solo con grande controllo, consumabile piccolo, giunto e sequenza adatti, ma il rischio di sfondamento e deformazione è alto. Spesso MIG/MAG o TIG risultano più controllabili.
No. La stessa classificazione generale non annulla differenze di formulazione, diametri, corrente, polarità, posizioni e certificazioni. Si leggono scheda e confezione del prodotto effettivo.
No. Conservazione e ricondizionamento richiedono temperatura, tempo e attrezzatura indicati dal produttore; un forno domestico non offre controllo né separazione da alimenti e contaminanti.
No. È il ritorno della corrente di saldatura e non sostituisce il conduttore di protezione della macchina o la messa a terra dell’impianto.
Solo dopo aver valutato rivestimento, fumi, aspirazione, procedura e ripristino anticorrosivo. La zincatura vicino all’arco viene danneggiata e i fumi non devono essere respirati.
L’aspetto superficiale non basta. Su campioni si possono eseguire sezioni o prove; sui manufatti si applicano controlli e criteri previsti dalla procedura, eventualmente con personale qualificato.
No. Un eccesso può rendere l’arco aggressivo e aumentare spruzzi o incisioni. Si parte dai valori del manuale e si adatta al consumabile con prove controllate.
Dipende da U1, I1max, I1eff, fattore di utilizzo, corrente impostata, linea, protezione e prolunga. La corrente di uscita da 160 A non è l’assorbimento della presa.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.