Regolatori a velocità variabile Hydrovar
Hydrovar è un dispositivo automatico accoppiato ad un variatore di frequenza, che...

Come scegliere e usare le punte per metallo: HSS e cobalto, angoli, calcolo dei giri, avanzamento, preforo, lubrificazione, difetti e sicurezza.
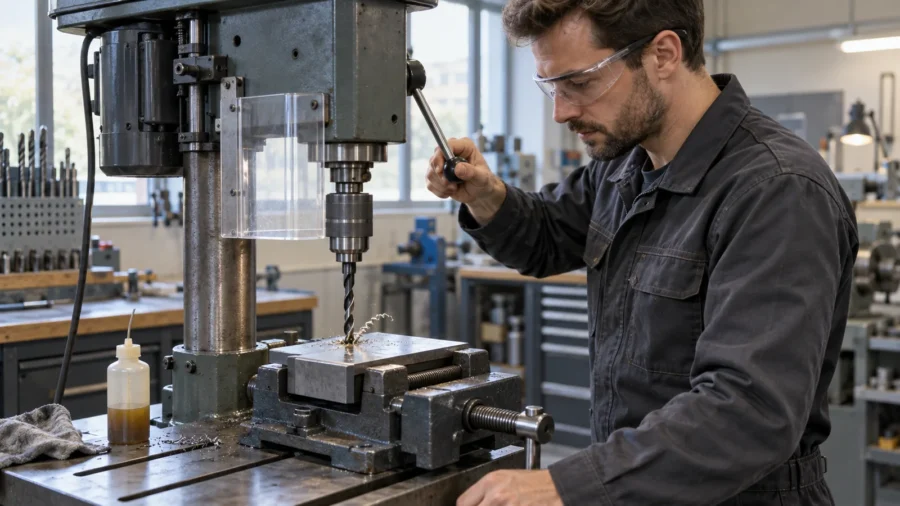
Forare una lamiera sottile, un profilato in acciaio dolce o una piastra inox non richiede la stessa punta né gli stessi giri. Una punta per metallo può apparire ancora integra e tuttavia non tagliare perché il filo è arrotondato, la velocità è eccessiva, il pezzo vibra oppure il tagliente sfrega senza avanzare. Il risultato tipico è un foro fuori misura, conico, pieno di bave e una punta annerita in pochi secondi.
La sigla HSS da sola non identifica tutte le prestazioni. Contano qualità dell’acciaio rapido, percentuale di cobalto quando presente, rettifica, rivestimento, geometria della punta, lunghezza, diametro e rigidità dell’insieme macchina-mandrino-pezzo. Anche la tecnica è decisiva: centraggio, velocità di rotazione, pressione assiale, evacuazione del truciolo e fluido da taglio devono lavorare insieme.
Questa guida riguarda soprattutto le comuni punte elicoidali cilindriche impiegate con trapano portatile o a colonna. Non sostituisce le tabelle del produttore dell’utensile e della macchina: i valori di taglio cambiano con lega, durezza, profondità del foro, refrigerazione e stabilità.
Prima di lavorare occorre inoltre identificare rivestimenti, vernici e possibili contaminanti del pezzo, perché trucioli, polveri e fumi di materiali sconosciuti non vanno trattati come semplice ferro pulito.
Sommario
I due taglienti principali asportano materiale e formano i trucioli; le scanalature elicoidali li accompagnano verso l’esterno. Al centro, il nocciolo della punta termina nel tagliente trasversale: questa zona non taglia come i labbri ma spinge il materiale, richiedendo buona forza assiale. All’aumentare del diametro cresce la larghezza del nocciolo e può diventare utile una geometria assottigliata o split point.
I margini cilindrici guidano l’utensile nel foro. Se sono usurati, se i due labbri hanno lunghezze diverse o se l’affilatura non è simmetrica, la punta gira eccentricamente e produce un diametro maggiore del nominale. Il mandrino, lo stelo e il cannotto della macchina aggiungono la propria eccentricità: comprare una punta più costosa non elimina giochi o serraggi difettosi.
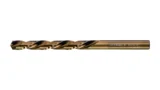
HSS significa acciaio rapido: conserva durezza a temperature superiori rispetto al comune acciaio al carbonio e costituisce la base di moltissime punte. Le lettere commerciali che seguono descrivono materiale o processo, ma vanno confermate sulla confezione e nella scheda tecnica. Colore dorato, bronzato o nero non dimostra da solo la presenza di cobalto o di un rivestimento specifico.
| Famiglia | Come viene realizzata | Punti di forza | Limiti e impiego ragionato |
|---|---|---|---|
| HSS-R | Profilo formato per rullatura e successivo trattamento | Economica e tenace per lavori generici | Precisione e finitura dipendono molto dalla qualità; adatta a fori non critici in materiali lavorabili |
| HSS-G | Geometria rettificata dal pieno | Buona precisione, evacuazione e regolarità del tagliente | Costa di più; non diventa indistruttibile se usata a giri eccessivi |
| HSS-Co / HSS-E | Acciaio rapido legato con cobalto, spesso 5% o 8% secondo prodotto | Maggiore durezza a caldo e resistenza all’usura | Più sensibile a urti e flessioni; utile su inox e acciai tenaci con macchina rigida e lubrificazione corretta |
| Metallo duro | Utensile integrale o con inserti/taglienti in carburo | Velocità e resistenza all’usura elevate in condizioni stabili | Fragile e poco adatto al trapano manuale; richiede attrezzatura e parametri specifici |
Il cobalto non è una placcatura che scompare al primo affilaggio: è un elemento della lega. Aumenta la capacità di conservare durezza quando il tagliente si scalda, ma non autorizza a forare l’inox senza fluido o senza avanzamento. Una punta HSS-Co sottile può spezzarsi più facilmente se il trapano viene inclinato dentro il foro. Per alluminio tenero, invece, una HSS-G ben affilata e con geometria adatta può evacuare meglio di una punta “professionale” scelta soltanto per la durezza.
Un rivestimento può ridurre attrito e usura se aderisce a un utensile ben realizzato e viene usato nel proprio campo. Il TiN è spesso riconoscibile per l’aspetto dorato, ma esistono imitazioni cromatiche e altri trattamenti: serve la dichiarazione del produttore. Dopo riaffilatura, il rivestimento sul fianco ricreato non è più presente e la prestazione del filo cambia.
Le finiture nere ottenute con ossidazione o vapore possono favorire la ritenzione del lubrificante; una superficie brillante rettificata è comune nelle punte per materiali che tendono a incollare. Nessuna finitura corregge una geometria inadatta, un truciolo bloccato o una macchina che vibra.
Le punte corte sono più rigide e tendono a deviare meno; quelle lunghe servono quando la profondità o l’accesso lo impongono, ma richiedono maggiore controllo ed evacuazioni frequenti. Le denominazioni commerciali “corta”, “serie normale” e “lunga” rinviano a famiglie dimensionali definite da standard o cataloghi. La ISO 235:2016, per esempio, tratta punte corte, serie normale con stelo cilindrico e punte con cono Morse.
Lo stelo cilindrico deve rientrare nella capacità del mandrino e venire serrato su superfici pulite. Gli steli ridotti permettono a un mandrino piccolo di trascinare un diametro maggiore, ma non aumentano coppia, rigidità o potenza della macchina. Per fori grandi sono spesso più adatti punta a gradino, sega a tazza, carotatore o macchina con cono Morse, secondo spessore e qualità richiesta.
La punta elicoidale è versatile su pieni e spessori significativi. Sulla lamiera sottile può agganciare in uscita e creare un foro triangolare o deformato; una punta a gradino ben guidata amplia progressivamente e controlla meglio la bava. Lo svasatore non sostituisce la punta: crea una sede conica o rimuove la bava dopo il foro. Ogni utensile ha velocità e bloccaggio propri.
L’angolo compreso fra i due taglienti influenza penetrazione, lunghezza del labbro e robustezza del filo. Il classico 118° è diffuso per lavorazioni generali; il 130–135°, spesso abbinato a split point, offre un vertice più robusto e viene proposto per acciai tenaci e inox. Non basta però scegliere “135° per inox”: spoglia, elica, assottigliamento del nocciolo e qualità dell’affilatura devono essere coerenti.
| Caratteristica | Effetto principale | Quando aiuta | Controllo necessario |
|---|---|---|---|
| Punta 118° | Penetrazione pronta e geometria generalista | Acciai dolci e lavorazioni comuni | Centrino e rigidità, soprattutto sopra piccoli diametri |
| Punta 130–135° | Vertice più piatto e taglienti robusti | Materiali tenaci, inox o lamiere secondo prodotto | Pressione continua e giri corretti per evitare sfregamento |
| Split point | Riduce tagliente trasversale e tendenza a camminare | Partenze precise e minore forza assiale | Affilatura integra e macchina senza eccentricità |
| Elica più aperta | Favorisce l’uscita di trucioli lunghi | Alluminio e materiali duttili con geometria dedicata | Rischio di aggancio su lamiera e necessità di bloccaggio |
| Elica più contenuta | Rende il filo più sostenuto | Materiali che producono truciolo corto | Evacuazione e surriscaldamento nei fori profondi |
Il centrino con punzone crea una sede che limita lo spostamento iniziale, mentre una punta da centraggio o da spot può preparare con precisione la partenza su trapano a colonna. Un preforo non deve essere scelto automaticamente: se è troppo grande, i labbri della punta finale mordono solo all’esterno, possono impuntarsi e perdere controllo. Sulle punte con nocciolo assottigliato, il produttore può non richiederlo.
“Ferro” è un’etichetta troppo generica. Acciaio dolce, acciaio temprato, inox austenitico, ghisa, alluminio, rame e ottone producono trucioli e calore diversi. Prima di iniziare occorre conoscere almeno la famiglia del materiale e verificare che non sia temprato superficialmente: una lima che scivola senza incidere può suggerire elevata durezza, ma non sostituisce l’identificazione tecnica.
Una HSS-G di buona qualità è spesso sufficiente. Il pezzo va bloccato, la partenza centrata e la velocità ridotta al crescere del diametro. Su tubolari e profili, l’uscita dalla prima parete e l’ingresso nella seconda possono causare aggancio: pressione e avanzamento vanno controllati. Nella realizzazione di una recinzione in ferro, inoltre, la foratura deve preservare protezione anticorrosiva e geometria del profilo.
L’inox conduce meno bene il calore e tende a incrudirsi se il tagliente sfrega. Servono punta affilata e adatta, giri contenuti, avanzamento deciso ma controllato e lubrorefrigerazione compatibile. Fermarsi lasciando la punta ruotare senza produrre truciolo lucida e indurisce localmente il fondo; ripartire diventa più difficile. L’HSS-Co è spesso preferibile, ma anche una punta al cobalto si rovina se non taglia.
L’alluminio può aderire al tagliente e riempire le scanalature: geometria lucida, evacuazione frequente e fluido idoneo aiutano a evitare il tagliente di riporto. Rame e alcune leghe sono duttili e possono trascinare la punta; l’ottone può invece “prendere” bruscamente con geometrie troppo aggressive. Per lamiere sottili, supporto posteriore e utensile a gradino riducono deformazione.
La ghisa genera spesso truciolo corto e polvere abrasiva; molte lavorazioni si eseguono a secco, ma prevalgono indicazioni del produttore e gestione dell’esposizione. Un acciaio realmente temprato può superare il campo di una comune HSS-Co e richiedere metallo duro, ricottura localizzata ammessa dal progetto o lavorazioni alternative. Insistere con più pressione aumenta il rischio di rottura.
La velocità di taglio Vc è la velocità periferica con cui il tagliente incontra il materiale, espressa in metri al minuto. I giri del mandrino si ricavano dalla formula:
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisn = (Vc × 1.000) / (π × D)
dove n sono i giri al minuto, Vc la velocità di taglio in m/min e D il diametro della punta in millimetri. A parità di materiale e utensile, raddoppiando il diametro bisogna circa dimezzare i giri. Su un trapano portatile senza contagiri, la regolazione è meno precisa: si parte prudentemente e si osservano taglio, truciolo e temperatura.
Assumendo come dato iniziale illustrativo Vc = 25 m/min per una specifica HSS su un determinato acciaio dolce, il calcolo è 25 × 1.000 / (3,1416 × 8) = circa 995 giri/min. La macchina può offrire 900 o 1.000 giri: si sceglie il rapporto più adatto e poi si rispetta l’avanzamento consigliato. Se il produttore indica 15 m/min per un altro acciaio, lo stesso diametro scende a circa 597 giri/min.
Le fasce riportate di seguito sono soltanto ordini di grandezza conservativi per HSS in condizioni stabili, non parametri di produzione. Profondità, lubrificazione, durezza e geometria possono imporre valori molto differenti.
| Materiale indicativo | Vc iniziale orientativa HSS | Comportamento da osservare | Lubrificazione |
|---|---|---|---|
| Acciaio dolce | 20–30 m/min | Truciolo regolare, assenza di blu intenso e vibrazioni | Olio da taglio utile, soprattutto su diametri e profondità maggiori |
| Acciaio inox | 8–15 m/min | Taglio continuo senza sfregamento o incrudimento | Fluido adatto all’inox, applicato secondo scheda di sicurezza |
| Ghisa grigia | 15–25 m/min | Truciolo corto/polveroso e abrasivo | Spesso a secco; controllare utensile, aspirazione e indicazioni macchina |
| Alluminio | 40–80 m/min | Nessun impasto sulle scanalature o trascinamento | Prodotto compatibile che riduca adesione |
| Ottone | 30–60 m/min | Ingresso controllato senza autoalimentazione | Spesso limitata; dipende da lega e utensile |
L’avanzamento per giro f, espresso in mm/giro, indica quanto la punta penetra a ogni rotazione. La velocità di avanzamento è Vf = f × n. I valori dipendono dal diametro e dal materiale: una punta sottile tollera un carico inferiore, mentre una punta grande richiede coppia e struttura. Sul trapano manuale l’operatore non imposta f numericamente, ma deve mantenere una pressione sufficiente a formare truciolo senza flettere l’utensile.
Pressione troppo bassa significa sfregamento, calore e perdita del filo; pressione eccessiva sovraccarica punta, mandrino e macchina, soprattutto in uscita. Il suono può aiutare: stridio acuto e assenza di truciolo indicano spesso sfregamento, colpi ritmici suggeriscono eccentricità o labbri disuguali. Non si corregge un cattivo taglio appoggiando tutto il peso sul trapano.
Quando la profondità supera alcune volte il diametro, il truciolo percorre più strada e può compattarsi nelle scanalature. Ritirare periodicamente la punta mentre continua a ruotare secondo la procedura della macchina consente di scaricare il truciolo e rinnovare il fluido; il ciclo preciso dipende dall’attrezzatura. Un blocco improvviso può spezzare l’utensile sotto la superficie, rendendo difficile il recupero.
La posizione si traccia con riferimento stabile e si marca con punzone o utensile da centraggio. Su trapano a colonna, una punta da spot corta limita la deviazione meglio di una lunga punta sottile. Il pezzo va appoggiato e serrato in modo che non ruoti quando il tagliente prende; la mano non è un sistema di bloccaggio.
Per diametri importanti può essere utile una sequenza, ma il preforo dovrebbe ridurre soprattutto il lavoro del tagliente trasversale, non eliminare quasi tutta la superficie destinata ai labbri finali. Se il foro pilota è troppo grande, la punta maggiore può agganciare e vibrare. Punte con split point o assottigliamento del nocciolo possono richiedere strategie diverse indicate dal fabbricante.
Quando la punta sta per attraversare il materiale, lo spessore resistente diminuisce e l’utensile tende ad autoalimentarsi. Ridurre l’avanzamento, sostenere la faccia opposta con un supporto sacrificabile compatibile e usare una macchina rigida limita lo strappo. La bava si rimuove solo a macchina ferma, pezzo stabile e utensile dedicato; non va staccata a mani nude.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
Il fluido da taglio riduce attrito, asporta calore, aiuta l’evacuazione e protegge la superficie. Non ogni olio è adatto: composizione, viscosità, additivi e compatibilità con metallo, rivestimento e macchina cambiano. Un prodotto penetrante generico non equivale necessariamente a un olio da taglio. Sull’inox servono proprietà lubrificanti adeguate; sull’alluminio il prodotto non deve macchiare o reagire.
In officina le emulsioni e i fluidi industriali richiedono gestione della concentrazione, contaminazione, nebbie, ventilazione e contatto cutaneo. Si consultano scheda di sicurezza e istruzioni del fornitore. Spruzzare molto fluido su un trapano portatile elettrico può creare scivolamento, aerosol e rischio per parti non protette; si applica la quantità e il metodo previsti, mantenendo ordine sul piano e a terra.
La ghisa viene spesso forata a secco perché la polvere può trasformare il fluido in pasta abrasiva, ma materiale, macchina e aspirazione vanno valutati. Alcuni utensili rivestiti o in metallo duro hanno strategie specifiche. Non si passa arbitrariamente da lavorazione refrigerata a secco durante un ciclo caldo: gli sbalzi termici possono danneggiare certi taglienti.
Il trapano portatile è adatto a montaggi e pezzi che non raggiungono la macchina, ma rende più difficile mantenere asse, pressione e giri. L’impugnatura laterale aiuta con diametri elevati; il pezzo deve comunque essere fissato. La percussione va disattivata: una comune punta HSS taglia per rotazione e avanzamento, non per colpi.
Il trapano a colonna offre asse stabile, velocità selezionabile, corsa controllata e possibilità di usare morsa e battute. Questo non lo rende sicuro senza protezioni: mandrino, punta, truciolo e pezzo possono trascinare abiti o ruotare violentemente. Regolazioni, sostituzione della punta e rimozione del truciolo si eseguono a macchina arrestata e isolata secondo manuale e valutazione dei rischi.
Lo stelo entra diritto e abbastanza in profondità senza appoggiare sul fondo in modo anomalo. Un mandrino a tre griffe usurato può stringere fuori centro; una punta piegata descrive un cono visibile. Prima di attribuire il foro ovale alla geometria, si controllano pulizia delle griffe, serraggio uniforme, gioco del cannotto, ortogonalità della tavola e rigidità della morsa.
Occhiali adatti al rischio proteggono dagli elementi proiettati; schermo e ripari della macchina non vanno rimossi. Capelli lunghi devono essere raccolti, maniche aderenti, collane e bracciali eliminati. I guanti possono impigliarsi nell’organo rotante: non si indossano vicino a punta e mandrino in movimento; possono servire, secondo valutazione, per maneggiare trucioli e pezzi taglienti soltanto dopo arresto e messa in sicurezza.
Il truciolo si rimuove con spazzola, gancio o attrezzo previsto, mai con dita o aria compressa diretta verso persone. Il pezzo può diventare caldo anche quando sembra fermo. In un contesto professionale, scelta dei DPI, ripari e procedure deriva dalla valutazione dei rischi e non si limita agli occhiali.
| Segnale | Cause possibili | Verifica | Correzione prudente |
|---|---|---|---|
| Nessun truciolo, punta lucida | Filo consumato, giri alti, pressione insufficiente, materiale indurito | Controllare taglienti e materiale a macchina ferma | Affilare/sostituire, ridurre velocità e ripristinare avanzamento corretto |
| Truciolo blu e fumo | Calore eccessivo, fluido insufficiente, evacuazione scarsa | Confrontare parametri e scheda del lubrificante | Fermare, lasciare raffreddare, eliminare la causa; non raffreddare bruscamente a caso |
| Foro sovradimensionato o ovale | Labbri disuguali, eccentricità, punta piegata, pezzo mobile | Controllare run-out, affilatura e serraggio | Ripristinare geometria e rigidità prima di rifare il pezzo |
| Punta che si impunta in uscita | Avanzamento eccessivo, lamiera non sostenuta, geometria aggressiva | Controllare fissaggio e faccia posteriore | Ridurre avanzamento finale e scegliere utensile/supporto adatto |
| Rottura frequente | Flessione, disallineamento, intasamento, eccesso di pressione | Esaminare profondità, scarico truciolo e asse | Usare utensile più corto, ciclo di scarico e macchina stabile |
Il colore del truciolo non è un termometro universale: materiale, ossidi e trattamento alterano l’aspetto. È però utile confrontare i due trucioli prodotti dai labbri. Se uno è nettamente più spesso, l’affilatura può essere asimmetrica. Un bordo tagliente solo su un lato spinge la punta fuori asse e accelera l’usura.
Una punta HSS può essere riaffilata se resta sufficiente materiale e non presenta cricche, pieghe o perdita di durezza grave. Bisogna ricostruire angolo, lunghezza uguale dei labbri, spoglia e centratura; una mola usata senza guida produce facilmente una punta che taglia da un lato solo. Le geometrie split point richiedono una lavorazione aggiuntiva del nocciolo.
Dopo l’uso si eliminano trucioli e fluido, si asciuga e si protegge dalla corrosione con prodotto compatibile. Le punte si ripongono separate per non urtare i fili. Una verifica periodica del diametro, dell’eccentricità e del consumo evita di scoprire l’utensile difettoso sul pezzo finito.
Si scarta una punta piegata, scheggiata in profondità, con stelo segnato che non serra o surriscaldata fino a perdita della durezza. Per piccoli diametri economici, il tempo necessario a riaffilare e controllare può superare il costo di sostituzione; per diametri maggiori e utensili professionali la riaffilatura specializzata è spesso conveniente. Il criterio resta la capacità di rispettare foro, sicurezza e ripetibilità.
Un set HSS-R generico può costare meno di 20 euro; serie HSS-G rettificate e assortimenti HSS-Co di qualità possono collocarsi da alcune decine a oltre 100 euro, in base a diametri, numero di pezzi, tolleranze e marchio. Le singole punte grandi, lunghe o speciali costano molto più dei piccoli diametri. Sono fasce indicative: il confronto corretto considera scheda tecnica, ricambi e uso previsto.
Per lavori saltuari su acciaio dolce conviene privilegiare una serie corta, rettificata e con diametri realmente necessari. Per inox ripetitivo servono HSS-Co dichiarata, geometria coerente e fluido specifico. Per lamiera è spesso più utile aggiungere una punta a gradino che acquistare un enorme set elicoidale. Una custodia ordinata e la disponibilità di ricambi per i diametri più usati valgono più di molti pezzi duplicati.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
Di solito è una punta elicoidale con due labbri e punta conica, ma la forma esterna non garantisce materiale o qualità. Sigla HSS/HSS-Co, norma dimensionale, geometria e campo d’impiego devono risultare da confezione o scheda tecnica.
Per acciaio dolce una buona HSS-G può essere sufficiente. L’HSS-Co conserva meglio la durezza a caldo ed è utile su inox e acciai tenaci, ma è più sensibile a flessione e richiede comunque giri, avanzamento e lubrificazione corretti.
Molte punte dedicate usano 130–135° e split point, ma l’angolo non è l’unico parametro. Servono lega adatta, spoglia, elica, filo integro, velocità contenuta e avanzamento continuo per evitare sfregamento e incrudimento.
Può essere consumata, ruotare troppo velocemente, ricevere poca pressione, girare al contrario o incontrare materiale temprato. Bisogna fermare la macchina, identificare il materiale e controllare simmetria e filo prima di aumentare la forza.
Dipende dalla velocità di taglio ammessa. Con Vc di 25 m/min, la formula n = Vc × 1.000/(π × D) dà circa 796 giri/min. È solo un esempio: si usa la Vc indicata per punta, materiale e condizioni reali.
No. Può ridurre lo sforzo centrale su grandi diametri, ma se è troppo ampio fa agganciare i labbri della punta finale. Split point e noccioli assottigliati possono partire senza preforo; va seguita la strategia del produttore.
Un prodotto penetrante generico non sostituisce automaticamente un fluido formulato per il taglio. Lubricità, additivi, materiale, temperatura e sicurezza possono essere diversi. Si usa il prodotto raccomandato per utensile e metallo, seguendone la scheda.
Se il blu compare sul filo durante l’uso può indicare surriscaldamento dovuto a giri elevati, sfregamento, punta usurata o fluido insufficiente. Alcune punte hanno però finiture di fabbrica colorate: occorre distinguere trattamento originale e alterazione locale.
Spesso sì per fori medio-grandi, perché amplia progressivamente e limita deformazione e foro poligonale. Il pezzo deve essere serrato e sostenuto; per spessori elevati o tolleranze specifiche può essere preferibile un altro utensile.
I guanti possono impigliarsi negli organi rotanti e non vanno avvicinati a punta o mandrino in movimento. Possono essere previsti per maneggiare trucioli e pezzi taglienti solo dopo arresto e messa in sicurezza, secondo valutazione dei rischi.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.