Barrigel
Barriera Chimica Barrigel contro la risalita umidità capillare realizzata con emulsione ad...

Come affilare le punte del trapano: geometria, angoli 118° e 135°, mola o affilatrice, sicurezza, controllo dei labbri, prova ed errori.
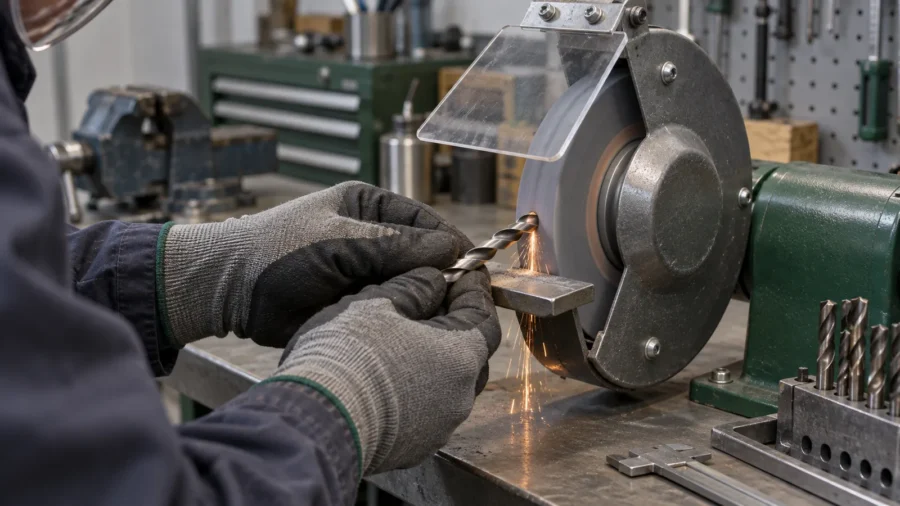
Una punta elicoidale che ha perso il filo non si limita a forare più lentamente: richiede più spinta, scalda il pezzo, produce trucioli irregolari e tende a deviare dal centro. Affilarla significa ricostruire due taglienti della stessa lunghezza e con lo stesso angolo, mantenere il vertice centrato e creare dietro ogni labbro lo scarico che impedisce al dorso di sfregare. Togliere materiale “finché la punta sembra appuntita” non basta.
Il lavoro può essere eseguito a mano su una mola da banco, con una dima oppure con un’affilatrice dedicata. La scelta dipende da diametro, materiale, precisione richiesta e numero di punte. Prima di iniziare occorre però riconoscere ciò che è realmente riaffilabile: la procedura descritta riguarda soprattutto comuni punte elicoidali HSS e HSS-Co; punte da muro, legno, gradino e metallo duro hanno geometrie e abrasivi differenti.
Sommario
Guardando la punta frontalmente si distinguono due labbri principali, cioè i taglienti che asportano il metallo. Le scanalature elicoidali evacuano il truciolo e portano il fluido verso la zona di lavoro. Al centro resta il nocciolo, più spesso verso il codolo; la sua estremità forma il tagliente trasversale, o chisel edge. Quest’ultimo non taglia come i labbri: spinge e deforma il materiale, perciò una geometria sbagliata aumenta molto la forza assiale.
Il bordo esterno di ciascun labbro determina il diametro del foro. Se un labbro è più lungo, è quasi sempre quello a lavorare di più: il foro può risultare sovradimensionato, la punta vibra e l’usura accelera. Se invece il vertice è centrato ma gli scarichi sono diversi, un labbro taglia mentre l’altro sfrega. La simmetria conta quindi almeno quanto l’angolo nominale.
L’angolo di punta è l’angolo compreso fra i due taglienti visto di lato. Il valore di 118° è comune nelle punte universali; 135° è frequente sulle punte per materiali più tenaci e spesso si abbina a una geometria split point. Non sono però due ricette universali: il valore originario, il materiale della punta e quello da forare devono guidare l’affilatura. Modificare una punta da 135° in 118° cambia lunghezza dei labbri, spinta, robustezza del cuneo e comportamento all’avvio.
Dietro il labbro deve esserci un angolo di scarico positivo: la superficie arretra rispetto al tagliente e gli permette di entrare nel materiale. Poco scarico fa lucidare e surriscaldare il dorso; troppo scarico assottiglia il cuneo e rende il bordo fragile. Nella riaffilatura manuale non serve inseguire un numero isolato: bisogna riprodurre la geometria originaria, verificando che lo scarico cresca dal labbro verso il tallone senza creare gradini.
| Elemento | Funzione | Difetto tipico | Effetto durante il foro |
|---|---|---|---|
| Due labbri | Asportano il materiale | Lunghezze o angoli diversi | Foro largo, vibrazione, un solo truciolo |
| Tagliente trasversale | Collega i labbri sul nocciolo | Fuori centro o troppo esteso | Maggiore spinta e tendenza a camminare |
| Scarico | Evita lo sfregamento dietro il filo | Assente o eccessivo | Calore oppure tagliente debole |
| Margini | Guidano la punta nel foro | Usurati o scheggiati | Diametro incostante e scarsa guida |
| Eliche | Allontanano il truciolo | Intasate o deformate | Attrito, impaccamento, rottura |
Una punta in buono stato genera due trucioli coerenti, avanza con pressione ragionevole e lascia un foro vicino al diametro nominale. È il momento di fermarsi quando occorre spingere sempre di più, il rumore diventa stridente, il truciolo si riduce a polvere o a scaglie irregolari, il bordo si lucida e la temperatura cresce nonostante giri e lubrificazione corretti. Continuare a forare può estendere il danno dal solo filo ai margini e alle eliche.
Una colorazione paglierina o blu vicino alla punta segnala che il materiale ha raggiunto temperature elevate. Il colore non misura da solo la perdita di durezza: lega, trattamento, rivestimento e tempo di esposizione cambiano il risultato. È però un allarme operativo. Prima di riaffilare si elimina tutta la zona deteriorata finché il tagliente torna continuo; se questo richiede di accorciare troppo la punta, la sostituzione è più sensata.
Si scarta la punta con codolo piegato, crepe, elica deformata, margini consumati per un lungo tratto o diametro ormai inferiore a quello necessario. Una scheggiatura piccola sulla punta può essere rimossa; una frattura profonda richiede molta asportazione e può lasciare un nocciolo troppo spesso. Anche una punta economica di piccolo diametro può costare meno del tempo necessario per centrarla con precisione.
Le punte rivestite meritano una valutazione separata. Affilando si rimuove il rivestimento dalla faccia ricostruita, mentre può rimanere su eliche e margini. La punta può ancora funzionare, ma non conserva integralmente le prestazioni del prodotto nuovo. Sulle punte integrali in metallo duro la mola convenzionale per HSS è inadatta e una microfrattura può propagarsi: servono abrasivo diamantato, attrezzatura stabile, aspirazione e competenza specifica.
Le normali punte elicoidali in acciaio rapido sono il caso più accessibile. Le HSS-Co resistono meglio al calore in molte lavorazioni, ma non sono immuni al surriscaldamento durante l’affilatura. Su entrambe si lavora con contatti brevi, pressione leggera e mola efficiente. Prima di intervenire si legge la marcatura e si confronta la punta con una gemella non usurata dello stesso set.
La futura guida specifica sulle punte per metallo approfondirà lega, velocità e lubrificazione; qui il criterio è conservativo: si ripristina il profilo originario senza trasformare una geometria che non si sa misurare. Una punta corta dopo molte affilature ha un nocciolo più spesso perché l’anima aumenta verso il codolo; può quindi richiedere assottigliamento controllato o una forza di avanzamento maggiore.
Una punta da muratura ha normalmente una placchetta brasata con profilo specifico: non si affila come una HSS ruotandola sulla mola comune. Le punte per legno possono avere punta di centraggio, speroni periferici o taglienti piatti che richiedono lime, mole e riferimenti diversi. Le Forstner, le punte a gradino, le frese a tazza e gli svasatori devono conservare più taglienti coordinati; un intervento improvvisato cambia diametro e bilanciamento.
Quando il produttore non dichiara la riaffilabilità o la geometria non è riconoscibile, si evita la mola manuale. L’alternativa è il servizio professionale, particolarmente utile per diametri grandi, utensili costosi, serie industriali e punte con refrigerazione interna.
La mola da banco offre controllo diretto ma richiede esercizio. Deve essere fissata stabilmente, avere cuffia, schermo e poggiapezzi regolato secondo manuale e valutazione del rischio. L’Allegato V del D.Lgs. 81/2008 indica, per le macchine molatrici considerate, un poggiapezzi registrabile con lato interno a non più di 2 mm dalla mola, salvo esigenze particolari; la regola operativa resta verificare sempre le istruzioni della macchina e la disciplina applicabile.
Per HSS si usa normalmente una mola compatibile con acciai da utensile, di grana e durezza adatte al lavoro di finitura. Una mola vetrificata caricata di metallo o scavata non taglia bene: genera calore e trascina la punta fuori traiettoria. Il diametro, il foro e la velocità massima della mola devono essere compatibili con la macchina; non si adatta mai un disco forzandolo sul mandrino.
Una dima per l’angolo di punta aiuta a controllare 118°, 135° o il valore richiesto, ma non garantisce da sola labbri uguali e scarico corretto. Le guide regolabili rendono ripetibile l’orientamento rispetto alla mola; devono però essere rigide e riferite all’asse della punta. Il gioco del supporto si trasferisce direttamente sul vertice.
Le affilatrici dedicate bloccano la punta in una cartuccia o in un mandrino e guidano rotazione e oscillazione. Alcuni modelli gestiscono uno o più angoli e possono ricreare lo split point. Il vantaggio è la ripetibilità, soprattutto su piccoli diametri; i limiti sono intervallo di serraggio, geometrie ammesse, consumo della ruota e necessità di allineare bene il labbro prima del ciclo. La dichiarazione commerciale “118° e 135°” non implica che la macchina ripristini ogni punta speciale.
| Metodo | Punti di forza | Limiti | Impiego sensato |
|---|---|---|---|
| Mola a mano libera | Rapida, flessibile, pochi accessori | Dipende molto dall’operatore | Punte HSS medie e pratica frequente |
| Mola con guida | Angolo più ripetibile | Regolazione e giochi del supporto | Serie con geometria simile |
| Affilatrice dedicata | Centraggio e movimento guidati | Campo diametri e profili limitato | Molte punte standard |
| Servizio professionale | Misura, abrasivi e macchine specifiche | Tempi logistici e lotto minimo | Carburo, grandi diametri, utensili di valore |
Si scollega la macchina prima di regolare poggiapezzi, carter o schermo. La mola va ispezionata per crepe, urti, montaggio e velocità ammessa; il test acustico si esegue soltanto sui tipi per i quali il produttore lo prevede e seguendo la sua procedura. Dopo un montaggio, le indicazioni di sicurezza oSa raccomandano una rotazione di prova restando fuori dal piano della mola e senza iniziare subito a lavorare.
Il poggiapezzi deve essere piano, rigido e molto vicino alla faccia abrasiva per evitare che la punta si incastri. Non si regola mai con la mola in movimento. Si controllano aspirazione, illuminazione, cavo, interruttore e assenza di oggetti liberi. La faccia abrasiva deve girare regolare: vibrazione, rumore anomalo o oscillazione impongono l’arresto.
Gli occhiali contro le proiezioni restano necessari anche con schermo trasparente; in base al rischio si aggiungono visiera, protezione uditiva e protezione respiratoria. Capelli, maniche, cordini e gioielli devono restare lontani dalle parti rotanti. L’uso dei guanti va deciso con istruzioni e valutazione del rischio: possono proteggere nella movimentazione di parti calde e taglienti, ma vicino a mandrini, punte e organi che possono trascinarli introducono un pericolo grave.
La guida sui DPI in cantiere e nei luoghi di lavoro spiega categorie e obblighi. Nessun DPI compensa una cuffia mancante o un poggiapezzi troppo distante. Anche le scarpe antinfortunistiche fanno parte della protezione complessiva in un’officina, ma non sostituiscono ordine e raccolta dei trucioli.
Raddrizzare significa riportare la mola alla forma e alla concentricità corrette; ravvivare significa aprire la superficie esponendo grani nuovi e rimuovendo materiale caricato. Le due operazioni spesso avvengono insieme, ma risolvono problemi diversi. Si usano utensili compatibili e la procedura del costruttore, con protezioni in posizione.
Una faccia piana e tagliente permette un contatto breve e prevedibile. Una gola scavata arrotonda il profilo, mentre una superficie vetrificata richiede più pressione e surriscalda la punta. Non si mola sul fianco di una mola diritta progettata per lavorare sulla periferia.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisSi pulisce la punta e si osserva con luce radente o lente. Un pennarello sulla superficie da ripristinare rende visibile dove la mola tocca. Si misura l’angolo con una dima e si confrontano i labbri dal vertice al bordo esterno. Quando disponibile, una punta nuova identica è il riferimento più affidabile per profilo e scarico.
Prima di accendere la mola si prova il movimento a secco. La punta appoggia al poggiapezzi e il tagliente da lavorare resta orizzontale o nell’orientamento previsto dalla guida. Le mani devono poter completare la rotazione senza incrociarsi, avvicinarsi alla mola o perdere appoggio.
La punta viene avvicinata con pressione leggera alla faccia periferica. Il movimento combina una piccola rotazione sul proprio asse e un sollevamento controllato del codolo, così la mola ricostruisce il labbro e crea lo scarico alle sue spalle. Non si trascina lateralmente sulla mola e non si “scava” il centro con un colpo separato durante questa fase.
Il contatto dura poco, poi si allontana la punta e si controlla. Piccoli passaggi danno più precisione di una lunga molatura. L’HSS può essere raffreddato frequentemente secondo la procedura di officina, evitando che l’estremità diventi rovente; soprattutto conta non generare il calore con pressione eccessiva o mola chiusa. Il fluido non deve raggiungere la mola in modo da sbilanciarla.
Si ruota la punta di 180° e si ripete lo stesso gesto, contando passaggi e osservando la quantità rimossa. Il secondo lato non deve copiare soltanto l’inclinazione visibile: deve portare il tagliente trasversale al centro. Dopo ogni coppia di contatti si confrontano lunghezza dei labbri, angolo rispetto all’asse e forma degli scarichi.
Se il vertice è spostato, si asporta una quantità minima dal labbro più lungo, non da quello corto. Inseguire il centro con pressioni crescenti porta facilmente a superarlo. Quando la punta è piccola o la vista non consente un confronto affidabile, una lente con supporto o un’affilatrice è più sicura della correzione a occhio.
Dopo molte riaffilature il nocciolo esposto diventa più largo e il tagliente trasversale richiede maggiore spinta. L’assottigliamento rimuove materiale vicino al centro senza alterare il diametro; lo split point crea taglienti aggiuntivi che riducono la tendenza a camminare. Sono lavorazioni separate dalla normale ricostruzione dei labbri.
Un intaglio troppo profondo indebolisce la punta e può oltrepassare il centro. Si esegue solo con guida, macchina o esperienza adeguata e prendendo a riferimento la geometria del fabbricante. Non tutte le punte da 135° sono uguali e non ogni punta da 118° trae vantaggio da uno split improvvisato.
| Controllo | Come osservarlo | Condizione corretta | Correzione |
|---|---|---|---|
| Lunghezza labbri | Dima o lente, dal centro al margine | Uguale sui due lati | Ritocco minimo del labbro più lungo |
| Angolo di punta | Dima sul profilo | Coerente con geometria scelta | Riprendere entrambi i lati in modo simmetrico |
| Centro | Vista frontale | Tagliente trasversale centrato | Correggere il lato dominante |
| Scarico | Luce radente dietro il filo | Continuo, senza tallone alto | Aumentare con passaggi controllati |
| Integrità | Lente e pulizia | Nessuna tacca o cricca | Rimuovere il danno o scartare la punta |
La dima verifica il profilo generale; un calibro può confrontare indirettamente la posizione dei margini, ma non deve essere usato sulla punta in movimento. Una lente da officina evidenzia microtacche, bave e differenze di scarico. Appoggiando la punta su uno sfondo chiaro e ruotandola di 180° si nota più facilmente se il vertice si sposta.
Il controllo visivo viene prima della prova. Se i labbri sono evidentemente diversi, forare per “vedere come va” consuma il lato corretto e può rovinare il pezzo. Per lavori di precisione si usano comparatori ottici o strumenti dedicati; una sagoma stampata non è un campione metrologico.
La prova si esegue su uno scarto dello stesso materiale, serrato in modo stabile, con giri e lubrificazione appropriati. La punta deve entrare senza pressione anomala e produrre due trucioli simili. Sul trapano a colonna il pezzo non si tiene mai con la mano e non si indossano guanti vicino a mandrino e punta in rotazione.
Si misura il foro soltanto dopo aver rimosso le bave. Un diametro maggiore del nominale può dipendere da labbri disuguali, eccentricità del mandrino o serraggio; non prova da solo che l’affilatura sia errata. Anche la guida generale agli utensili e alle attrezzature per l’edilizia ricorda quanto la scelta dell’attrezzo condizioni qualità e sicurezza.
Il camminamento nasce spesso da tagliente trasversale fuori centro, labbri diversi o split point danneggiato. Anche un pezzo curvo, una superficie dura, il gioco del mandrino o l’assenza di centraggio contribuiscono. Prima di rimolare si separano quindi gli errori della punta da quelli di macchina e preparazione.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
Se la spinta è eccessiva ma i labbri sembrano affilati, si osservano scarico e larghezza del nocciolo. Un tallone alto tocca il materiale prima del filo; un nocciolo largo oppone molta resistenza. Aumentare semplicemente la pressione durante la foratura porta calore e può spezzare la punta.
Un solo truciolo continuo indica che un labbro sta svolgendo quasi tutto il lavoro. Il vertice può essere decentrato oppure un bordo avere scarico insufficiente. Un foro largo può inoltre derivare da punta piegata, mandrino eccentrico o pezzo che vibra. La diagnosi si fa prima a vuoto, controllando rotazione e serraggio, poi sul truciolo.
Un foro ovale non si corregge affilando ripetutamente senza misura. Si verifica il gioco del mandrino, il fissaggio del pezzo e la perpendicolarità. Solo dopo si interviene sul tagliente più lungo con passaggi minimi.
La bruciatura durante l’affilatura indica contatto troppo lungo, pressione alta o mola che non taglia. Durante la foratura può dipendere da giri eccessivi, lubrificazione insufficiente o punta che sfrega. Una scheggiatura precoce suggerisce invece scarico eccessivo, urto all’ingresso, materiale duro o disomogeneo, oppure un bordo già microfessurato.
Non si rafforza un filo fragile smussandolo casualmente. Si ricostruisce la geometria completa, si controllano velocità e avanzamento e si valuta se il materiale richieda un’altra punta. Per lavorazioni ripetute il costo della punta corretta è spesso inferiore a quello di fori scartati e tempi persi.
| Sintomo | Cause da verificare | Intervento |
|---|---|---|
| Punta che non entra | Scarico nullo, filo arrotondato, nocciolo largo | Ripristinare scarico e taglienti; valutare assottigliamento |
| Un solo truciolo | Labbri disuguali o centro spostato | Misurare e correggere il labbro più lungo |
| Foro sovradimensionato | Asimmetria, eccentricità, punta piegata | Controllare punta, mandrino e serraggio |
| Sibilo e calore | Filo spuntato, giri alti, scarico insufficiente | Fermare, riaffilare e correggere i parametri |
| Scheggiatura | Scarico eccessivo, urto, materiale inadatto | Ricostruire il cuneo o cambiare utensile |
Nelle affilatrici a cartuccia, il risultato dipende dal serraggio iniziale. I labbri devono assumere la posizione indicata dal costruttore rispetto alle ganasce; una punta inclinata viene riprodotta inclinata con grande precisione. Si puliscono codolo e mandrino, si seleziona il diametro ammesso e si evita di serrare sulle eliche fuori dalla zona prevista.
Durante il ciclo non si forza la cartuccia contro la ruota. Si esegue lo stesso numero di passaggi sui riferimenti previsti e si interrompe quando il rumore di asportazione diminuisce, secondo manuale. Se la ruota diamantata è consumata o caricata, ripetere il ciclo non restituisce la geometria.
Modelli come Drill Doctor 500X dichiarano la gestione di punte elicoidali a 118° e 135° e la creazione dello split point. Questo dato descrive quel prodotto, non tutte le affilatrici. Prima dell’acquisto si controllano diametri minimo e massimo, materiali ammessi, angoli realmente regolabili, disponibilità della ruota e capacità di lavorare punte corte.
Lo split viene eseguito dopo l’affilatura principale e richiede un secondo riferimento. Se le due incisioni non sono simmetriche, la punta cammina o il centro si indebolisce. Si prova quindi prima su punte sacrificabili, conservando una punta nuova come confronto.
Le punte spuntate non vanno rimesse insieme a quelle pronte. Tre contenitori — utilizzabili, da affilare, da scartare — evitano di scoprire il difetto sul pezzo. Dopo l’affilatura si registra diametro effettivo, geometria e data se l’attività è ripetitiva. Le punte si conservano asciutte, separate per evitare urti sui labbri e protette dalla corrosione.
La mola viene pulita secondo manuale, lasciata arrestare naturalmente e isolata prima di manutenzione. Non la si ferma premendo un oggetto sulla superficie. Schermo e poggiapezzi si riavvicinano man mano che il diametro diminuisce, sempre a macchina scollegata.
Il confronto economico include valore della punta, tempo di preparazione e controllo, materiale asportato, costo della ruota e conseguenze di un foro errato. Per punte standard molto piccole il ricambio può essere razionale; per diametri medi, HSS-Co o set numerosi una buona affilatrice riduce gli scarti. Utensili speciali e carburo giustificano più spesso il servizio professionale.
Un preventivo per riaffilatura dovrebbe indicare quantità, intervallo diametri, materiale, geometria richiesta, eventuale assottigliamento, tolleranza, rivestimento e modalità di identificazione. Il prezzo unitario più basso non conviene se le punte tornano con diametro o lunghezza non adatti all’uso.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
Dipende dalla geometria originaria e dall’impiego. 118° è comune per punte universali e 135° per molte punte split point, ma si deve riprodurre il profilo dichiarato dal produttore.
Sì, soprattutto una punta elicoidale HSS, se la mola è idonea, protetta, ravvivata e dotata di poggiapezzi ben regolato. Servono pratica e controlli di simmetria.
Si osserva la punta frontalmente con lente o dima e si confronta la distanza dal centro al margine. In prova, un solo truciolo è un indizio, non sostituisce la misura.
Per eccesso di calore, spesso causato da pressione alta, contatto lungo o mola caricata. Si interrompe, si ravviva la mola e si procede con passaggi brevi.
L’HSS può essere raffreddato durante i passaggi secondo la procedura di officina, ma l’obiettivo è non surriscaldarlo. Acqua e fluido non devono bagnare o sbilanciare la mola.
La geometria di base può essere simile, ma si conserva il profilo originario e si limita il calore. Materiale e rivestimento vanno identificati prima di scegliere l’abrasivo.
Non con la stessa procedura delle punte HSS. La placchetta e il suo profilo richiedono abrasivo e geometria specifici; spesso conviene un servizio attrezzato.
È una lavorazione aggiuntiva sul tagliente trasversale che crea bordi secondari, riduce la spinta e aiuta il centraggio. Deve essere simmetrica e coerente con la punta.
Le cause comuni sono labbri di lunghezza diversa, vertice decentrato, punta piegata o eccentricità del mandrino. Vanno controllate tutte prima di rimolare.
Si applicano manuale e norme pertinenti. L’Allegato V del D.Lgs. 81/2008 indica per le molatrici considerate non oltre 2 mm, salvo particolari esigenze tecniche.
Conviene quando si recuperano molte punte standard e serve ripetibilità. Si valutano diametri, angoli, ruote di ricambio e tempo risparmiato rispetto al servizio esterno.
Non esiste un numero fisso. Si continua finché lunghezza, nocciolo, margini e geometria restano adatti al lavoro; dopo molte affilature può servire assottigliare il nocciolo.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.