Sedimentatori Fanghi tipo Dortmund
Il funzionamento consiste nel fenomeno di continuo appesantimento dei fanghi che si...

Guida al trapano a colonna: capacità e corsa, sbraccio, giri, punte per metallo e legno, fissaggio del pezzo, sicurezza, precisione e scelta.
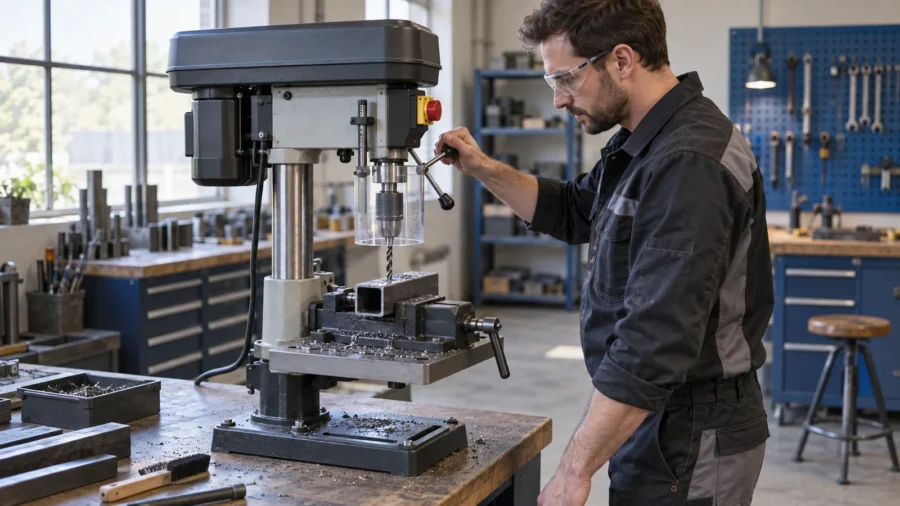
Il trapano a colonna serve a eseguire fori perpendicolari, ripetibili e controllati con una precisione difficile da ottenere a mano libera. La punta scende lungo un asse guidato, mentre il pezzo appoggia su una tavola regolabile e deve essere bloccato con morsa o staffe. La macchina è utile su metallo, legno e alcune materie plastiche, ma cambia radicalmente comportamento in base a diametro, materiale, punta e velocità.
La potenza dichiarata è solo uno dei dati da considerare. Contano capacità del mandrino, corsa del cannotto, distanza mandrino-colonna, altezza utile, rigidità, gamma di giri e possibilità di fissare correttamente il pezzo. Questa guida spiega come leggere le specifiche, impostare velocità e avanzamento, scegliere le punte, attrezzare il banco e lavorare senza affidarsi a pratiche pericolose.
Sommario
La base sostiene una colonna verticale sulla quale scorre e ruota la tavola. In alto si trovano motore, trasmissione, mandrino e cannotto. Azionando le leve, il cannotto porta la punta verso il pezzo lungo una corsa definita. Una molla lo richiama; un arresto di profondità permette di ripetere fori ciechi alla stessa quota.
Nei modelli a pulegge, la cinghia trasferisce il moto e il rapporto scelto determina i giri. Le macchine a variazione elettronica o meccanica consentono regolazioni più rapide. Il riparo della trasmissione deve rimanere chiuso durante l’uso; la velocità si cambia soltanto con mandrino fermo e macchina isolata quando occorre aprire il carter.
Il modello da banco è compatto e si fissa a un piano robusto. È adatto a pezzi piccoli e diametri moderati, ma il banco deve assorbire vibrazioni e ribaltamento. Il modello da pavimento offre colonna più alta, tavola ampia e maggiore capacità: non è automaticamente più preciso, perché rigidità di testa, cannotto e tavola dipendono dalla costruzione.
La “capacità su acciaio” indica il diametro massimo dichiarato in condizioni definite dal fabbricante. Non garantisce che la macchina possa praticare continuamente quel foro in qualsiasi lega o spessore. Un foro grande richiede coppia, punta corretta, velocità bassa, refrigerazione e fissaggio molto più robusto di un foro pilota.
La capacità del mandrino è l’intervallo di codoli serrabili, per esempio 1,5-13 mm o 3-16 mm. Non coincide con il diametro di taglio: una punta ridotta può avere un tagliente più grande del codolo. Si verificano anche attacco del mandrino e cono del mandrino, perché accessori e portautensili devono essere compatibili e correttamente inseriti.
| Dato | Che cosa misura | Perché conta | Errore comune |
|---|---|---|---|
| Capacità di foratura | Diametro massimo dichiarato per un materiale | Indica l’ordine di grandezza della macchina | Trattarlo come prestazione continua garantita |
| Capacità mandrino | Diametri dei codoli serrabili | Definisce le punte montabili direttamente | Confonderla col diametro del foro |
| Corsa cannotto | Spostamento verticale dell’utensile | Limita profondità eseguibile senza riposizionare | Considerarla uguale allo spessore massimo |
| Sbraccio | Distanza asse punta-colonna | Determina quanto lontano dal bordo si fora | Usare il diametro nominale della macchina come sbraccio |
| Distanza mandrino-tavola | Altezza utile massima | Condiziona pezzo, morsa e punta | Dimenticare l’ingombro dell’attrezzaggio |
Lo sbraccio è la distanza tra asse del mandrino e colonna. Alcuni cataloghi indicano invece il “diametro di foratura” o swing, pari circa al doppio dello sbraccio: descrive il massimo disco idealmente posizionabile al centro, non il diametro del foro. Per forare a 150 mm dal bordo serve uno sbraccio almeno pari a quella quota, con spazio per staffe e morsa.
La corsa del cannotto determina quanto la punta può avanzare in una singola discesa. Per attraversare un pezzo spesso bisogna sommare altezza della morsa, lunghezza della punta e spazio necessario per estrarre truciolo. Una corsa ridotta può imporre di sollevare la tavola o lavorare da entrambi i lati, perdendo precisione.
La tavola deve essere rigida, regolabile in altezza e dotata di cave per il serraggio. L’inclinazione è utile per fori angolati, ma la scala stampata è indicativa: l’angolo va controllato con squadra o strumento adeguato. Dopo ogni regolazione si bloccano tavola, testa e colonna prima di avviare.
I watt assorbiti non coincidono con la potenza resa al mandrino. Per punte grandi è importante disporre di coppia ai bassi giri senza stallo. Una trasmissione a cinghia con rapporto lento moltiplica la coppia disponibile; la sola riduzione elettronica di un motore economico può perdere forza e raffreddamento.
Per uso saltuario su legno e piccoli fori metallici può bastare una macchina compatta. Fori ripetuti su acciaio, seghe a tazza e punte Forstner richiedono struttura, coppia e servizio adeguati. Il costruttore può specificare durata di funzionamento o ciclo intermittente: superarlo surriscalda motore e avvolgimenti.
La velocità periferica del tagliente cresce con diametro e giri. La relazione di base è n = 1000 × Vc / (π × D), dove n sono i giri/min, Vc la velocità di taglio in m/min e D il diametro in millimetri. Il valore di Vc dipende da materiale della punta, materiale lavorato, refrigerazione e rigidità.
Esempio: con una velocità prudenziale di 20 m/min e punta da 10 mm, n è circa 637 giri/min. Con la stessa velocità e punta da 5 mm servono circa 1.273 giri/min. Sono calcoli iniziali: la tabella del produttore della punta e il comportamento del truciolo prevalgono.
| Lavorazione | Impostazione relativa | Avanzamento | Segnale da osservare |
|---|---|---|---|
| Piccola punta su metallo | Giri medio-alti compatibili | Regolare e continuo | Truciolo formato senza azzurramento |
| Grande punta su metallo | Giri bassi e buona coppia | Più energico ma controllato | Nessuno stallo o vibrazione |
| Punta elicoidale su legno | Giri medi | Scarichi frequenti nei fori profondi | Truciolo evacuato, bordi non bruciati |
| Forstner o sega a tazza | Giri ridotti | Progressivo | Temperatura e coppia sotto controllo |
| Plastica | Giri e avanzamento moderati | Continuo, senza sosta nel foro | Nessuna fusione o crepa |
Una punta che azzurra, fuma o perde rapidamente filo lavora troppo veloce, senza lubrificazione adeguata o con pressione errata. Un tagliente che sfrega senza produrre truciolo può essere smussato o ricevere avanzamento insufficiente. Vibrazioni e colpi richiedono arresto immediato: si controllano serraggio, concentricità, velocità e integrità della punta.
Le punte elicoidali HSS sono comuni per acciai dolci e metalli non ferrosi. Geometria, affilatura e rivestimento devono essere adatti al materiale. Una punta al cobalto non compensa una macchina flessibile o una velocità eccessiva. Per diametri importanti si può eseguire un foro pilota soltanto se la geometria e la lavorazione lo richiedono, evitando un pilota tanto grande da lasciare il tagliente senza guida.
Il punto si marca con bulino quando appropriato. Lamiera sottile e ottone richiedono particolare attenzione all’aggancio; punte a gradino o geometrie dedicate riducono il rischio. Il pezzo non si tiene mai con la mano: se la punta afferra, può trasformarlo in una lama rotante.
La punta a tre punte centra bene nel legno; la Forstner produce fondi piani e fori sovrapposti; le seghe a tazza asportano un anello e generano coppia elevata. Sotto il pezzo si usa un pannello sacrificale per limitare lo strappo in uscita. Pezzi irregolari o tondi richiedono dime e appoggi che impediscano rotazione e ribaltamento.
Le plastiche possono fondere, impastare il tagliente o creparsi. Si prova su uno scarto, si sostiene bene il materiale e si evita di lasciare la punta ferma nel foro in rotazione. Lastre fragili e compositi richiedono utensili e aspirazione specifici; non tutte le polveri possono essere raccolte con un aspiratore generico.
Un mandrino a chiave offre serraggio controllabile; quello autoserrante rende rapidi i cambi. Entrambi devono trattenere il codolo con tutte le griffe e senza sporco. La chiave del mandrino si rimuove immediatamente: lasciarla inserita prima dell’avvio è un rischio grave. I codoli danneggiati o unti favoriscono slittamento.
Il fuori corsa radiale deriva da punta piegata, sporco sul cono, mandrino usurato o giochi del cannotto. Si controlla separando le cause, con comparatore quando serve. Colpire il mandrino lateralmente o forzare una punta incompatibile danneggia cono e cuscinetti.
Il trapano da banco va bullonato a un piano stabile secondo le istruzioni. Il banco deve sostenere massa e momento della testa senza flettersi. Una macchina da pavimento si ancora su base adeguata e viene livellata; cavi e pedali non devono creare inciampo.
Il pezzo si blocca in una morsa fissata alla tavola, con staffe nelle cave o in una dima. La morsa appoggiata ma libera può ruotare. I profilati tondi usano ganasce a V; i pezzi lunghi hanno sostegni esterni alla macchina, senza fare leva sulla tavola. Prima dell’avvio si ruota a mano il mandrino, a macchina isolata, per verificare interferenze.
Guanti, maniche larghe, capelli, gioielli e stracci possono essere trascinati dal mandrino. Durante la foratura non si indossano guanti vicino agli organi rotanti; si raccolgono capelli e indumenti. I guanti possono servire per movimentare materiale tagliente soltanto a macchina ferma e isolata, secondo valutazione del rischio.
Su metallo, fluido da taglio e quantità dipendono da materiale e utensile. Si applicano senza avvicinare stracci alla rotazione e si gestiscono schizzi e compatibilità. Fumo e colorazione blu indicano che occorre fermarsi e correggere velocità, punta, avanzamento o raffreddamento.
I trucioli continui sono taglienti e non si strappano con le dita. Si arresta il mandrino e si usano attrezzi dedicati. L’aria compressa può proiettare schegge negli occhi e contaminare l’ambiente. Occhiali con protezione laterale o visiera si scelgono in base al rischio; il riparo della macchina non sostituisce i DPI.
Presa, protezioni e messa a terra devono appartenere a un impianto elettrico a norma. Prolunghe sottodimensionate, adattatori e cavi sul pavimento aumentano rischio di surriscaldamento e inciampo. Prima di cambiare cinghia, punta o accessorio si isola l’alimentazione secondo il manuale.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisIl rumore dipende da macchina, utensile, pezzo e risonanza del banco. In un laboratorio domestico contano anche gli orari dei lavori rumorosi in condominio. Una base stabile e utensili affilati limitano vibrazioni, ma l’esposizione professionale richiede valutazione e protezione uditiva adeguata.
| Problema | Cause probabili | Controllo | Correzione |
|---|---|---|---|
| Foro fuori centro | Punta flette, centro debole, pezzo mosso | Tracciatura e serraggio | Bulino, punta corta, morsa fissata |
| Foro non perpendicolare | Tavola inclinata o gioco | Squadra e bloccaggi | Riallineare e serrare |
| Vibrazione | Punta piegata, velocità errata, macchina libera | Rotazione a vuoto e ancoraggi | Sostituire punta e fissare la base |
| Punta slitta | Griffe sporche o codolo serrato male | Impronte sul codolo | Pulire e serrare correttamente |
| Motore rallenta | Diametro/avanzamento eccessivi, rapporto alto | Giri scelti e tagliente | Ridurre velocità, affilare, adeguare passata |
| Bordo strappato | Uscita non sostenuta | Retro del pezzo | Pannello sacrificale e avanzamento finale ridotto |
Si parte dai pezzi reali: materiale, diametro massimo, distanza del foro dal bordo, spessore e quantità. Si aggiungono ingombro di morsa, punta e staffe. La macchina deve coprire la lavorazione ordinaria con margine, non soltanto raggiungere una volta il valore massimo del catalogo.
Laser, luce e display facilitano il lavoro, ma non sostituiscono tracciatura, misura e prova. Il laser può perdere allineamento rispetto all’asse; la velocità visualizzata non garantisce coppia. Prima vengono rigidità, gamma meccanica, tavola e sicurezza, poi gli accessori.
Per modellismo e piccoli elementi in legno, con punte fino a 8-10 mm, prevalgono sensibilità del cannotto, tavola facile da attrezzare e velocità sufficientemente alte. Per staffe in acciaio con fori ricorrenti da 12-16 mm diventano decisivi rapporto lento, morsa robusta, corsa e capacità effettiva. Per carpenteria leggera con pezzi lunghi occorrono inoltre base stabile, sostegni laterali e sbraccio coerente.
Una macchina molto compatta può eseguire un singolo foro grande, ma non necessariamente ripeterlo con precisione e senza surriscaldarsi. Al contrario, acquistare una colonna da pavimento per soli circuiti stampati occupa spazio e può offrire poca sensibilità. La scelta corretta si basa sulla lavorazione più impegnativa che ricorre davvero, non su un massimo occasionale.
La precisione di catalogo non coincide automaticamente con quella del foro. Contribuiscono planarità della tavola, perpendicolarità, gioco laterale del cannotto, fuori corsa del cono, mandrino, punta e flessione del pezzo. Per una verifica si puliscono gli accoppiamenti, si monta un’asta rettificata e si misura con comparatore vicino al mandrino e più in basso, distinguendo errore angolare e concentricità.
Il foro va poi misurato sul materiale reale. Una punta elicoidale può produrre un diametro leggermente maggiore per affilatura asimmetrica o vibrazione. Quando servono tolleranze strette, il trapano prepara il preforo e la finitura può richiedere alesatore, bareno o altra macchina. Dichiarare il livello di tolleranza prima di acquistare evita di pretendere da un modello hobbistico funzioni da officina.
Una barra piegata a novanta gradi montata nel mandrino, fatta ruotare manualmente con alimentazione isolata, consente di confrontare le distanze dalla tavola; un comparatore rende la prova più precisa. Si regola l’inclinazione e si serra di nuovo. L’allineamento va ricontrollato dopo aver inclinato la tavola, spostato la testa o urtato la macchina.
Per un foro cieco si azzera l’arresto considerando lunghezza della punta e geometria della cuspide: la profondità cilindrica utile non coincide sempre con la corsa letta. Si prova su uno scarto e si misura. Per un foro passante il pannello sacrificale sostiene le fibre in uscita e protegge la tavola, ma non deve rendere instabile il serraggio.
Nelle serie si usa una battuta fissata alla tavola e si controlla che non intrappoli il pezzo contro la punta. La dima deve permettere di inserire e rimuovere ogni elemento a mandrino fermo. Ogni certo numero di pezzi si verifica diametro, posizione, profondità e usura del tagliente: una deriva lenta può produrre un intero lotto fuori tolleranza.
Un tubo tende a rotolare e, quando la punta sfonda la prima parete, può agganciare. Si impiegano prisma a V, morsa o dima dedicata, sostenendo le estremità. Per attraversare entrambe le pareti con asse coerente si valutano deformazione, bava interna e geometria della punta; schiacciare un tubo sottile nella morsa compromette la quota prima ancora di forare.
Prima dell’acquisto si controllano targhetta, manuale, ripari e disponibilità dei ricambi. A macchina scollegata si verifica scorrimento del cannotto, ritorno della molla, gioco della tavola, cave, crepe e stato delle cinghie. In prova si ascoltano cuscinetti a più velocità e si controlla che l’arresto funzioni senza riavvio spontaneo dopo una mancanza di tensione.
Mandrino arrugginito, cono segnato e tavola piena di fori suggeriscono uso improprio, ma la sola estetica non basta. Si misura il fuori corsa e si prova un foro. Adeguare una vecchia macchina priva di ripari, arresto o impianto elettrico sicuro può costare più di un modello completo; in attività professionale la valutazione di conformità e idoneità non è opzionale.
Un piccolo trapano da banco può costare indicativamente 120-300 euro; modelli più rigidi, con mandrino da 16 mm e gamma ampia, spesso 300-800 euro. Macchine da pavimento o professionali possono superare 1.000-3.000 euro. Prezzo e capacità nominale non descrivono da soli precisione e durata.
Nel budget rientrano morsa fissabile, staffe, punte, refrigerante, protezioni e banco. Una morsa adatta può costare 40-180 euro; un assortimento di punte di qualità più di quello fornito in kit economici. L’usato va provato controllando giochi, cono, mandrino, tavola, cinghie, arresto e conformità dei ripari.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
Prima dell’uso si controllano cavo, interruttore, ripari, serraggi e stato della punta. Periodicamente si verifica tensione delle cinghie, gioco del cannotto, ritorno della molla, pulizia delle cave e bulloni di ancoraggio. Lubrificazione e regolazioni seguono il manuale: grasso o olio sulla superficie sbagliata possono far slittare cono o pezzo.
La macchina si pulisce a mandrino fermo e alimentazione isolata. Non si rimuovono ripari per guadagnare qualche millimetro. Qualsiasi rumore nuovo, surriscaldamento o difficoltà di arresto impone di sospendere il lavoro fino alla diagnosi.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
La macchina è fissata, la tavola bloccata, la velocità corretta e il pezzo serrato? La chiave del mandrino è stata rimossa? Riparo e occhiali sono in posizione, capelli e abiti raccolti, trucioli precedenti eliminati? La punta può completare la corsa senza colpire morsa o tavola? Solo dopo queste verifiche si avvia.
Dipende da diametri, materiali e servizio. Oltre ai watt servono coppia ai bassi giri, rigidità, gamma di velocità e capacità dichiarata.
L’intervallo dei diametri dei codoli che le griffe possono serrare, non il diametro massimo del foro.
Con n = 1000 × Vc /(π × D), poi si sceglie il rapporto disponibile più vicino e si seguono le indicazioni della punta.
Perché a parità di giri il tagliente percorre una distanza maggiore; ridurre i giri mantiene la velocità periferica appropriata.
No. Deve essere bloccato con morsa fissata, staffe o dima: se la punta aggancia, il pezzo può ruotare violentemente.
Non vicino al mandrino in rotazione: possono essere trascinati. Si usano eventualmente a macchina isolata per movimentare materiale tagliente.
Può guidare alcune lavorazioni e ridurre lo sforzo centrale, ma dimensione e necessità dipendono da punta e materiale.
No. La precisione dipende da costruzione, giochi, mandrino, tavola, ancoraggio e utensile, non soltanto dall’altezza.
Punta piegata o affilata male, giochi, vibrazioni e pezzo non serrato sono cause comuni. La diagnosi si fa separando i componenti.
Spesso sì, ma tipo e quantità dipendono da metallo e utensile. Si seguono le indicazioni senza avvicinare stracci alla rotazione.
Solo se macchina, utensile e materiale lo consentono, a giri bassi, con pezzo rigidamente fissato e coppia sotto controllo.
A macchina ferma, con spazzola o gancio dedicato. Non si usano mani nude né aria compressa diretta verso persone.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.