Profilo Cappotto per Finestre con rete PLUS
Profilo Cappotto per Finestre con rete PLUS è una soluzione Dakota per...
Guida alla saldatrice MIG/MAG: differenze tra processi, scelta di filo e gas, regolazione dei parametri, difetti, sicurezza e macchina adatta.
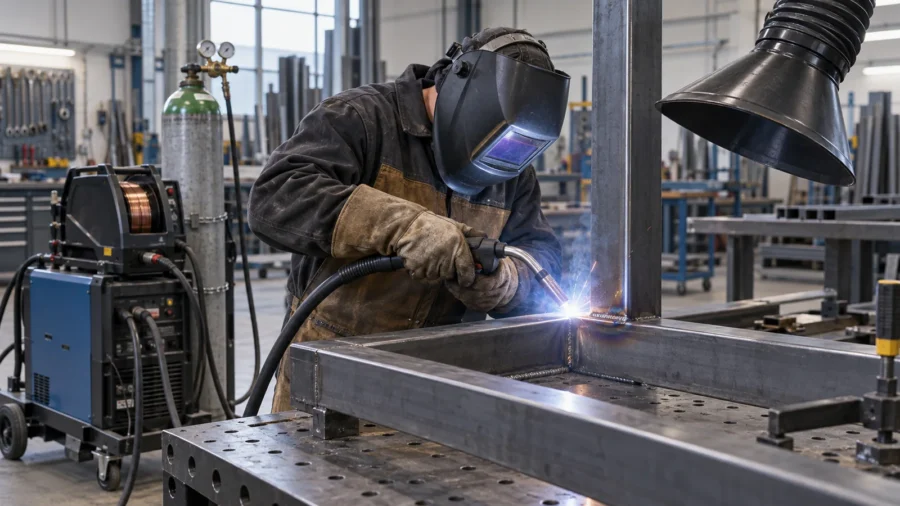
Una saldatrice MIG/MAG alimenta l’arco con un filo continuo che svolge contemporaneamente la funzione di elettrodo e di materiale d’apporto. La torcia porta filo, corrente e gas fino al giunto, mentre il trainafilo deve avanzare con regolarità e la sorgente mantiene il rapporto fra tensione e corrente previsto. È un processo rapido e produttivo, ma non è una saldatura “automatica”: scegliere una macchina da molti ampere non compensa un filo inadatto, una protezione gassosa disturbata, una polarità errata o un giunto preparato male.
Per ottenere un cordone affidabile bisogna ragionare come su un sistema. Materiale base, spessore, geometria del giunto, posizione di saldatura, filo, gas, diametro, modalità di trasferimento e capacità della rete elettrica devono essere compatibili. Solo dopo si regolano tensione, velocità del filo, induttanza, stick-out e avanzamento. Questa guida spiega come collegare queste variabili, come leggere la targa della macchina e come riconoscere i principali difetti, distinguendo le indicazioni utili per una messa a punto da ciò che richiede una procedura qualificata e personale formato.
Sommario
MIG e MAG appartengono alla famiglia GMAW, cioè alla saldatura ad arco con elettrodo metallico consumabile protetto da gas. La norma ISO 4063 identifica il MIG con il processo 131 e il MAG con il 135. In entrambi i casi il filo esce dalla punta di contatto, si fonde nell’arco e alimenta il bagno; cambia soprattutto il comportamento del gas rispetto al metallo fuso.
Nel MIG si impiegano gas inerti, normalmente argon o miscele argon-elio, che non reagiscono in modo significativo con il bagno. È il processo tipico per alluminio e sue leghe, rame e altri metalli non ferrosi. Dire “uso argon, quindi va bene” non basta: filo, torcia, guaina, rulli e modalità di trasferimento devono essere adatti al materiale. Sull’alluminio, per esempio, la morbidezza del filo e il rischio di inceppamento possono rendere opportuni un trainafilo vicino alla torcia, una spool gun o un sistema push-pull.
Nel MAG il gas contiene componenti attivi, come anidride carbonica o piccole percentuali di ossigeno in una base di argon. È il processo più comune per gli acciai non legati e basso-legati e viene impiegato, con miscele specifiche, anche sugli inossidabili. La composizione influenza stabilità dell’arco, penetrazione, forma del cordone, spruzzi e modalità di trasferimento; sostituire una miscela con un’altra senza rivedere i parametri può cambiare sensibilmente il risultato.
Su schermi piccoli la tabella può essere scorsa orizzontalmente.
| Processo | Gas di protezione | Materiali ricorrenti | Caratteristica | Errore da evitare |
|---|---|---|---|---|
| MIG 131 | Inerte: argon, elio o miscele | Alluminio, rame e leghe non ferrose | Il gas protegge senza componenti ossidanti intenzionali | Usare componenti di alimentazione non adatti al filo morbido |
| MAG 135 | Attivo: CO₂ o miscele Ar/CO₂/O₂ | Acciai al carbonio, basso-legati e alcuni inox | Il gas partecipa al comportamento dell’arco e del bagno | Considerare equivalenti miscela e CO₂ pura |
| FCAW 136/138 | Gas esterno per molti fili animati | Carpenteria e produzione | Filo tubolare con flusso, alta deposizione e scoria | Confonderlo con il filo pieno soltanto perché usa la stessa torcia |
| FCAW-S 114 | Autoprotezione generata dal filo | Montaggi esterni e riparazioni compatibili | Nessuna bombola, maggiore tolleranza al vento | Applicare automaticamente polarità e tecnica del filo pieno |
Nel linguaggio commerciale “MIG” viene spesso usato per qualunque saldatrice a filo, comprese lavorazioni che tecnicamente sono MAG. Per scegliere consumabili e redigere documenti conviene usare il nome corretto del procedimento. La distinzione diventa importante nelle specifiche di saldatura, nella qualificazione e quando si confrontano gas, fili e modalità operative.
Il filo continuo riduce le interruzioni per il cambio dell’elettrodo e consente velocità e tassi di deposito elevati. È utile in carpenteria, serramenti metallici, manutenzione, produzione di telai, ringhiere, cancelli e componenti. Su cordoni lunghi e ripetitivi può risultare più produttivo del processo a elettrodo; sulle lamiere sottili, con macchina stabile e parametri corretti, permette di controllare l’apporto termico meglio di procedimenti più aggressivi.
Il processo con gas esterno è però sensibile alle correnti d’aria. Una brezza che allontana la protezione dalla zona fusa può generare porosità anche se il manometro mostra portata. Bombola, riduttore, tubo e torcia aumentano ingombro e logistica. Superfici verniciate, zincate, bagnate, molto arrugginite o contaminate non diventano saldabili grazie al filo: richiedono preparazione, valutazione dei rivestimenti e gestione dei fumi.
Una prova su sfrido può essere sufficiente per regolare una lavorazione non critica, ma non qualifica una saldatura che trasferisce carichi. Su una ringhiera con funzione di protezione o sulle travi di un solaio in acciaio, geometria, materiale, procedimento, preparazione, sequenza e controlli devono seguire progetto, specifiche e responsabilità professionali. Un cordone regolare in superficie può nascondere mancanza di fusione o penetrazione insufficiente.
Il filo non si sceglie soltanto per il diametro. La classificazione indica composizione e proprietà previste con determinate condizioni di prova; la scheda tecnica del consumabile specifica gas, polarità e campo operativo. Il materiale base deve essere identificato: “ferro”, “inox” e “alluminio” sono famiglie troppo generiche per definire un giunto affidabile.
Per molte lavorazioni generali si usa un filo pieno della famiglia ER70S-6 o equivalente europeo, disponibile comunemente nei diametri 0,8, 1,0 e 1,2 mm. La maggiore presenza di disossidanti lo rende relativamente tollerante verso una preparazione non perfetta, ma non autorizza a saldare sopra olio, vernice, umidità o ruggine sfogliata. Una miscela argon/CO₂ è spesso preferita per arco più stabile e minori spruzzi; la CO₂ pura può offrire penetrazione e costo del gas interessanti, ma cambia arco, spruzzi e regolazione.
Il filo deve essere compatibile con la lega e con le proprietà richieste al giunto. Una lega 304 e una 316 non ricevono automaticamente lo stesso apporto. Si usano miscele a basso contenuto attivo formulate per inox; una scelta errata del gas può peggiorare ossidazione, forma del cordone e composizione depositata. La contaminazione con polvere o utensili usati sull’acciaio comune compromette la resistenza superficiale, perciò spazzole e abrasivi devono essere dedicati.
Per l’alluminio si impiega normalmente argon e un filo compatibile con la lega base e il servizio. La pellicola di ossido fonde a temperatura molto più alta del metallo sottostante e va rimossa con metodo adeguato poco prima della saldatura. Il filo, più morbido dell’acciaio, richiede una guaina idonea, rulli corretti e un percorso breve e poco curvo. Su una torcia lunga con traino solo dalla macchina può formarsi il classico groviglio vicino ai rulli, il “birdnesting”.
Il filo animato non è semplicemente un filo pieno che funziona senza bombola. Esistono fili autoprotetti e fili che richiedono gas esterno, con polarità, rulli, stick-out e tecniche diverse. Alcuni autoprotetti sono pratici all’esterno perché meno sensibili al vento; producono però scoria e fumi e non sono automaticamente adatti alla lamiera sottile. La polarità va presa dalla scheda del filo: molti autoprotetti lavorano in DCEN, mentre filo pieno e diversi animati con gas lavorano in DCEP.
La tabella orienta la scelta iniziale; la scheda del filo e la procedura prevalgono sempre.
| Materiale o impiego | Filo indicativo | Gas ricorrente | Alimentazione del filo | Controllo decisivo |
|---|---|---|---|---|
| Acciaio al carbonio, uso generale | Filo pieno tipo ER70S-6 | Miscela Ar/CO₂ o CO₂ secondo filo e procedura | Rullo a V, guaina acciaio | Pulizia, spessore e trasferimento compatibile |
| Acciaio inox | Filo coerente con la lega, per esempio famiglie 308L o 316L | Miscela specifica a basso contenuto attivo | Componenti puliti e preferibilmente dedicati | Compatibilità metallurgica e contaminazione ferrosa |
| Alluminio | Serie compatibile con lega base, spesso 4xxx o 5xxx | Argon o miscela inerte prevista | Rullo a U, guaina idonea, spool gun o push-pull se necessario | Ossido, traino regolare e scelta della lega d’apporto |
| Esterno con vento controllato | Filo animato autoprotetto ammesso | Nessun gas esterno | Rullo zigrinato senza schiacciare il filo | Polarità, scoria, fumi e campo di spessore |
| Carpenteria ad alta deposizione | Filo animato con gas o metal-cored secondo WPS | Gas dichiarato dal produttore | Trainafilo dimensionato per bobina e portata | Procedura, posizione, calore e controlli del giunto |
La maggior parte delle sorgenti MIG/MAG manuali lavora con una caratteristica a tensione quasi costante. Quando varia la lunghezza dell’arco, la corrente reagisce rapidamente e tende a ristabilire l’equilibrio con la velocità del filo. È il motivo per cui, sul pannello, tensione e avanzamento del filo sono i due comandi principali delle macchine tradizionali. Nei sistemi sinergici l’operatore sceglie materiale, gas e diametro, poi la macchina coordina una curva di parametri che va comunque rifinita sul giunto reale.
Motore, rulli, guida d’ingresso, guaina e punta di contatto devono trasferire il filo senza slittamenti o deformazioni. La gola deve corrispondere al diametro: rullo a V per molti fili pieni d’acciaio, a U per l’alluminio, zigrinato per alcuni animati. Una pressione eccessiva segna il filo e può produrre limatura nella guaina; una insufficiente fa slittare i rulli. Il rocchetto deve girare libero senza continuare per inerzia quando il motore si arresta.
La punta di contatto trasferisce la corrente al filo; ugello e diffusore distribuiscono il gas. Diametro della punta, stato della guaina e allineamento incidono sulla regolarità. Spruzzi dentro l’ugello alterano il flusso, una punta usurata rende instabile il contatto elettrico e una torcia sottodimensionata si surriscalda. Il connettore europeo facilita la sostituzione, ma non garantisce che qualunque torcia supporti corrente, filo e raffreddamento richiesti.
La bombola deve essere verticale, assicurata contro la caduta e protetta da urti e fonti di calore. Riduttore e flussometro devono essere compatibili con gas e pressione. Una portata bassa lascia entrare aria; una troppo alta può creare turbolenza e aspirarla nel flusso. Il valore corretto dipende da ugello, geometria, posizione e ambiente: si parte dalle istruzioni del consumabile e della torcia, poi si verifica che la protezione arrivi realmente al bagno.
Le tabelle dentro lo sportello o le curve sinergiche sono punti di partenza. Prima si impostano materiale, filo, diametro, gas, spessore e tipo di giunto; poi si prova su uno sfrido della stessa lega, dello stesso spessore e con preparazione simile. Cambiare contemporaneamente tre comandi impedisce di capire quale variabile ha corretto o peggiorato l’arco.
A parità di filo e condizioni, aumentando la velocità di avanzamento cresce la quantità di metallo che deve fondere e quindi la corrente media richiesta. Se il filo arriva troppo rapidamente rispetto alla tensione, tende a spingere nella pozza, la torcia rincula e aumentano spruzzi e instabilità. Se arriva troppo lentamente, l’arco si allunga e può bruciare verso la punta di contatto. Non si sceglie la velocità per ottenere un suono piacevole: si verifica anche fusione ai lembi, penetrazione e profilo.
La tensione influenza lunghezza dell’arco e forma del cordone. Troppo bassa può produrre un arco corto e irregolare, cordone convesso e scarsa bagnabilità ai lati; troppo alta può rendere l’arco lungo e turbolento, allargare il cordone e aumentare spruzzi o incisioni. La regolazione corretta dipende dalla velocità del filo: non esiste una tensione “giusta” isolata.
Avanzare troppo velocemente restringe il cordone e può lasciare mancata fusione; procedere troppo lentamente allarga la pozza, aumenta deformazione e rischio di sfondamento sulla lamiera sottile. La velocità va coordinata con energia, volume di filo e dimensione richiesta. Sui punti intermittenti si definiscono lunghezza, sequenza e raffreddamento: accumulare punti casuali non equivale a controllare l’apporto termico.
Lo stick-out è il tratto di filo libero oltre la punta; il CTWD è la distanza fra punta di contatto e pezzo. Se aumentano, cresce il riscaldamento resistivo del filo e cambia la corrente disponibile all’arco. Una distanza irregolare produce un arco irregolare anche senza toccare i comandi. La torcia va tenuta con angolo e distanza coerenti, evitando oscillazioni ampie non previste.
Nel corto circuito l’induttanza modifica la rapidità con cui sale la corrente durante il distacco della goccia. Una regolazione più morbida può ridurre spruzzi e allargare il bagno; una troppo spinta può rendere il processo pigro. Il significato del comando varia fra costruttori, quindi si usa il manuale e si modifica poco per volta. Nei programmi sinergici la correzione della lunghezza d’arco svolge spesso una funzione più immediata della regolazione separata della tensione.
Su schermi piccoli la tabella può essere scorsa orizzontalmente.
| Sintomo durante la prova | Variabili da controllare | Possibile correzione | Verifica sul pezzo |
|---|---|---|---|
| Filo che spinge e torcia che rincula | Velocità filo, tensione, punta e traino | Riequilibrare WFS/tensione e rimuovere impuntamenti | Arco stabile e fusione continua ai lembi |
| Arco lungo che brucia verso la punta | Filo troppo lento, tensione alta o traino intermittente | Correggere il rapporto e controllare rulli/guaina | Nessun burn-back e distanza regolare |
| Cordone alto e stretto | Energia bassa, avanzamento alto, angolo errato | Aumentare con gradualità l’energia o ridurre la corsa | Bagnatura dei lati senza incisione |
| Cordone largo e lamiera deformata | Avanzamento lento, tensione e calore eccessivi | Ridurre energia, usare sequenza e pause coerenti | Penetrazione sufficiente senza collasso |
| Porosità | Gas, vento, perdite, contaminazione e distanza | Fermare, trovare la causa e rimuovere il tratto difettoso | Superficie e sezione senza cavità |
| Spruzzi anomali | Trasferimento, gas, polarità, tensione, massa | Ripristinare configurazione prevista e contatti | Arco regolare; non limitarsi allo spray antiadesivo |
Nel trasferimento per corto circuito il filo tocca ripetutamente il bagno, la corrente sale e la goccia si stacca. Lavora a energia relativamente contenuta, è adatto a lamiere sottili e diverse posizioni, ma richiede equilibrio dinamico e può produrre spruzzi o mancanza di fusione se usato impropriamente su sezioni importanti. Il rumore regolare aiuta la messa a punto, ma la qualità va verificata sul giunto.
Il trasferimento globulare forma gocce più grandi e meno controllate, spesso con spruzzi elevati. Può comparire con CO₂ e combinazioni intermedie di tensione e corrente. Non è sempre un difetto, ma raramente è la modalità cercata per finiture pulite. Aumentare energia senza verificare gas e campo operativo può semplicemente spostare il processo in una zona instabile.
Nello spray il metallo passa in piccole gocce attraverso l’arco senza cortocircuiti regolari. Richiede corrente oltre una soglia che dipende da diametro, filo e gas ricco di argon. Offre alta deposizione e cordoni fluidi, ma l’energia è maggiore e la pozza è difficile da sostenere fuori posizione. Non è la scelta naturale per lamiera sottile o per una piccola macchina domestica.
Il pulsato alterna una corrente di base e picchi controllati per staccare le gocce con corrente media più bassa rispetto allo spray continuo. Può ridurre spruzzi e ampliare il campo su alluminio, inox e acciaio, ma non elimina preparazione e competenza. Un programma sinergico deve corrispondere a filo, diametro e gas; selezionare una curva simile ma non corretta altera il trasferimento.
Si definiscono giunto di testa, sovrapposizione, angolo o cordone d’angolo, spessore, luce, smusso e accessibilità. La dimensione del cordone non si decide aumentando il tempo di permanenza: deriva dal disegno o dalla funzione del manufatto. Su parti strutturali o di sicurezza si applicano specifiche, qualifiche e controlli previsti.
Olio, grasso, umidità, vernice e ruggine incoerente generano instabilità, porosità e fumi. Zincatura e rivestimenti richiedono valutazione specifica prima di scaldarli. La sabbiatura del ferro può essere parte della preparazione di officina, ma il grado di pulizia e l’area rimossa devono essere coerenti con procedura, protezione anticorrosiva e geometria del giunto.
I punti mantengono allineamento e luce, ma devono essere sani e compatibili con il cordone definitivo. Una sequenza simmetrica, dime e bloccaggi controllano le deformazioni meglio di un cordone lungo eseguito tutto da un lato. Prima di proseguire si rimuove un punto criccato o contaminato: inglobarlo non lo ripara.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisSu una macchina sinergica la sequenza non cambia: la curva riduce il numero di regolazioni iniziali, ma non identifica il materiale al posto dell’operatore e non vede una massa ossidata, un ugello ostruito o un giunto troppo largo. La sinergia è una mappa, non un controllo qualità automatico.
Fori superficiali o interni indicano gas intrappolato. Le cause comprendono portata insufficiente o eccessiva, vento, tubo lesionato, raccordi lenti, ugello sporco, distanza eccessiva, gas errato, umidità e contaminanti. Aumentare indiscriminatamente la portata può peggiorare la turbolenza. Il tratto poroso va rimosso secondo procedura prima di risaldare.
Il metallo depositato può appoggiarsi senza fondere adeguatamente il lembo. Energia bassa, avanzamento troppo rapido, angolo errato, giunto stretto o bagno eccessivamente anticipato sono cause tipiche. Un cordone grande non garantisce fusione; spesso aggiungere altro metallo nasconde il difetto. Su giunti critici servono controlli definiti dalla specifica.
Un solco lungo il bordo può derivare da tensione elevata, avanzamento rapido, angolo o oscillazione errati e permanenza insufficiente ai lembi. Riempirlo con una passata casuale può modificare ulteriormente geometria e calore. Prima si corregge la causa, poi si ripristina secondo la procedura ammessa.
Nel burn-back il filo fonde fino alla punta e vi si salda: si controllano rapporto tensione/WFS, frenatura e ritardi. Nel birdnesting il filo si accartoccia vicino ai rulli per impuntamento in guaina o punta, pressione eccessiva, liner inadatto o percorso tortuoso. Tagliare il groviglio e riavviare senza rimuovere la causa prepara il guasto successivo.
Spruzzi elevati possono dipendere da campo di trasferimento, gas, polarità, massa, punta, stick-out o combinazione tensione-filo. Lo spray antiadesivo protegge i consumabili ma non corregge il processo. Se il comportamento cambia durante il cordone, cercare prima un problema di alimentazione o contatto elettrico anziché ruotare subito i comandi.
I fumi di saldatura non sono un fastidio da risolvere aprendo genericamente una porta. Composizione e quantità dipendono da materiale, filo, gas, rivestimenti e parametri; INAIL ricorda la classificazione cancerogena dei fumi di saldatura. La valutazione del rischio deve privilegiare riduzione alla fonte e aspirazione localizzata vicino all’arco, integrando ventilazione e protezione respiratoria quando necessario. L’aspirazione va posizionata senza sottrarre il gas di protezione al bagno.
Zinco, vernici, primer, oli e residui possono generare sostanze pericolose quando riscaldati. Acciaio inox e leghe contenenti nichel o cromo richiedono attenzione specifica. Non si improvvisa la saldatura in uno spazio confinato: atmosfera, ventilazione, accesso, sorveglianza e soccorso fanno parte di una procedura dedicata.
Radiazione UV e infrarossa, spruzzi e metallo caldo interessano operatore e persone nell’area. Schermi di saldatura impediscono l’esposizione involontaria; casco e filtro devono essere adatti a processo e corrente. Guanti, abbigliamento resistente alla fiamma, protezione uditiva e calzature si scelgono dalla valutazione del rischio. La guida ai DPI in cantiere chiarisce categorie e obblighi, mentre le classi delle scarpe antinfortunistiche aiutano a distinguere protezione da schiacciamento, perforazione e scivolamento.
Scintille e gocce possono raggiungere fessure, piani inferiori e materiali non visibili dalla postazione. Si rimuovono combustibili, si proteggono le aperture, si verifica l’altro lato della parete o del solaio e si applicano permesso di lavoro a caldo e sorveglianza quando previsti. Recipienti, tubi o serbatoi che hanno contenuto sostanze pericolose non si saldano senza bonifica e procedura competente.
Le bombole si trasportano con dispositivi idonei, si fissano verticalmente e si tengono lontane dal circuito di saldatura. Non si sollevano dalla valvola e non si appende la torcia al collo della bombola. Argon e CO₂ possono sostituire l’ossigeno in locali poco ventilati senza dare un avviso affidabile: il rischio di asfissia va valutato anche se il gas non è infiammabile.
Il parametro guida non è lo spessore massimo dichiarato in una passata ideale, ma il lavoro che la macchina deve ripetere: materiale, diametro filo, posizione, lunghezza dei cordoni e tempo d’arco. Una macchina compatta monofase può gestire manutenzioni e carpenteria leggera; produzione, fili da 1,0–1,2 mm e cordoni prolungati richiedono riserva di corrente, traino e torcia coerenti. Per giunti spessi contano preparazione e multipassata, non soltanto il picco di ampere.
Secondo la logica della IEC 60974-1, la targa associa corrente e ciclo di lavoro a condizioni definite, normalmente su dieci minuti e a temperatura dichiarata. Un valore del 60% a 200 A significa, in quelle condizioni, sei minuti di saldatura e quattro di raffreddamento; non significa che la macchina lavori al 60% della potenza. Confrontare due generatori solo sui 200 A massimi può nascondere differenze enormi: va letto anche il valore al 100%.
Prima dell’acquisto si controllano tensione, corrente assorbita, potenza apparente, protezioni, sezione della linea e limiti del contatore. Un inverter efficiente non crea energia che la presa non può fornire. Prolunghe lunghe o sottodimensionate provocano caduta di tensione e riscaldamento. Se si usa un generatore, il costruttore deve ammetterlo e vanno considerate potenza, qualità della tensione e picchi.
La macchina compatta riunisce bobina, traino e sorgente ed è semplice da spostare su brevi distanze. Un trainafilo separato avvicina la bobina al lavoro mantenendo la sorgente lontana e facilita carpenterie grandi, ma aggiunge cavi e collegamenti. Quattro rulli offrono maggiore regolarità su fili impegnativi e torce lunghe rispetto a sistemi leggeri a due rulli; la qualità meccanica conta più del numero scritto sul pannello.
Per correnti moderate e cicli intermittenti la torcia ad aria è più semplice e leggera. A correnti elevate e lunghi tempi d’arco una torcia raffreddata a liquido riduce temperatura e usura, ma richiede gruppo di raffreddamento, manutenzione e controllo delle perdite. La portata nominale della torcia deve essere letta con gas e ciclo dichiarati, non equiparata automaticamente alla corrente massima della sorgente.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
La sinergia accelera la regolazione quando si cambiano spessore e pezzo. Il pulsato amplia il campo e può ridurre spruzzi, soprattutto con alluminio e inox. Una macchina multiprocesso aggiunge spesso MMA e TIG lift, ma non sempre offre tutte le funzioni di una sorgente dedicata. Vale la pena pagare queste opzioni se corrispondono a lavorazioni frequenti, assistenza e consumabili disponibili; altrimenti robustezza del traino e ciclo di lavoro portano più valore.
Su schermi piccoli la tabella può essere scorsa orizzontalmente.
| Profilo d’uso | Configurazione da valutare | Dati da leggere | Limite da non nascondere |
|---|---|---|---|
| Riparazioni e carpenteria leggera in officina | Compatta monofase, filo 0,8 mm, torcia ad aria | Corrente minima stabile, assorbimento e ciclo a corrente reale | Bombola e vento limitano la mobilità |
| Lamiera sottile e finitura | Regolazione fine, sinergia utile, eventualmente pulsato | Stabilità in basso, programmi compatibili e puntatura | La funzione automatica non evita la deformazione |
| Carpenteria continuativa | Trifase, quattro rulli, torcia e ciclo adeguati | Valori al 60% e 100%, bobine, assistenza e ricambi | La corrente massima di picco non descrive la produttività |
| Grandi strutture o accessi lontani | Trainafilo separato e fascio intermedio | Lunghezze ammesse, cadute e protezione dei cavi | Più componenti richiedono trasporto e manutenzione |
| Alluminio frequente | Spool gun o push-pull, pulsato se utile | Curve filo/gas, rulli a U e guaine compatibili | Una torcia standard lunga può alimentare male il filo |
| Esterno e montaggio | Filo autoprotetto ammesso o protezioni dal vento | Polarità, campo del filo, peso e alimentazione | Più fumi e scoria; non è un sostituto universale del MAG |
Il costo reale comprende torcia, bombola o contratto gas, riduttore, bobine, punte, ugelli, guaine, rulli, ricambi, aspirazione, DPI, linea elettrica e manutenzione. Una macchina economica che accetta solo piccole bobine o ha un traino instabile può costare di più in fermate e consumabili. Per uso professionale pesano anche disponibilità dell’assistenza, taratura degli strumenti, documentazione dei parametri e tempi di consegna dei ricambi.
Nel preventivo di una lavorazione metallica vanno separati preparazione, saldatura, molatura, controllo e ripristino della protezione anticorrosiva. Per manufatti esterni come cancelli e recinzioni, saldare è solo una fase: geometria, zincatura, drenaggio e fondazioni determinano la durata dell’insieme.
Prima di ogni turno si controllano cavi, morsetto di massa, raccordi gas, torcia e raffreddamento. La guaina si pulisce con il metodo indicato dal costruttore senza soffiare contaminanti verso persone o componenti sensibili. Punta e ugello si sostituiscono quando usura o spruzzi alterano contatto e flusso. I rulli devono essere puliti, allineati e stretti quanto basta.
Il filo va conservato asciutto e protetto dalla polvere. Una bobina arrugginita contamina guaina e punta e non si recupera aumentando la pressione dei rulli. Nelle torce raffreddate a liquido si verifica livello, fluido ammesso, portata e assenza di perdite. Le riparazioni interne della sorgente spettano a personale competente: anche a macchina scollegata possono essere presenti condensatori con energia residua.
Una richiesta di preventivo efficace indica materiale, spessore, sviluppo totale dei cordoni, posizione, accessibilità, finitura e funzione del manufatto. Disegni e fotografie permettono di preparare il sopralluogo, ma non sostituiscono l’identificazione della lega e la verifica delle condizioni reali.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
La macchina e il principio sono simili, ma cambia il gas: nel MIG è inerte, nel MAG contiene componenti attivi. In pratica il MIG è tipico per alluminio e metalli non ferrosi, il MAG per acciai. Gas, filo e curva di regolazione devono essere coerenti.
In genere no. Per gli acciai al carbonio si usano comunemente miscele argon/CO₂ o CO₂ secondo filo, risultato e procedura. L’argon puro può rendere instabile il MAG su acciaio. Va seguita la scheda del consumabile.
Dipende da corrente, spessore e campo della macchina. Lo 0,8 mm è versatile su lavori leggeri e medi; l’1 mm sostiene portate maggiori. Il diametro non va scelto isolatamente: rulli, punta, guaina, gas e parametri devono corrispondere.
No. Elimina bombola e tollera meglio l’esterno, ma produce scoria e più fumi, può richiedere polarità opposta e non è ideale per ogni spessore. Occorre verificare la scheda del filo e la compatibilità della macchina.
L’arco deve essere stabile e il filo non deve spingere né bruciare verso la punta. Il cordone deve fondere i lembi con profilo adeguato. Il suono è solo un indizio: una prova sezionata o i controlli previsti verificano la fusione reale.
Non esiste un valore universale. Dipende da ugello, giunto, posizione e ambiente. Si parte dal manuale e dalla scheda del filo, verificando perdite e copertura. Troppo gas può creare turbolenza e porosità come una portata insufficiente.
Il massimo non basta a rispondere. Servono corrente utile, ciclo di lavoro, alimentazione, diametro del filo, torcia e preparazione del giunto. Due macchine da 200 A possono avere produttività molto diversa.
Alla corrente e alle condizioni dichiarate significa sei minuti di lavoro e quattro di raffreddamento in un ciclo di dieci minuti. Va letto insieme alla temperatura di prova e ai valori disponibili al 100%.
Solo controllando le correnti d’aria e mantenendo la protezione gassosa. Se il vento non è gestibile, una procedura con filo autoprotetto può essere più adatta, ma richiede consumabile, polarità, tecnica e valutazione dei fumi specifici.
Il birdnesting deriva spesso da guaina o punta ostruite, rulli troppo stretti, gola errata, torcia piegata o filo morbido spinto su un percorso lungo. Si arresta la macchina e si elimina la causa prima di reinfilare.
Non necessariamente. La faccia può essere regolare mentre manca fusione alla radice o ai lembi. Geometria, procedura e controlli devono essere proporzionati alla funzione del giunto; sulle opere strutturali valgono progetto e qualifiche.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.