Smerigliatrice angolare a batteria AWS 18-115 P COMPACT
Smerigliatrice angolare a batteria AWS 18-115 P COMPACT è una soluzione Würth...

Come sabbiare legno e ferro senza danneggiarli: prova campione, scelta dell’abrasivo, pressione, gradi Sa, profilo, sicurezza e finitura.
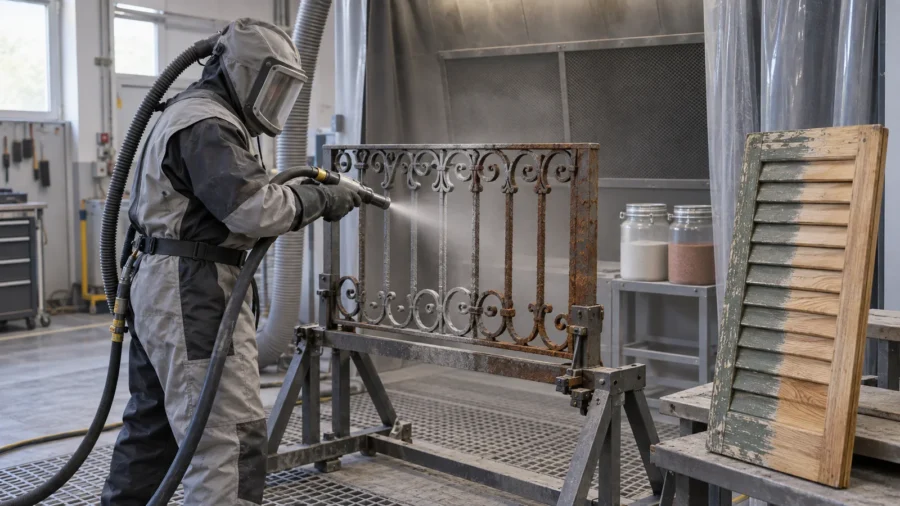
Sabbiatura del legno e sabbiatura del ferro usano lo stesso principio — un abrasivo accelerato contro la superficie — ma non sono la stessa lavorazione. Sul legno il getto può scavare la fibra tenera, arrotondare gli spigoli e lasciare una tessitura impossibile da cancellare con la finitura. Sul ferro può invece non raggiungere il grado di pulizia o il profilo richiesto dal ciclo anticorrosivo, anche quando a occhio la ruggine sembra scomparsa.
Il risultato non si decide soltanto scegliendo una pressione. Contano rivestimento da rimuovere, essenza o tipo di metallo, geometria del pezzo, granulometria e forma dell’abrasivo, ugello, distanza, angolo, velocità delle passate e sistema di contenimento. Prima di trattare l’intero manufatto serve una prova campione, seguita dal controllo della superficie e dalla scelta della finitura.
Questa guida è dedicata proprio al processo sul supporto; la scelta e il dimensionamento della macchina richiedono una valutazione separata di compressore, portata d’aria e circuito abrasivo.
Sommario
La sabbiatura può rimuovere pitture, ossidi, sporco tenace e fibre superficiali degradate; può anche creare una rugosità adatta al rivestimento successivo. Questi obiettivi non coincidono. Su una ringhiera da riverniciare si può richiedere la rimozione completa della ruggine e un profilo compatibile con il primer. Su una persiana in legno si può voler togliere una vernice incoerente conservando modanature e patina. La specifica del lavoro deve quindi descrivere cosa rimuovere, cosa preservare e quale superficie consegnare.
“Portare a nuovo” è una formula insufficiente. Sul metallo occorre riferirsi, quando previsto, a un grado di preparazione e a un profilo misurabile. Sul legno bisogna definire uniformità, conservazione degli spigoli, profondità della tessitura e compatibilità con impregnante, fondo o vernice. Se il risultato finale deve essere liscio e laccato, una sabbiatura che mette in rilievo la venatura può essere tecnicamente pulita ma esteticamente sbagliata.
Nel linguaggio comune “sabbiatura” comprende lavorazioni diverse. La microsabbiatura usa ugelli e granulometrie fini per interventi localizzati; l’aerogommatura combina pressione contenuta e abrasivi delicati; la sabbiatura a umido aggiunge acqua per limitare la dispersione della polvere; la granigliatura impiega spesso abrasivi metallici in impianti chiusi e può produrre un profilo energico sull’acciaio. Il nome commerciale non garantisce delicatezza: energia, media abrasivo e operatore restano determinanti.
La sabbia silicea comune non è una scelta innocua. La frantumazione dell’abrasivo e del supporto genera polveri respirabili, mentre vecchi rivestimenti possono contenere piombo, cromati o altre sostanze pericolose. INAIL indica la sabbiatura tra le attività ad alta polverosità e raccomanda processi, contenimento e aspirazione che riducano l’emissione alla fonte.
La prova comincia prima di accendere l’impianto. Sul legno si identifica almeno essenza o famiglia, direzione della fibra, presenza di impiallacciatura, compensato, stucco, incastri, tarli, marcescenza e umidità anomala. Una tavola massiccia di rovere non reagisce come abete tenero; un sottile piallaccio può essere attraversato in pochi secondi. Chiodi, graffe e ferramenta modificano il rimbalzo e possono macchiare la superficie.
Sul ferro si distingue acciaio, ghisa, zincatura e altri metalli. Lamiera sottile, saldature, spigoli, filetti, cuscinetti e superfici lavorate richiedono protezioni o esclusione dal getto. La zincatura è già una protezione: sabbiarla come ruggine significa consumarla. Prima di intervenire su strutture o carpenterie si controlla se la corrosione ha ridotto la sezione; la pulizia non ripristina il metallo perduto.
Età e aspetto non bastano per escludere sostanze pericolose. Vernici industriali e antiruggine storici possono contenere metalli; trattamenti del legno possono rilasciare biocidi o altri contaminanti. Se la composizione è ignota, si raccolgono informazioni, schede, storia manutentiva e, quando il rischio lo richiede, si eseguono analisi prima di scegliere il metodo. Una sabbiatura incontrollata trasforma il rivestimento in polvere dispersa e contamina abrasivo, ambiente e rifiuti.
Vanno rimossi o protetti vetri, guarnizioni, serrature, cerniere delicate e superfici che non devono essere irruvidite. Il pezzo si fissa affinché il getto non lo sposti. Nell’edificio si isolano locali e impianti, si controllano prese d’aria e si pianifica la raccolta: un telo a terra non sostituisce una vera compartimentazione con aspirazione.
| Verifica iniziale | Legno | Ferro o acciaio |
|---|---|---|
| Supporto | Essenza, massello o impiallacciato, fibra, umidità | Acciaio, ghisa, zincatura, spessore e corrosione |
| Rivestimento | Vernice, impregnante, cera, stucco, trattamento biologico | Smalto, fondo, antiruggine, calamina, contaminanti |
| Parti vulnerabili | Spigoli, modanature, incastri, vetri, ferramenta | Lamiera sottile, filetti, cuscinetti, saldature e bordi |
| Obiettivo | Pulizia preservando fibra e geometria | Grado di pulizia e profilo per il ciclo protettivo |
| Prova | Zona nascosta della stessa essenza e finitura | Area rappresentativa con stesso stato di ruggine e pittura |
Un abrasivo si descrive attraverso materiale, granulometria, forma, durezza, densità, friabilità e contaminanti solubili. Due prodotti con la stessa dimensione nominale possono tagliare in modo diverso. Le particelle angolari incidono e creano profilo; quelle più arrotondate martellano e puliscono con un’impronta differente. La densità modifica l’energia a parità di velocità.
Per l’acciaio esistono famiglie normative dedicate agli abrasivi metallici e non metallici, come ISO 11124 e ISO 11126. La scelta deve essere coerente con la specifica di preparazione e con l’eventuale riciclo in cabina. Sul legno non si trasferiscono automaticamente le prescrizioni nate per l’acciaio: si privilegia la controllabilità del taglio e si verifica l’effetto reale sulla fibra.
| Abrasivo | Comportamento | Impiego da valutare | Limite principale |
|---|---|---|---|
| Bicarbonato | Fine, friabile, poco profilante | Rivestimenti leggeri e supporti delicati dopo prova | Residui alcalini da rimuovere prima di alcune finiture |
| Granulo vegetale, guscio o tutolo | Leggero e relativamente dolce | Legno massiccio e pulizie conservative | Non basta sempre su smalti tenaci o ruggine compatta |
| Microsfera di vetro | Più arrotondata, effetto satinante | Metalli e pezzi in cabina | Non produce lo stesso profilo di un grit angolare |
| Garnet o abrasivo minerale angolare | Taglio netto e profilo controllabile | Acciaio prima di cicli protettivi | Può scavare rapidamente legno e superfici sottili |
| Corindone | Duro e aggressivo, riutilizzabile in impianti adatti | Metallo resistente e preparazioni energiche | Consumo, profilo e rischio di danno se sovradimensionato |
| Graniglia metallica | Elevata energia e riciclo in circuito chiuso | Acciaio in impianti industriali | Non è una scelta ordinaria per legno o cantiere aperto |
Il materiale scelto deve avere scheda tecnica e lotto identificabile. L’abrasivo “recuperato” senza controllo può contenere fini, umidità, olio, sali o residui del rivestimento precedente. Sul ferro i cloruri solubili rimasti sulla superficie favoriscono il degrado del nuovo ciclo; sul legno granuli incastrati nei pori possono interferire con colore e adesione.
Una grana fine può entrare nei pori e produrre molta polvere; una grana grossa concentra urti marcati. La delicatezza dipende dalla combinazione tra massa, velocità, durezza e tempo di permanenza. Per questo la prova campione usa lo stesso ugello, distanza, pressione e lotto previsti in produzione. Cambiare un solo parametro durante la prova permette di capire quale variabile ha modificato il risultato.
Non esiste un numero di bar valido per tutti i legni o tutti i ferri. Si parte dall’energia minima capace di ottenere l’effetto richiesto e si aumenta per piccoli passi, osservando la superficie dopo una passata. La pressione va letta durante l’erogazione, perché cadute in tubi, raccordi e separatori possono renderla diversa dal valore a riposo. Se manca portata d’aria, aumentare il regolatore produce un getto instabile, non un processo controllato.
La distanza amplia il ventaglio e riduce l’energia per unità di area; avvicinare l’ugello aumenta aggressività e rischio di solchi. Un angolo più radente tende a “tagliare” il rivestimento, mentre un impatto vicino alla normale concentra l’azione. Le passate devono sovrapporsi con ritmo costante. Fermarsi su un punto per togliere una macchia ostinata è il modo più rapido per deformare lamiera o scavare legno.
Una zona appena sabbiata può sembrare riuscita e cambiare completamente dopo impregnante o smalto. Sul legno la finitura evidenzia fibre strappate, aloni e differenze di assorbimento; sul ferro il primer rivela profilo e contaminazioni. La prova corretta comprende quindi pulizia finale, eventuale levigatura, prodotto di finitura e asciugatura. Solo così committente e operatore approvano un risultato riproducibile.
Si registra una “ricetta”: abrasivo e lotto, granulometria, ugello, pressione dinamica, distanza, angolo, velocità indicativa, numero di passate e condizioni ambientali. Non serve una precisione fittizia, ma abbastanza dati per evitare che ogni pannello venga trattato diversamente.
Il legno è anisotropo: fibre primaverili e tardive, nodi e zone di testa resistono diversamente. Il getto asporta più facilmente la parte tenera e può creare un rilievo marcato. Su travi rustiche questo effetto può essere voluto; su serramenti, porte e mobili può essere un difetto. Gli infissi in legno richiedono particolare prudenza su battute, guarnizioni e quote funzionali.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisSi lavora per campi brevi seguendo la fibra, senza insistere sulle estremità. Spigoli e modanature si affrontano con distanza maggiore o si completano con metodi meno aggressivi. Su impiallacciati, intagli fini, legno degradato o manufatti storici la sabbiatura può non essere appropriata: si confrontano sverniciatura controllata, raschiatura, levigatura con aspirazione o intervento di restauro.
Dopo il getto si aspira, non si disperde la polvere con aria compressa. Si osserva in luce radente, si eliminano granuli intrappolati e si verifica l’umidità. Una levigatura leggera può uniformare fibra sollevata e tatto, ma non deve cancellare dettagli o cambiare quote. La superficie si pulisce secondo la scheda del prodotto successivo.
Impregnante, fondo isolante, olio o vernice richiedono supporti e tempi diversi. Il bicarbonato, per esempio, può lasciare residui incompatibili con alcuni cicli se non viene rimosso come prescritto. La finitura va applicata nella finestra e nelle condizioni di temperatura e umidità indicate dal produttore, dopo avere verificato che il legno non sia ancora bagnato da una lavorazione a umido.
Per l’acciaio da rivestire, la UNI EN ISO 8501-1 mette a disposizione gradi visivi di ruggine e preparazione. Nelle specifiche ricorrono Sa 1, Sa 2, Sa 2½ e Sa 3, con livelli crescenti di pulizia apparente. Non sono percentuali inventate in cantiere e non descrivono da soli sali, polvere o rugosità. Il capitolato deve indicare l’edizione e il grado richiesto, insieme agli altri controlli pertinenti.
Il profilo picco-valle deve essere compatibile con lo spessore del rivestimento. Troppo basso può ridurre l’ancoraggio; troppo alto lascia picchi insufficientemente coperti, dai quali può ripartire la corrosione. La serie ISO 8503 comprende metodi di valutazione con comparatori o nastro ricalcante. Non basta passare la mano sulla superficie.
| Controllo sull’acciaio | Che cosa verifica | Che cosa non prova |
|---|---|---|
| Grado visivo ISO 8501-1 | Presenza apparente di calamina, ruggine, pittura e corpi estranei | Sali solubili, polvere fine e altezza del profilo |
| Comparatore o replica tape ISO 8503 | Classe o altezza del profilo di rugosità | Pulizia chimica e adesione del ciclo |
| Test della polvere | Particelle residue sulla superficie | Cloruri o altri sali invisibili |
| Misura dei sali | Contaminanti solubili secondo metodo previsto | Grado visivo e rugosità |
| Condizioni climatiche | Rischio di condensa durante preparazione e pittura | Spessore finale del rivestimento |
Gli spigoli vivi trattengono meno pittura e possono richiedere arrotondamento o stripe coat secondo il ciclo. Spruzzi di saldatura, scorie, crateri e sottosquadri non vengono “riparati” dal getto. Cavità e profili chiusi possono intrappolare abrasivo. Su lamiere sottili l’energia e il calore locale possono causare imbarcamento; si usano parametri e sequenze che distribuiscono l’azione, oppure un metodo alternativo.
Una recinzione in ferro già corrosa va controllata anche in corrispondenza di saldature, basi e contatti con muratura. Togliere l’ossido può mettere in luce perforazioni prima nascoste: il preventivo deve distinguere preparazione, riparazioni e ciclo protettivo.
L’acciaio pulito è reattivo. Umidità, condensa, sali e contatto con mani sporche possono far comparire ossidazione rapida. Il primer si applica entro la finestra indicata dalla specifica e dal produttore, dopo i controlli e senza superare i limiti climatici. Nella sabbiatura a umido si valuta il grado di flash rust accettabile e l’eventuale uso di inibitori compatibili: non si improvvisano additivi.
La sabbiatura non è il ciclo protettivo. Sul legno apre e modifica la superficie; sul ferro crea il supporto per il rivestimento. Prima della finitura si eliminano abrasivo, polvere e contaminanti, si controllano difetti e si documenta l’accettazione. Il prodotto successivo si sceglie per esposizione, materiale e risultato estetico, non perché “copre tutto”.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
Sul legno esterno il ciclo deve gestire acqua, raggi UV e movimenti dimensionali. Su acciaio, primer, eventuale intermedio e finitura si coordinano con aggressività dell’ambiente, spessore secco e preparazione richiesta. Una superficie molto profilata consuma più prodotto per coprire i picchi; sottostimare questo volume può lasciare protezione discontinua.
Durante la sabbiatura si frantumano abrasivo, pittura, ruggine e supporto. La valutazione deve considerare la miscela di polveri realmente generata. Nel legno, INAIL ricorda che le polveri di legno duro sono cancerogene e che tutte le polveri possono produrre effetti respiratori; nell’acciaio i vecchi rivestimenti possono aggiungere piombo, cromati o altre sostanze. Anche un abrasivo privo di silice non rende sicuro il materiale asportato.
Le misure collettive vengono prima del solo respiratore: sostituzione del processo quando possibile, cabina o compartimentazione, aspirazione localizzata, separazione dei fini, raccolta e pulizia con aspiratore idoneo. Gli operatori usano protezioni respiratorie definite dalla valutazione, casco o cappuccio da sabbiatura quando necessario, protezione di occhi, viso, udito, mani, corpo e piedi. L’aria respirabile alimentata non si preleva senza controlli da un comune compressore lubrificato.
Il getto può penetrare tessuti e causare lesioni; l’ugello deve avere comando e dispositivo di arresto funzionanti. Tubi e raccordi si ispezionano e si assicurano secondo il sistema. Il rumore può essere elevato anche con abrasivi “morbidi”. In atmosfere con polveri combustibili, come quelle del legno, accumuli e sorgenti d’innesco richiedono una valutazione specifica; messa a terra e impianto di aspirazione non si improvvisano.
All’aperto servono confinamento e gestione del vento: spostare la lavorazione lontano dai vicini non elimina dispersione su suolo e vegetazione. In locali, serbatoi o spazi confinati i rischi aumentano e il lavoro è riservato a organizzazioni con procedure, monitoraggio, ventilazione e soccorso adeguati.
| Difetto | Causa probabile | Correzione |
|---|---|---|
| Legno scavato a bande | Pressione alta, distanza breve, passate lente o irregolari | Fermare, ridurre energia e rifare la prova; valutare levigatura o restauro |
| Legno macchiato dopo impregnante | Residui, porosità disomogenea o vecchio ciclo non rimosso | Pulire e provare l’intero ciclo su campione |
| Ruggine residua nei recessi | Angolo, accesso o abrasivo non adeguati | Correggere geometria del getto o integrare con altro metodo |
| Acciaio pulito ma troppo liscio | Abrasivo arrotondato o profilo insufficiente | Confrontare con specifica e scegliere media/parametri appropriati |
| Ossidazione subito dopo | Condensa, umidità, sali o ritardo del primer | Ripristinare preparazione e rispettare finestra climatica |
| Getto a impulsi | Umidità, dosaggio irregolare, ugello o aria insufficienti | Intervenire sull’impianto, non compensare insistendo sul pezzo |
Il costo dipende più dalla complessità che dalla sola superficie: smontaggio, geometria, vecchio rivestimento, analisi, contenimento, accesso, abrasivo, recupero, grado richiesto, finitura e rifiuti. Una persiana con lamelle richiede più tempo di un pannello piano; una ringhiera con volute e corrosione nei nodi richiede controlli e riprese. Il prezzo al metro quadrato è utile solo se il perimetro è identico.
Il preventivo dovrebbe indicare campione, metodo, abrasivo, finitura attesa, parti escluse, protezioni, raccolta, controlli e ciclo successivo. Per l’acciaio si specificano grado e profilo quando necessari; per il legno il livello estetico e l’eventuale levigatura. Va chiarito chi esegue riparazioni, primer e finitura e quanto tempo può trascorrere tra le fasi.
È prudente ricorrere a un’impresa quando la superficie è ampia, il rivestimento è ignoto, il pezzo ha valore storico, la carpenteria è strutturale, il lavoro avviene in quota o in spazio confinato, sono richiesti gradi e misure documentate o la dispersione non può essere controllata. Anche un piccolo manufatto può convenire in cabina: l’operatore dispone di aspirazione, separazione e recupero che in cantiere sono difficili da replicare.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
Un committente chiede di sabbiare con “lo stesso prodotto” otto persiane in legno tenero e una ringhiera ossidata. La prova sul legno con abrasivo minerale angolare crea solchi e arrotonda gli spigoli; sulla ringhiera, invece, un media troppo dolce toglie lo smalto incoerente ma lascia ruggine nei nodi e non produce il profilo richiesto dal primer.
Il lavoro viene diviso in due processi. Le persiane sono smontate, numerate e trattate con abrasivo più leggero ed energia ridotta, poi aspirate, rifinite localmente e provate con l’impregnante. La ringhiera viene confinata, controllata nelle sezioni corrose, preparata con abrasivo angolare fino al grado previsto, verificata e primerizzata nella finestra concordata. La separazione evita di forzare un’unica regolazione su supporti incompatibili.
Dipende da essenza, rivestimento e finitura. Bicarbonato o granuli vegetali possono essere più controllabili di minerali duri, ma non sono innocui per ogni legno. Si prova sempre su una zona nascosta con il ciclo finale.
Non esiste un valore universale. Si parte dalla pressione dinamica più bassa che produce un effetto utile e si regolano anche distanza, abrasivo, ugello e velocità, controllando che la fibra non venga scavata.
Può raggiungere gradi di pulizia elevati, ma geometria, accesso e corrosione profonda possono lasciare residui. Il grado richiesto va specificato e controllato; le perdite di sezione non vengono riparate dalla pulizia.
È un grado visivo di preparazione mediante sabbiatura definito dalla ISO 8501-1. Non equivale a una percentuale generica e non dimostra da solo profilo, assenza di polvere o sali solubili.
Solo con un obiettivo e una procedura compatibili. Un getto aggressivo può rimuovere la protezione di zinco; se serve prepararla per la pittura si adottano metodi e parametri previsti dal ciclo, dopo una prova.
Non sempre, ma spesso una levigatura leggera uniforma fibra sollevata e tatto. La decisione dipende dall’effetto desiderato; prima della finitura vanno comunque rimossi polvere e granuli.
Il meno possibile e comunque entro la finestra del capitolato e del prodotto. Umidità, condensa e contaminanti possono causare flash rust rapidamente, rendendo necessario ripetere la preparazione.
Riduce la dispersione durante il getto, ma non elimina aerosol, contaminanti né polvere che può formarsi dopo l’asciugatura. Restano necessari contenimento, raccolta e protezioni definite dalla valutazione.
Solo in un impianto e per un media idonei, dopo separazione dei fini e controllo della contaminazione. L’abrasivo carico di pittura, ruggine o sostanze pericolose non si ricicla automaticamente.
In genere no. I due supporti richiedono abrasivi, energia, controllo e finiture differenti. Anche nello stesso cantiere vanno sviluppate e approvate due prove campione separate.
Una sabbiatura ben eseguita non è quella che rimuove più materiale nel minor tempo. È quella che consegna il supporto previsto, ripetibile e compatibile con la finitura, senza trasformare legno, ferro, operatore e ambiente nel costo nascosto della lavorazione.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.