Montascale Platinum
Platinum, il montascale a poltroncina Il montascale Platinum, l’unico sottile e adattabile...

Come funzionano gli impianti di betonaggio: componenti, ciclo produttivo, tipologie fisse e mobili, capacità reale, qualità, sicurezza e criteri di scelta.
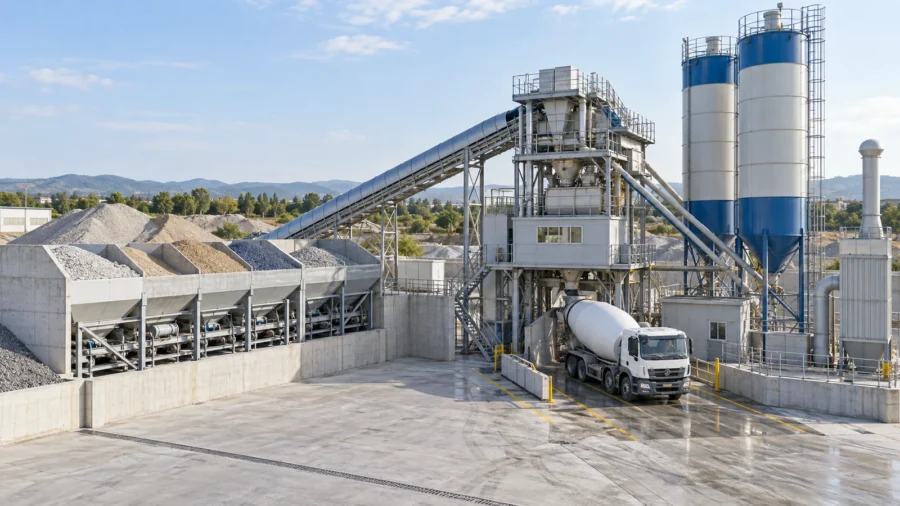
Un impianto di betonaggio non è soltanto una grande betoniera: è una linea produttiva che riceve e conserva aggregati, cemento, acqua e additivi, li dosa secondo una ricetta, corregge le quantità in funzione dell’umidità, miscela oppure carica i componenti in autobetoniera e registra ogni ciclo. La scelta sbagliata può creare code di mezzi, ricette instabili, sovraconsumi, polvere, acque di lavaggio difficili da gestire e una capacità reale molto inferiore a quella nominale.
Per confrontare due centrali bisogna quindi partire dal calcestruzzo richiesto e dalla logistica del sito, non dal solo dato in metri cubi all’ora. Questa guida spiega il processo completo, distingue impianti fissi, mobili, compatti, con mescolatore e a carico diretto, propone un calcolo della produzione effettiva e raccoglie i controlli necessari per layout, qualità, sicurezza, ambiente e manutenzione.
Sommario
La centrale di betonaggio prepara il calcestruzzo in cicli ripetibili, chiamati batch. Ogni ciclo deve rendere disponibili le masse previste di aggregati, legante, acqua e additivi e trasferirle al punto di miscelazione o all’autobetoniera. Il sistema comprende parti meccaniche, elettriche, pneumatiche e software: tramogge, nastri, coclee, bilance, sonde, valvole, serbatoi, mescolatore, cabina di comando e dispositivi di sicurezza.
Le NTC 2018 definiscono industrializzato il calcestruzzo prodotto con impianti, strutture e tecniche organizzate, in cantiere o in stabilimento. Per questo tipo di produzione richiedono idoneità a mantenere costante il prodotto, personale esperto, attrezzature di prova e un controllo permanente della produzione. Per quantità limitate e processi temporanei non industrializzati in cantiere il quadro delle responsabilità è diverso: il costruttore resta direttamente responsabile del confezionamento.
La betoniera da cantiere miscela piccoli volumi, normalmente con caricamento manuale o semiautomatico. Un impianto di betonaggio gestisce stoccaggi separati, dosaggio pesato, sequenze automatiche, registrazione delle ricette e carico di mezzi o punti di utilizzo. L’autobetoniera, invece, trasporta e mantiene in agitazione il conglomerato; in alcune architetture partecipa anche alla miscelazione finale.
Nella centrale con mescolatore, detta spesso wet batch, i componenti vengono miscelati nell’impianto prima dello scarico. Il controllo dell’omogeneità è concentrato in una macchina dedicata e il tempo di ciclo include carico, miscelazione e scarico. Nella centrale dry batch o a carico diretto, i componenti dosati entrano nell’autobetoniera, che completa la miscelazione durante il ciclo previsto.
Le due soluzioni non si distinguono soltanto per il mescolatore. Cambiano assorbimento elettrico, usura, pulizia, sequenza di carico, altezza dell’impianto, gestione dei mezzi e controllo del prodotto. La scelta va coerente con ricette, volumi, distanza di trasporto e prescrizioni del sistema di controllo della produzione.
Sabbia, ghiaia e pietrisco vengono separati per pezzatura e natura. Possono essere conservati in vasche a terra, tramogge in linea o comparti sopraelevati. Setti integri e caricamento controllato evitano contaminazioni tra frazioni. Il fondo deve favorire l’estrazione senza ristagni, mentre il piazzale deve impedire che terra e fango entrino nel materiale.
Una tramoggia piccola può sostenere una produzione elevata soltanto se la pala la rifornisce con continuità. La capacità dei comparti deve quindi essere confrontata con consumo orario, autonomia desiderata, tempo di consegna e spazio di manovra del mezzo di caricamento.
I leganti in polvere sono normalmente conservati in silos chiusi e trasferiti con coclee. Filtri, valvole di sovrapressione, indicatori di livello e dispositivi contro il riempimento eccessivo fanno parte del sistema. Il numero di silos dipende dalle ricette: cementi differenti, filler e aggiunte non possono essere trattati come un unico prodotto intercambiabile.
Gli aggregati vengono scaricati su un nastro pesatore, in una tramoggia su celle di carico o in bilance dedicate. Cemento, acqua e additivi hanno circuiti separati. Il software confronta la massa rilevata con il set point, rallenta l’alimentazione nella fase finale e registra scostamenti e allarmi.
La precisione non dipende soltanto dalla risoluzione della cella di carico. Ponti di materiale, vibrazioni, valvole lente, residui nella bilancia, coclee che continuano a scaricare per inerzia e tarature scadute introducono errori sistematici. Anche la sequenza di dosaggio deve essere provata con le ricette reali.
La sabbia trattiene una quantità d’acqua che cambia con pioggia, drenaggio e prelievo dal cumulo. Se il software aggiunge sempre lo stesso volume senza correggere l’umidità, varia il rapporto acqua/cemento e cambia anche la massa secca di aggregato introdotta. Le sonde danno un’indicazione rapida, ma devono essere posizionate, calibrate e confrontate periodicamente con prove di essiccamento.
Nelle centrali wet i componenti entrano nel mescolatore con una sequenza definita, vengono mescolati per il tempo validato e scaricati nel mezzo. Nelle centrali dry il caricamento deve limitare segregazione, formazione di grumi e picchi di polvere. Il sistema associa al ciclo ricetta, quantità, ora, operatore, destinazione e anomalie.
| Fase | Apparecchiature principali | Parametro da controllare | Difetto possibile |
|---|---|---|---|
| Aggregati | Tramogge, estrattori, nastri | Separazione, umidità, continuità di flusso | Contaminazione o dosaggio irregolare |
| Cemento | Sili, filtri, valvole, coclee | Livello, pressione, fluidificazione | Intasamento, polvere o sovrariempimento |
| Pesatura | Celle di carico, bilance, dosatori | Zero, taratura, tolleranze e residui | Ricetta fuori bersaglio |
| Acqua e additivi | Serbatoi, pompe, contatori | Umidità, portata e concentrazione | Consistenza e prestazioni variabili |
| Miscelazione | Mescolatore o autobetoniera | Sequenza, tempo, riempimento | Impasto non omogeneo |
| Consegna | Bocca di carico, software, documento | Identificazione e tracciabilità | Scambio ricetta o dati incompleti |
Una centrale stazionaria è adatta a produzione continuativa, vendita a terzi, prefabbricazione o cantieri lunghi. Può disporre di grandi stoccaggi, più vasche per aggregati, diversi silos, laboratorio e viabilità organizzata. Richiede però fondazioni, collegamenti permanenti, iter autorizzativo e un investimento di sito difficilmente trasferibile.
Tra le schede pubblicate sul portale, gli impianti per calcestruzzo TECNOMIX rappresentano una configurazione fissa con mescolatore, mentre gli impianti fissi TECNO LT dosano i componenti per la produzione in autobetoniera. I dati nominali dichiarati servono a delimitare la famiglia, ma il progetto deve verificare ciclo e logistica effettivi.
La centrale mobile concentra tramogge, pesatura, nastri e comando in moduli preassemblati e precablati. Riduce il lavoro di montaggio e si presta a cantieri temporanei, infrastrutture lineari o siti lontani da centrali esistenti. “Mobile” non significa però esente da verifiche: piano di appoggio, stabilità, allacciamenti, stoccaggi, autorizzazioni e gestione delle acque restano necessari.
La pagina degli impianti mobili di betonaggio TECNO mostra una soluzione a carico in autobetoniera pensata per trasferimenti e installazioni rapide. La convenienza cresce quando il risparmio nei trasporti di calcestruzzo e la durata del cantiere compensano mobilitazione, collaudo e presidio operativo.
Un mini-impianto riduce ingombri e produzione di picco. È utile in aree urbane, capannoni, cantieri con accessi difficili o fabbisogni distribuiti. La compattezza può però ridurre autonomia degli aggregati, facilità di manutenzione e capacità di assorbire picchi. Prima dell’acquisto si simula il rifornimento delle tramogge mentre l’impianto lavora.
Il MINI-BETON con mescolatore è destinato a spazi contenuti e produzioni fino al valore dichiarato dal produttore; il TECNO STRATOS adotta invece il dosaggio sequenziale per il carico in autobetoniera. Sono due esempi di mini-centrale con flussi produttivi diversi.
Nei processi continui i componenti sono dosati e mescolati senza suddivisione in batch discreti. La soluzione è tipica di misti cementati, sottofondi e grandi produzioni con formulazione stabile; non va confusa con una centrale per ogni classe di calcestruzzo strutturale. Cambiano controllo, tracciabilità e gestione del cambio ricetta.
| Configurazione | Punto di forza | Vincolo principale | Contesto tipico |
|---|---|---|---|
| Fissa con mescolatore | Controllo centralizzato dell’impasto | Opere e installazione permanenti | Vendita, prefabbricazione, cantieri lunghi |
| Fissa a carico diretto | Semplicità meccanica della centrale | Dipendenza da ciclo e disponibilità autobetoniere | Produzione RMC con flotta organizzata |
| Mobile | Trasferimento e avviamento più rapidi | Autonomia e spazio nei moduli | Infrastrutture e cantieri temporanei |
| Compatta | Ingombro ridotto | Rifornimento frequente e accessi manutentivi | Aree urbane, interni, piccoli lotti |
| Continua | Grande portata su ricetta stabile | Minore flessibilità tra batch differenti | Misti cementati e sottofondi |
Il valore commerciale in m³/h descrive una condizione di riferimento. La produzione reale include attese per caricamento, pesatura, miscelazione, scarico, cambio camion, pulizia, rifornimento e piccoli arresti. Se un solo passaggio è più lento degli altri, diventa il collo di bottiglia dell’intera linea.
Per un impianto a batch si può usare una stima preliminare:
Qeff = Vbatch × (60 / tciclo) × K
dove Qeff è la produzione effettiva in m³/h, Vbatch il volume utile per ciclo, tciclo i minuti del ciclo completo e K un coefficiente di disponibilità che tiene conto delle perdite operative. K non va scelto per ottimismo: deve derivare da layout, esperienza, turni, manutenzione e affidabilità delle forniture.
Con un volume utile di 1,5 m³, un ciclo completo di 2,2 minuti e K pari a 0,75, la stima è 1,5 × 27,3 × 0,75, cioè circa 30,7 m³/h. È un esempio di metodo, non la prestazione di un modello specifico. Se il cambio autobetoniera aggiunge attese non comprese nel ciclo, il risultato va ridotto.
La media giornaliera nasconde le fasi critiche. Un getto da 240 m³ in otto ore richiede 30 m³/h medi, ma pause, controlli e continuità del fronte possono portare il picco necessario molto più in alto. Si definiscono quantità totale, finestra di getto, portata minima accettabile, tempi di viaggio, numero di autobetoniere e riserva per guasti.
Per opere come un solaio con getto collaborante su lamiera grecata, un’interruzione non pianificata può generare riprese di getto in posizioni sfavorevoli. La capacità va quindi verificata rispetto alla sequenza costruttiva, non soltanto al volume totale.
Una centrale veloce resta ferma se non arriva un mezzo vuoto; una flotta sovradimensionata crea invece coda e permanenza eccessiva del calcestruzzo. Il numero di mezzi dipende dal volume utile trasportato e dal tempo completo di rotazione: carico, viaggio, attesa, scarico, lavaggio e ritorno. Vanno simulati anche traffico e indisponibilità temporanee.
| Dato | Unità | Perché serve |
|---|---|---|
| Volume massimo nella finestra critica | m³ e ore | Definisce la portata media minima |
| Volume utile per batch | m³ | Determina i cicli necessari |
| Ciclo completo misurato | minuti | Include tutte le fasi, non solo miscelazione |
| Disponibilità operativa | % | Considera arresti, pulizia e rifornimenti |
| Rotazione autobetoniere | minuti | Dimensiona la flotta e l’area di attesa |
| Autonomia stoccaggi | ore o turni | Evita che la centrale superi la logistica dei materiali |
La UNI EN 206:2021 copre materiali componenti, proprietà del calcestruzzo fresco e indurito, specifica, consegna, controllo di produzione e conformità; in Italia va applicata con le disposizioni nazionali pertinenti. Dal marzo 2026 UNI riporta inoltre in vigore la EN 206-2:2026, dedicata allo schema e ai criteri per la valutazione della conformità e alla certificazione del controllo di produzione.
Ogni ricetta deve collegare requisiti del progetto, materiali effettivamente disponibili e prestazioni dimostrate. Cambiare cemento, aggregato, additivo o acqua di processo non è una semplice sostituzione logistica. Il responsabile della produzione stabilisce controlli in ingresso, compatibilità, frequenze di prova e gestione delle non conformità.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisBilance, contatori e dosatori vanno verificati con procedure e frequenze documentate. Si controllano zero, ripetibilità, errori di carico, residui e risposta dinamica. Le istruzioni del Servizio Tecnico Centrale includono fra i controlli l’umidità degli aggregati, l’acqua aggiunta, la consistenza e le prove di qualifica delle ricette.
Il documento di consegna permette di collegare prodotto, impianto, ricetta, quantità, tempi e destinazione. Le NTC richiedono che il Direttore dei lavori verifichi la certificazione del controllo del processo produttivo per le forniture industrializzate e svolga i controlli di accettazione previsti. La registrazione automatica non sostituisce il controllo a piè d’opera, ma lo rende tracciabile.
Autocarri degli aggregati, autocisterne del cemento, pale gommate e autobetoniere hanno raggi di sterzata e tempi diversi. Un buon layout evita retromarce cieche, incroci davanti alla cabina e mezzi in attesa sotto strutture. Si disegnano accesso, pesa, corsie, aree di sosta, lavaggio, laboratorio, rifornimento e uscita.
Tramogge, silos e torri di mescolazione trasferiscono carichi concentrati e azioni ambientali. La fondazione deriva dal progetto della macchina, dal terreno e dalle norme applicabili. Le pendenze del piazzale devono separare acque meteoriche pulite da acque contaminate dal processo e convogliarle verso sistemi adeguati.
Una pavimentazione industriale deve sopportare carichi ripetuti, abrasione, acqua e pulizia; la guida al pavimento esterno in cemento approfondisce sottofondo, giunti e pendenze, che nel piazzale vanno però dimensionati per mezzi pesanti e condizioni industriali.
Si verificano potenza elettrica, picchi di avviamento, aria compressa, acqua, rete dati, illuminazione e protezione dal gelo. Un gruppo elettrogeno può sostenere alcune funzioni, ma non è sufficiente dichiararlo senza uno schema delle priorità. Anche la possibilità di svuotare in sicurezza un batch interrotto deve essere prevista.
I punti critici sono riempimento dei silos, sfiati, scarico di cemento, caduta degli aggregati, nastri e carico dei mezzi. Filtri dimensionati, tubazioni integre, carter, riduzione delle altezze di caduta, captazione e pulizia aspirata limitano le emissioni diffuse. La polvere depositata non va rimossa con getti d’aria che la risospendono.
Lavaggio di mescolatore, piazzale e autobetoniere produce acqua alcalina con fini sospesi. Vasche di raccolta, sedimentazione e ricircolo riducono consumi e scarichi, ma il riuso nella miscela deve essere compatibile con specifica e controllo del prodotto. Il D.Lgs. 152/2006 disciplina emissioni e scarichi: autorizzazioni e limiti concreti dipendono da impianto, recapito e disciplina locale.
Compressori, vibratori, pale, allarmi, caduta degli aggregati e traffico contribuiscono al rumore. Distanze, barriere, chiusure, manutenzione e orari operativi vanno valutati prima dell’installazione, soprattutto vicino a recettori sensibili. Un impianto compatto non è automaticamente silenzioso.
Le protezioni devono coprire organi in movimento, nastri, coclee, trasmissioni e zone di schiacciamento. Scale, passerelle e parapetti devono consentire ispezioni senza arrampicate improvvisate. L’accesso a mescolatori, tramogge e silos richiede isolamento delle energie, prevenzione del riavvio e procedure specifiche; alcuni ambienti possono presentare rischi da spazio confinato.
La segregazione tra pedoni e mezzi è decisiva durante carico e lavaggio. Segnaletica, sensi di marcia, illuminazione, telecamere e contatti radio riducono i punti ciechi. INAIL dedica indicazioni specifiche all’autista di autobetoniera e alle relazioni fra impianto, trasporto e cantiere.
Una centrale produce in modo affidabile quando i fermi sono programmati. Il piano include usura delle pale, giochi e tenute del mescolatore, nastri, rulli, coclee, filtri, compressore, valvole, celle di carico, sonde, sensori di livello e dispositivi di emergenza. Ricambi critici e tempi di intervento entrano nel calcolo della disponibilità K, non restano una voce separata.
Il Piano operativo di sicurezza riguarda le imprese esecutrici nei cantieri; per una centrale stabile servono anche valutazione dei rischi, procedure aziendali, formazione e gestione degli appaltatori coerenti con il contesto produttivo.
| Domanda | Dato da raccogliere | Decisione influenzata |
|---|---|---|
| Quanto e quando si produce? | m³/giorno, picco orario, turni e durata | Taglia, ridondanza e autonomia |
| Quali ricette? | Classi, aggregati, cementi, additivi | Compartimenti, silos, dosatori e mixer |
| Dove va il prodotto? | Distanze, tempi di scarico, flotta | Numero di mezzi e tipo di centrale |
| Com’è il sito? | Spazio, accessi, terreno, utenze | Fissa, mobile, compatta e layout |
| Quali vincoli ambientali? | Recettori, scarichi, polveri, rumore | Filtri, chiusure, riciclo e autorizzazioni |
| Come si mantiene? | Accessi, ricambi, assistenza, fermate | Disponibilità reale e costo totale |
Il fabbisogno è concentrato per alcuni mesi, la distanza dalla centrale esterna è elevata e lo spazio è sufficiente ma non permanente. Una soluzione mobile può ridurre trasporti e rischio di perdita di lavorabilità. Vanno quantificati mobilitazione, piano di appoggio, autonomia dei materiali, laboratorio, operatori e ripristino finale dell’area.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
La domanda comprende molte ricette, picchi distribuiti e flotta di autobetoniere. Una centrale fissa con maggiori stoccaggi e controllo di produzione strutturato offre più autonomia. Il layout deve consentire code senza bloccare approvvigionamenti e manutenzione.
Il vincolo dominante è lo spazio. Un impianto compatto senza rampa può essere efficace, ma vanno simulati rifornimento delle tramogge, altezza utile, ventilazione, rumore, lavaggio e transito dei mezzi. Se la logistica non sostiene il picco, una taglia nominale superiore non risolve il problema.
Il preventivo della macchina non coincide con il costo dell’impianto operativo. Bisogna includere trasporto, montaggio, fondazioni, opere civili, cabina elettrica, silos, filtri, laboratorio, piazzale, vasche, collegamenti, autorizzazioni, formazione, scorte e collaudo. Seguono energia, personale, manutenzione, ricambi, tarature, pulizia e gestione dei residui.
Il confronto più utile è il costo totale per metro cubo alla produzione prevista, con scenari realistici di utilizzo. Un impianto grande ma usato poco immobilizza capitale e può avere costi fissi elevati; uno troppo piccolo aumenta turni, attese e rischio di interrompere i getti. Il valore residuo e la possibilità di trasferimento favoriscono alcune configurazioni mobili, ma non compensano una qualità insufficiente.
Prima della consegna si definiscono prove documentate su logiche, allarmi, interblocchi e comunicazioni. In sito si verificano montaggio, rotazione dei motori, taratura delle bilance, sequenze a vuoto e a carico, ricette, scarico, tracciabilità e dispositivi di emergenza. Le prestazioni vanno misurate con materiali reali e ciclo completo.
I primi lotti servono a mettere a punto tempi, correzioni di umidità e soglie di allarme. Si registrano microfermi e cause, non solo i metri cubi prodotti. Dopo un periodo concordato si confrontano portata, scarti, consumi, disponibilità e risultati di laboratorio con i requisiti di acquisto.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
La portata dipende da volume del batch, ciclo completo, disponibilità, rifornimenti e logistica dei mezzi. Il dato nominale del produttore va verificato con una simulazione e con prove su ricette e materiali reali.
Nel wet batch il calcestruzzo viene miscelato in un mescolatore della centrale; nel dry batch i componenti dosati vengono caricati nell’autobetoniera, che completa la miscelazione secondo il ciclo previsto.
Quando il cantiere è temporaneo, lontano dalle forniture esterne o soggetto a trasferimenti. La convenienza deve includere mobilitazione, utenze, autorizzazioni, personale, stoccaggi e ripristino del sito.
La taglia non decide da sola l’idoneità. Servono apparecchiature, controllo della produzione, ricette, materie prime, prove e documentazione conformi ai requisiti applicabili al prodotto e all’opera.
Si misura o stima l’umidità con sonde e controlli periodici, poi il software corregge acqua aggiunta e massa umida dell’aggregato. Taratura e confronto con prove di essiccamento sono essenziali.
Dipende dal numero di frazioni e ricette. Ogni materiale che deve restare separato richiede un comparto adeguato, con volume coerente con consumo, rifornimento e rischio di contaminazione.
Può essere raccolta, trattata e in alcuni casi riutilizzata, ma il suo impiego nella miscela deve essere compatibile con specifica, qualità e controllo del calcestruzzo. Scarico e ricircolo seguono anche la disciplina ambientale applicabile.
Non sempre serve una fondazione tradizionale, ma sono comunque necessari piano di appoggio verificato, stabilità, quote, drenaggio e rispetto delle istruzioni del costruttore. “Mobile” non significa appoggiabile su qualsiasi terreno.
Si divide il fabbisogno di trasporto per il volume utile di ogni mezzo e si considera il tempo completo di rotazione: carico, viaggio, attesa, scarico, lavaggio e ritorno, aggiungendo la riserva operativa.
Riavvio inatteso, parti in movimento, caduta dall’alto, materiale accumulato, pressione pneumatica, elettricità e accesso a mescolatori, tramogge o silos. Servono isolamento delle energie e procedure specifiche.
Configurazione completa, prestazioni e condizioni di prova, stoccaggi, dosatori, software, opere escluse, utenze, montaggio, formazione, collaudo, ricambi, assistenza, garanzie e documentazione per qualità, sicurezza e autorizzazioni.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.