
Canaletta Scolo Acqua e Liquidi Taurus 200
Canaletta Scolo Acqua e Liquidi Taurus 200 è una soluzione Dakota per...

Guida alla scelta della tagliapiastrelle manuale o elettrica: materiale, formato, diagonale, rotella, disco, tecnica, difetti, sicurezza e costi.
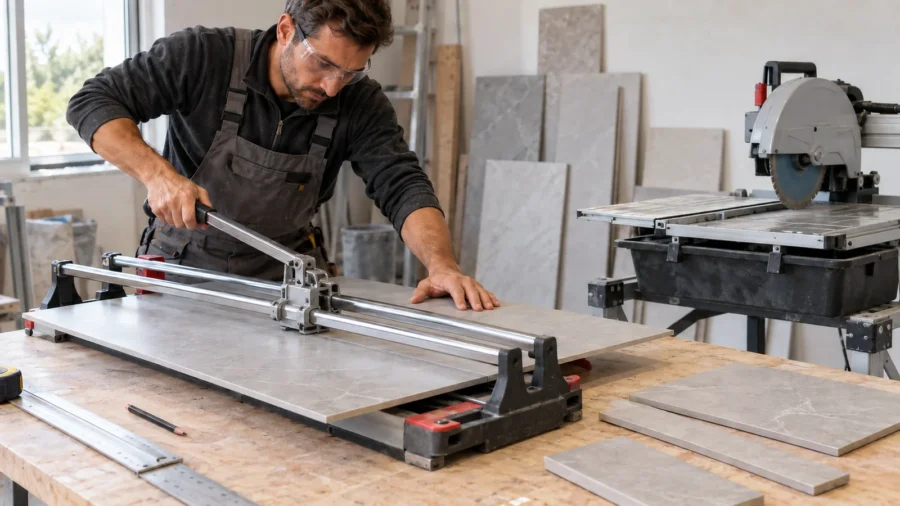
Scegliere una tagliapiastrelle soltanto in base alla lunghezza dichiarata porta facilmente a comprare o noleggiare la macchina sbagliata. Una piastrella da 60 × 60 cm richiede circa 85 cm di corsa quando viene tagliata in diagonale; una lastra lunga può entrare tra le guide ma restare senza appoggio; un gres strutturato può incidere male anche se lo spessore rientra nel dato di catalogo. Prima del prezzo vengono quindi materiale, formato, direzione del taglio, qualità del bordo e numero di pezzi da lavorare.
La tagliapiastrelle manuale incide la superficie con una rotella e separa il pezzo lungo una linea di frattura. È rapida, silenziosa, trasportabile e non produce il fango tipico del taglio ad acqua, ma non asporta materiale e non può eseguire ogni sagoma. La tagliapiastrelle elettrica usa invece un disco diamantato: taglia progressivamente, consente lavorazioni che il sistema a incisione non può fare e gestisce materiali difficili, ma richiede acqua o un’efficace aspirazione prevista dal costruttore, alimentazione sicura, spazio, pulizia e una tecnica più controllata.
Questa guida mette a confronto i due sistemi senza trasformare “manuale” in sinonimo di economico ed “elettrica” in sinonimo di migliore. Spiega come calcolare la capacità reale per tagli diritti e diagonali, come leggere rotella, separatore, disco, profondità e appoggi, come impostare la prova su un campione e come diagnosticare scheggiature, deviazioni e rotture. Il manuale della macchina, la scheda del disco e le indicazioni del produttore della piastrella prevalgono sempre sulle regole generali.
Sommario
Nel sistema manuale la rotella crea una discontinuità controllata nello smalto o nella superficie; il separatore applica poi una forza che apre la piastrella lungo quell’incisione. Il bordo nasce da una frattura e non da un’asportazione. Se tensioni interne, rilievi, curvatura o geometria del pezzo ostacolano la propagazione, la rottura può uscire dalla linea anche con una macchina robusta.
Nel sistema elettrico il disco diamantato rimuove una fascia di materiale, chiamata kerf. Il risultato dipende da rigidità della macchina, allineamento del carrello, tipo e stato del disco, velocità di avanzamento, raffreddamento e sostegno del pezzo. L’acqua limita il surriscaldamento e contribuisce a controllare la polvere, ma genera aerosol e fanghi che vanno confinati e gestiti.
È normalmente la scelta più produttiva per molti tagli diritti ripetitivi su ceramica e gres compatibili. Non richiede corrente, occupa poco spazio operativo e permette di segnare, incidere e separare in pochi secondi. La qualità, però, non dipende solo dalla forza massima del separatore: base planare, guide senza gioco, scorrevolezza del carrello, rotella corretta e appoggi laterali incidono quanto il valore in chilogrammi riportato in scheda.
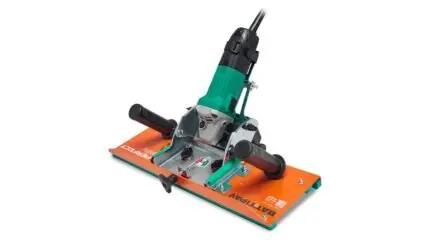
Una macchina a disco è preferibile quando servono bordi più controllati, strisce strette, tagli obliqui, materiali molto duri o pezzi che non si separano con regolarità. Le versioni con disco fisso e tavola scorrevole sono compatte; quelle a ponte muovono la testa sopra il pezzo e possono offrire corse maggiori, immersione e inclinazione. “Ad acqua” non identifica una sola architettura e due modelli con uguale diametro del disco possono avere capacità molto diverse.
La smerigliatrice angolare è utile per raccordare un taglio a L, sagomare una zona nascosta o intervenire dove la macchina non arriva, ma a mano libera è meno precisa e può produrre molta polvere se usata a secco. Le grandi lastre richiedono spesso rotaie di incisione, pinze di separazione, telai di movimentazione e tavoli dedicati. Per i fori si usano frese o corone diamantate compatibili con materiale e raffreddamento: forzare un taglio circolare con segmenti rettilinei indebolisce il pezzo.
| Esigenza prevalente | Manuale | Elettrica ad acqua | Soluzione da valutare |
|---|---|---|---|
| Molti tagli diritti su materiale compatibile | Molto rapida e pulita | Più lenta per preparazione e pulizia | Manuale professionale con battuta ripetibile |
| Taglio diagonale | Possibile entro capacità e risposta del pezzo | Possibile entro corsa, tavola e ingombri | Verificare la diagonale reale, non il solo lato |
| Striscia stretta | Separazione incerta quando manca leva | Più controllabile, con sostegno corretto | Elettrica; rifinitura solo se necessaria |
| Taglio a L o a U | Non eseguibile integralmente per spacco | Possibile con arresti controllati se la macchina lo consente | Elettrica e finitura degli angoli con utensile idoneo |
| Jolly o bisello a 45° | Non realizza un bordo asportato | Solo con testa inclinabile, guida e disco adatti | Macchina dedicata o lavorazione professionale |
| Pietra naturale | Generalmente non è il campo tipico | Scelta usuale con disco specifico | Prova e indicazioni del produttore |
| Grande lastra sottile | Banco standard spesso insufficiente | Rischio di flessione se gli appoggi sono inadeguati | Sistema a rotaia e telaio di movimentazione |
| Locale abitato o finito | Niente fango e poca polvere durante lo spacco | Acqua, aerosol, rumore e spruzzi da confinare | Zona di taglio protetta e percorso dei pezzi pianificato |
La tabella non sostituisce una prova. Due piastrelle entrambe definite “gres porcellanato” possono reagire diversamente per spessore, pressatura, tensioni di cottura, rilievo e finitura. Per un lotto importante si conserva una piastrella campione, si eseguono taglio diritto, diagonale e striscia critica, quindi si approva il ciclo prima di iniziare la posa.
Una superficie regolare e una struttura relativamente docile favoriscono l’incisione e lo spacco. Una rotella troppo grande o una pressione eccessiva possono però sbrecciare lo smalto prima della separazione. Si cerca una traccia continua e sottile, udibile ma non scavata; se l’incisione appare larga e polverosa, non è automaticamente più efficace.
Il gres può essere tagliato manualmente quando macchina, rotella e pezzo sono compatibili. Superfici ruvide, rilievi, forte spessore o tensioni interne rendono meno prevedibile la frattura. Le schede dei produttori mostrano campi molto diversi: una linea manuale può dichiarare 3-15 mm, un’altra arrivare nominalmente a 22 mm. Questi numeri sono limiti del modello in specifiche condizioni, non la garanzia che ogni piastrella compresa nell’intervallo si separi bene.
Il cotto può essere poroso, irregolare e variabile; la pavimentazione in marmo presenta venature e sensibilità proprie. Non si trasferisce a questi materiali la procedura sviluppata per una piastrella ceramica industriale. Un disco continuo specifico e un avanzamento provato su campione sono spesso più credibili; per pietre venate si osserva anche l’orientamento della venatura e si sostiene il pezzo fino alla fine.
Una lastra sottile è facile da rompere durante il trasporto e può flettersi lontano dalla linea. Servono superficie perfettamente planare, ventose, telaio, almeno il numero di operatori previsto e un sistema di incisione lungo tutta la dimensione. Il problema non è soltanto “tagliare 240 cm”, ma portare, appoggiare, incidere, separare e trasferire due parti senza torsione.
La lunghezza utile dichiarata indica normalmente il massimo taglio rettilineo in una configurazione prevista. Non dice automaticamente quale formato quadrato possa essere tagliato a 45°. Per un quadrato di lato a, la diagonale geometrica è d = a × √2. Alla misura teorica vanno aggiunti lo spazio per posizionare il pezzo, la geometria della squadra, l’ingombro del carrello e gli appoggi.
| Formato quadrato | Diagonale teorica | Capacità nominale da non confondere | Verifica pratica |
|---|---|---|---|
| 30 × 30 cm | 42,4 cm | Una corsa da 40 cm non basta | Controllare battuta, separatore e appoggi agli angoli |
| 60 × 60 cm | 84,9 cm | “Taglio 60 cm” vale per il lato, non per la diagonale | Cercare il formato diagonale dichiarato dal fabbricante |
| 80 × 80 cm | 113,1 cm | Una macchina da 120 cm può essere geometricamente vicina | Verificare spazio di ingresso e uscita con il modello reale |
| 120 × 120 cm | 169,7 cm | Una corsa da 120 cm è insufficiente | Occorre una classe maggiore o un sistema dedicato |
Un esempio ufficiale rende evidente la distinzione: una tagliapiastrelle manuale con corsa di 60 cm può dichiarare una capacità diagonale di 42 × 42 cm, mentre la versione da 71 cm arriva a 50 × 50 cm. È un dato del modello, non una formula universale, ma dimostra perché bisogna leggere entrambe le righe della scheda.
Per un rettangolo con lati a e b, la diagonale completa è d = √(a² + b²). Tuttavia non ogni taglio obliquo attraversa due vertici: la corsa effettiva dipende dai punti in cui la linea incontra i bordi. Si disegna il pezzo, si misura il segmento di taglio e si verifica che possa essere allineato senza urtare montanti, testa o vasca.
Una piastrella che sporge può ribaltarsi, flettere o premere lateralmente sul carrello. Prolunghe, cavalletti complanari e tavoli devono sostenere il peso senza interferire con la separazione o il passaggio del disco. In cantiere si misura anche lo spazio per ruotare il formato: una macchina teoricamente capace può essere inutilizzabile in un corridoio stretto.
La base deve restare piana sotto carico e offrire appoggi continui o molleggiati coerenti con il sistema. Guide e carrello devono scorrere senza impuntamenti né gioco laterale. La squadra serve a ripetere misure e angoli; un riferimento stampato non compensa una battuta fuori squadra. Le estensioni laterali evitano che il peso del grande formato ruoti il pezzo durante incisione e spacco.
Le rotelle in carburo di tungsteno sono disponibili in diametri e profili differenti. In linea generale, una rotella piccola segue bene superfici lisce, mentre diametri maggiori possono lavorare su texture e spessori diversi; la scelta concreta è quella indicata dal costruttore della macchina per il materiale. Una rotella consumata gira male, salta e richiede più pressione. Non si corregge insistendo più volte sulla stessa traccia: le incisioni sovrapposte possono creare microfratture divergenti.
La potenza nominale del separatore è utile, ma una forza elevata applicata male rompe l’angolo o schiaccia la superficie. Il piede deve essere integro, pulito e collocato dove il manuale prevede; alcuni sistemi separano vicino al bordo, altri permettono una posizione mobile. Si aumenta la forza in modo progressivo e simmetrico, senza colpi.
Prima di una serie si taglia un provino, si confrontano le due diagonali del pezzo e si controlla la larghezza alle estremità. Una differenza può dipendere da battuta inclinata, gioco del carrello o piastrella non accostata. Si regola la macchina secondo istruzioni: compensare ogni pezzo “a occhio” rende impossibile mantenere una fuga regolare.
Si considera la quota finita, lo spessore della fuga, il giunto perimetrale e l’eventuale copertura del bordo da parte di battiscopa o profilo. La linea si marca sulla faccia senza usare pennarelli che macchiano. Se il pezzo ha un verso grafico, si annotano anche orientamento e lato di scarto.
Un granello sotto il pezzo crea un punto di leva e può provocare una frattura anticipata. Si puliscono base, guide e retro della piastrella; si verifica che il pezzo appoggi senza dondolare. Le estensioni vengono portate alla stessa quota e bloccate.
La rotella parte e termina nei punti previsti dal modello, sempre sulla linea. La pressione resta sufficiente a generare una traccia continua, non a scavare una gola. Velocità e forza devono essere uniformi anche sopra un leggero rilievo. Tornare indietro o ripassare più volte crea solchi paralleli e rende incerto il percorso della frattura.
Si porta il separatore nella posizione indicata, si controlla che entrambi i lati siano sostenuti e si applica una forza progressiva. Sul grande formato le mani guidano il pezzo senza contrastare la macchina. Se la rottura non parte con la forza normale, ci si ferma: aggiungere un colpo può trasformare una piastrella recuperabile in due scarti irregolari.
Prima della serie si prova il pezzo nel vano senza forzarlo. Una piccola irregolarità destinata a restare coperta può essere rifinita con pietra abrasiva idonea; una scheggiatura visibile richiede di correggere rotella, pressione o sistema. Il bordo non va assottigliato casualmente, perché può diventare fragile sotto carico.
Si verificano lunghezza del taglio, formato diagonale, altezza massima a 90° e a 45°, dimensione utile della tavola e spazio sotto il ponte. La profondità teorica dipende dal disco e dalla geometria della testa; diminuisce quando la testa viene inclinata. Una testa ad immersione facilita aperture e arresti, ma il manuale deve ammettere la procedura e definire come evitare il contraccolpo.
Diametro, foro, velocità massima e senso di rotazione devono coincidere con la macchina. Per ceramica e gres si usano spesso corone continue destinate al taglio pulito; pietre, materiali molto duri e spessori diversi possono richiedere mescole e geometrie specifiche. Un disco incompatibile, deformato o montato al contrario vibra, scalda e scheggia. La velocità massima del disco non deve mai essere inferiore a quella della macchina.
Il getto deve raggiungere entrambi i lati della zona di contatto secondo il progetto della macchina. Un ugello ostruito o una pompa immersa in fango riducono portata e raffreddamento. La vasca deve essere stabile, pulibile e abbastanza capiente; paraspruzzi e ritorni limitano la dispersione. L’acqua non annulla il rischio: occorre evitare aerosol, contatto elettrico e rilascio incontrollato del fango.
Un ponte lungo ma flessibile non produce un taglio rettilineo. Si controllano gioco della testa, scorrimento dei cuscinetti, planarità del tavolo e possibilità di registrare la squadra. Peso, ruote, cavalletto e tempi di montaggio influenzano il costo reale: una macchina precisa ma troppo pesante per l’accesso al cantiere può restare inutilizzata.
La macchina si installa su piano stabile, in area delimitata e ventilata, con vasca montata e cavo lontano dall’acqua. Si controllano guardia, flangia, serraggio, integrità del disco e libero movimento del carrello a macchina disalimentata. Poi si riempie con acqua pulita, si verifica la portata e si effettua una breve prova senza pezzo secondo il manuale, ascoltando vibrazioni anomale.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisIl disco ha uno spessore e consuma materiale: la linea deve essere posizionata rispetto al lato che deve conservare la quota. Si allinea la faccia di taglio, si blocca la battuta senza mettere in torsione la piastrella e si sostiene tutta la superficie. Un taglio di prova permette di misurare il kerf effettivo e correggere la battuta prima della serie.
Si attende la piena velocità e il flusso d’acqua previsto, quindi si avanza in modo continuo lasciando lavorare il disco. Se il motore cala, il bordo annerisce o il disco devia, la pressione è eccessiva oppure disco, raffreddamento o macchina non sono adatti. Vicino all’uscita si riduce la spinta e si sostiene il pezzo per evitare il distacco dell’angolo.
Terminato il passaggio, si allontanano le mani e si attende l’arresto completo prima di recuperare piccoli scarti. Si asciuga il bordo, si controllano misura, squadra e scheggiature e si rimuove il fango dal pezzo prima che secchi. Le regolazioni si effettuano a spina disinserita o con isolamento dell’alimentazione previsto dal manuale.
Nel taglio manuale una striscia molto stretta offre poca leva e può spezzarsi a tratti. La soglia non è uguale per tutte le macchine o piastrelle: si prova sul lotto. La macchina elettrica è spesso più controllabile, ma la striscia deve essere sostenuta e tenuta lontano dal disco con sistemi previsti, mai con dita vicine alla linea.
Gli angoli interni concentrano tensioni. Si marcano con precisione e, se il progetto lo consente, si crea un piccolo foro di scarico nell’angolo con utensile idoneo; i due tagli vengono arrestati senza superare eccessivamente la linea visibile. Una lieve sovracorsa sul retro può essere accettabile solo se il pezzo non perde resistenza e il fronte resta integro.
Si misura dal riferimento di posa e si considera il gioco coperto dalla rosetta. Una corona diamantata lavora con velocità, raffreddamento e inclinazione iniziale previsti dal produttore. Il pezzo appoggia in piano e non si fora sospeso. Per aperture rettangolari si evitano angoli vivi quando possibile e si verifica che la parte residua non sia troppo sottile.
Il bordo a 45° lascia spesso una sottile porzione di smalto che può scheggiarsi. In genere non si porta il taglio fino a eliminare completamente lo spigolo visibile: si conserva un margine, poi si rifinisce con sistema dedicato. Angolo della testa, battuta, disco e avanzamento devono essere stabili; il bordo finito va protetto durante trasporto e posa.
Un pezzo perfettamente rettilineo può essere inutilizzabile se non considera fuga, giunto perimetrale o fuori squadra della parete. Si rilevano almeno due quote quando il vano non è parallelo e si trasferisce il trapezio sul pezzo. Prima di tagliare una serie si controlla la modularità con piastrelle reali, perché calibro e rettifica possono variare entro le tolleranze del lotto.
La scelta e applicazione della colla per piastrelle deve essere coordinata con formato, supporto e tempo aperto: una misura corretta non compensa un letto adesivo discontinuo. In bagno, tagli attorno a scarichi e attraversamenti non devono interrompere la continuità della impermeabilizzazione sotto le piastrelle.
| Difetto | Cause probabili | Controllo | Correzione |
|---|---|---|---|
| Rottura fuori linea con manuale | Incisione discontinua, doppio passaggio, tensioni o appoggio instabile | Osservare traccia, planarità e punto d’avvio | Rotella adatta, un solo passaggio, prova o passaggio all’elettrica |
| Angolo che si stacca | Separatore mal posizionato o uscita del disco troppo rapida | Confrontare sempre lo stesso lato del taglio | Sostenere il pezzo e ridurre lo sforzo finale |
| Smalto scheggiato lungo il bordo | Rotella aggressiva, disco inadatto/usurato, vibrazione o avanzamento alto | Provino con parametri e disco controllati | Correggere utensile e velocità, non mascherare con stucco |
| Taglio elettrico che devia | Disco vetrificato o deformato, guida fuori registro, spinta laterale | Taglio su provino rettilineo e misura alle estremità | Registrare guida, sostituire o ravvivare il disco se ammesso |
| Taglio lento e bordo caldo | Poca acqua, disco non adatto, matrice chiusa o pressione eccessiva | Portata ugelli, stato disco e assorbimento motore | Ripristinare raffreddamento e usare disco specifico |
| Misura diversa tra inizio e fine | Squadra fuori calibro o pezzo non accostato | Misurare larghezza e diagonali del provino | Regolare battuta e bloccare la posizione |
| Vibrazione | Flange sporche, disco danneggiato, cuscinetti o base instabile | Controllo a macchina disalimentata | Non usare finché la causa non è eliminata |
| Fango che invade l’area | Vasca piena, paraspruzzi errati o portata eccessiva | Percorso di ritorno e livello | Pulire, regolare e confinare senza ridurre il minimo necessario |
La diagnosi si fa cambiando una variabile per volta. Sostituire insieme disco, velocità, acqua e appoggio può migliorare il risultato senza rivelare la causa. Si numerano i provini e si annotano macchina, rotella o disco, faccia di ingresso, velocità e difetto: su un lotto costoso pochi minuti di prova evitano molti scarti.
Il taglio di piastrelle può esporre a frammenti, bordi taglienti, rumore e polvere contenente silice cristallina respirabile. L’INAIL indica taglio, perforazione e pulizia a secco tra le operazioni di cantiere a rischio e descrive il taglio a umido e la captazione come misure di controllo. Bagnare non autorizza però a lavorare senza valutazione: l’acqua può produrre aerosol, rendere scivoloso il pavimento e avvicinarsi all’impianto elettrico.
Si preferiscono metodi che evitano la generazione di polvere, confinamento della zona, aspirazione idonea e taglio ad acqua secondo macchina e materiale. Non si spazza a secco né si usa aria compressa sul deposito; il fango viene raccolto prima che asciughi. I DPI di cantiere completano le misure: occhiali o visiera, protezione uditiva, calzature antiscivolo e protezione respiratoria scelta sulla valutazione del rischio.
Cavo, spina, interruttore e protezioni devono essere integri e compatibili con ambiente e macchina. L’alimentazione di cantiere, il differenziale e l’eventuale trasformatore seguono istruzioni e regole dell’impianto; prolunghe arrotolate, giunzioni a terra e prese bagnate non sono accettabili. Prima di pulizia, cambio disco o disincastro si isola la macchina dall’energia e si attende l’arresto.
La protezione del disco resta montata e regolata. Le mani non entrano nella linea; piccoli pezzi si gestiscono con accessori o procedura prevista. I guanti possono proteggere durante movimentazione e pulizia di bordi taglienti, ma vicino a organi rotanti possono creare trascinamento: si segue la valutazione e il manuale della macchina, senza usare un guanto come sostituto della distanza di sicurezza.
A fine lavoro si rimuovono polvere e frammenti da base, carrello e squadra. Le guide si puliscono e si lubrificano soltanto dove e con il prodotto indicato: oli appiccicosi possono trattenere abrasivo. Si controllano rotazione e usura della rotella, gioco del carrello, integrità del separatore e calibrazione della battuta. La macchina si trasporta bloccata nella custodia, senza usarla come piano di appoggio.
Si scarica la vasca nel rispetto delle regole di cantiere, si raccoglie il solido e si puliscono pompa, filtri, ugelli, tavola e rotaie. Il fango lasciato seccare blocca scorrimenti e riduce il raffreddamento al lavoro successivo. Si ispezionano disco, flange, cavo, guardia e cuscinetti; un disco non si raddrizza. L’eventuale ravvivatura della matrice si esegue solo se prevista dal suo produttore.
Il costo non è il solo prezzo della macchina. Per la manuale si considerano rotelle, regolazioni, custodia e capacità che evita di cambiare sistema. Per l’elettrica entrano disco, pompa, acqua, energia, allestimento, pulizia, trasporto e tempo. Una macchina economica che scheggia due pezzi costosi può superare immediatamente il risparmio iniziale.
Come ordine di grandezza, il listino noleggio 2026 di un operatore italiano riporta, nelle proprie condizioni e durate, tagliapiastrelle manuali da circa 18-29,50 euro al giorno e macchine ad acqua intorno a 37-41 euro al giorno. Sono esempi di mercato, non tariffe nazionali: vanno verificati IVA, cauzione, usura del disco, pulizia, trasporto, franchigie e giorni minimi.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
| Voce | Manuale | Elettrica | Domanda da fare |
|---|---|---|---|
| Macchina | Dimensione e qualità del carrello | Potenza, ponte, tavola e pompa | La capacità copre anche la diagonale? |
| Consumabile | Rotella | Disco diamantato e acqua | È adatto alla referenza di piastrella? |
| Allestimento | Banco e appoggi | Area protetta, alimentazione e vasca | Quanto tempo serve prima del primo taglio? |
| Scarto | Rotture fuori linea | Kerf e scheggiature | Quanti provini e pezzi di riserva sono disponibili? |
| Fine lavoro | Pulizia e custodia | Fango, pompa, disco e trasporto | Chi restituisce la macchina pulita e dove smaltisce i residui? |
Per confrontare si può usare giorni di pareggio = costo di acquisto / costo giornaliero completo di noleggio. Se una macchina costa 600 euro e il noleggio completo incide per 50 euro al giorno, il pareggio aritmetico è 12 giorni. Vanno però aggiunti manutenzione, immobilizzo, spazio, trasporto e rischio di obsolescenza; dall’altra parte il noleggio può far perdere tempo per ritiro e restituzione. Per un unico bagno, noleggiare la macchina corretta è spesso più razionale che acquistare un modello sottodimensionato.
Se il lavoro comprende molti formati o bordi visibili, il preventivo dovrebbe indicare quali tagli sono compresi, quali richiedono lavorazione speciale e quanti pezzi di riserva servono. Questa distinzione rende confrontabili le offerte e riduce le varianti dopo l’acquisto delle piastrelle.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
Il primo errore è acquistare “una 60 cm” per tagliare in diagonale un 60 × 60: servono circa 84,9 cm e una geometria compatibile. Il secondo è incidere più volte pensando di approfondire il solco; spesso si creano tracce concorrenti. Il terzo è scegliere il disco solo per diametro, ignorando materiale, foro, velocità e senso di rotazione.
Altri errori frequenti sono lasciare il grande formato senza appoggio, forzare il motore, lavorare con poca acqua, spazzare il fango secco, tenere la mano vicino al disco per recuperare una striscia e usare la smerigliatrice a secco dentro un locale finito. Anche una finitura nascosta non giustifica un bordo fessurato: le microfratture possono propagarsi durante posa e servizio.
Il pezzo finito si misura in almeno due punti, si controlla la squadra con diagonali o dima e si prova nel vano con i distanziamenti previsti. Il bordo visibile deve avere scheggiature compatibili con la finitura richiesta; fori e angoli interni non devono mostrare cricche. Si puliscono polvere e fango sul retro, perché residui e acqua libera possono compromettere l’adesione.
Quando il difetto si ripete, non si continua sperando che la colla o il profilo lo nascondano. Si ferma la serie, si conserva il provino e si identifica la variabile: materiale, appoggio, rotella, disco, guida, acqua o avanzamento. La macchina giusta è quella che produce con regolarità il bordo necessario sul lotto reale, nelle condizioni sicure disponibili in cantiere.
Dipende da superficie, spessore, formato e tipo di taglio. Molti gres compatibili si incidono e separano rapidamente con una buona manuale; per strisce strette, sagome, pietre o bordi particolarmente controllati è spesso preferibile la macchina elettrica. Una prova sul lotto decide più del nome del materiale.
No, non in base alla sola corsa. La diagonale di un quadrato 60 × 60 misura circa 84,9 cm. Occorre che il produttore dichiari il formato diagonale compatibile e che squadra, separatore e appoggi accolgano il pezzo.
Normalmente si esegue una sola incisione continua con la pressione prevista. Ripassare può generare solchi paralleli e microfratture. Se la traccia è discontinua, si controllano rotella, superficie, guida e tecnica invece di insistere.
Non necessariamente. La forza deve essere applicata nella posizione corretta su un’incisione valida e con il pezzo sostenuto. Una potenza elevata non corregge una rotella inadatta o tensioni interne e può rompere angoli e superfici.
Serve un disco diamantato dichiarato dal produttore per gres, compatibile con diametro, foro e velocità della macchina. La corona continua è comune per bordi puliti, ma mescola, spessore e geometria vanno scelti sulla referenza e sul tipo di taglio.
Solo se macchina, disco, aspirazione e procedura sono espressamente progettati per il taglio a secco e la valutazione del rischio lo consente. Una sega ad acqua non va usata a secco per comodità: aumentano surriscaldamento, usura e polvere respirabile.
Con la manuale si sostiene il pezzo e si separa nella posizione prevista; con l’elettrica si riduce la spinta in uscita e si impedisce che lo scarto cada. Disco, appoggio e allineamento devono essere già corretti.
Non può completarli con il solo meccanismo di incisione e spacco, perché la frattura tende ad attraversare il pezzo. Servono una macchina elettrica o utensili specifici, con attenzione agli angoli interni e alla resistenza della parte residua.
Si usa d = √(a² + b²), con a e b espressi nella stessa unità. La misura è la diagonale completa tra due vertici; per un taglio obliquo diverso si misura il segmento reale e si verifica l’ingombro sulla macchina.
Non esiste un minimo universale. Dipende da piastrella, macchina, separatore e lunghezza. Quando la striscia non offre leva o il bordo è critico si esegue una prova e, se la frattura non è regolare, si passa al disco.
Quando non gira libera, presenta gioco o usura, salta sulla superficie o richiede una pressione anomala pur con guide e tecnica corrette. Si monta il ricambio indicato dal costruttore e si prova la calibrazione prima della serie.
Per lavori occasionali o formati speciali il noleggio consente di usare una macchina dimensionata senza immobilizzare capitale. L’acquisto conviene con uso ripetuto, ma il confronto deve includere disco, pompa, manutenzione, trasporto, pulizia e spazio di deposito.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.