
Degrassatori Statici
utilizzati in particolar modo per trattare le acque di scarico delle cucine...

Guida alla scelta del disco diamantato: bordo continuo, turbo o segmentato, legante, diametro, giri, taglio a secco o ad acqua, uso e sicurezza.
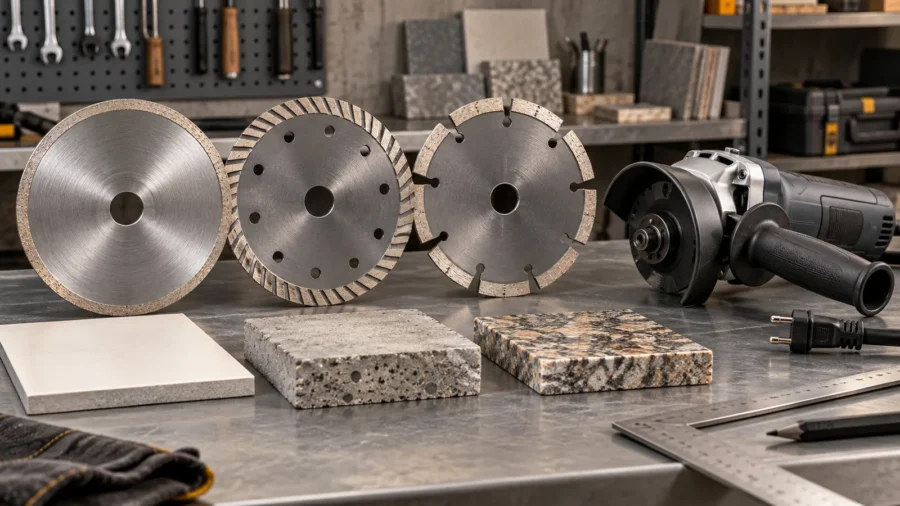
Il disco diamantato giusto non si sceglie soltanto dal diametro o dalla scritta “universale” sulla confezione. Il risultato dipende dall’abbinamento tra materiale da tagliare, macchina, forma del bordo, matrice metallica che trattiene i diamanti, velocità di rotazione e modalità di raffreddamento. Un disco eccellente sul calcestruzzo può scheggiare una piastrella; uno nato per la ceramica può vetrificarsi rapidamente su un materiale abrasivo.
Prima dell’acquisto bisogna quindi leggere sia la marcatura del disco sia il manuale dell’utensile. Diametro esterno, foro, velocità massima, senso di rotazione e uso a secco o ad acqua sono vincoli, non preferenze. Questa guida costruisce un metodo di scelta valido per smerigliatrici, tagliapiastrelle e troncatrici, chiarendo anche quando fermarsi e passare a un prodotto specifico.
Sommario
Il corpo del disco è normalmente un’anima in acciaio sulla quale viene applicata una corona o una serie di segmenti. La parte attiva contiene granuli di diamante industriale dispersi in un legante metallico. Durante il taglio non lavora un unico strato: la matrice si consuma in modo controllato e porta progressivamente in superficie nuovi cristalli affilati.
I granuli incidono il materiale, mentre il legante li sostiene fino a quando perdono efficacia. Se la matrice trattiene troppo a lungo diamanti ormai arrotondati, il bordo diventa liscio, aumenta lo sforzo e il disco sembra “non tagliare più”. Se si consuma troppo velocemente, espone continuamente nuovi granuli ma riduce molto la durata utile.
Non funziona come la lama dentata di una sega per legno. Milioni di contatti abrasivi asportano particelle lungo una traccia stretta. Per questo pressione eccessiva, torsione laterale e avanzamento forzato non aumentano necessariamente la velocità: possono surriscaldare l’anima, deviare il taglio o danneggiare segmenti e macchina.
Un disco da taglio è progettato per ricevere il carico sul bordo nella direzione prevista. Usarlo di piatto per sbavare, allargare una traccia con spinte laterali o “raddrizzare” il pezzo sollecita il corpo in modo improprio. Per levigare si impiegano tazze diamantate o utensili espressamente marcati per quella lavorazione.
Una scelta affidabile procede in una sequenza precisa: materiale, macchina, dimensioni compatibili, tipo di bordo, modalità a secco o ad acqua, qualità di finitura e produttività richiesta. Partire dal prezzo o dalla semplice presenza del diamante rovescia il ragionamento e rende casuale il risultato.
“Muratura” è una descrizione troppo vaga. Calcestruzzo armato, mattone pieno, blocco alleggerito, gres porcellanato, ceramica smaltata, granito e marmo hanno durezza, abrasività e struttura differenti. Anche il calcestruzzo cambia in funzione di aggregati, stagionatura e presenza di armature. La confezione deve citare l’applicazione o riportare una matrice di compatibilità credibile.
Il disco deve essere destinato alla famiglia di utensili usata. Una smerigliatrice portatile, una tagliapiastrelle elettrica e una troncatrice da cantiere differiscono per numero di giri, fissaggio, carter, alimentazione, stabilità e possibilità di raffreddamento. L’adattamento meccanico non dimostra che l’impiego sia autorizzato.
Un taglio nascosto in un blocco richiede produttività e robustezza; il bordo a vista di una lastra richiede invece continuità, controllo e poche scheggiature. Durata, rapidità e pulizia non raggiungono sempre il massimo nello stesso disco. È più utile definire quale risultato non si può sacrificare.
La geometria del bordo governa evacuazione dei detriti, raffreddamento e continuità del contatto. Le tre famiglie principali non indicano da sole il materiale adatto: granulometria, concentrazione del diamante e legante restano determinanti. Tuttavia offrono una prima indicazione sul comportamento.
Su schermi piccoli la tabella può essere scorsa orizzontalmente.
| Tipo di bordo | Punto di forza | Limite tipico | Uso orientativo |
|---|---|---|---|
| Continuo | Contatto regolare e bordo pulito | Evacuazione e raffreddamento meno aggressivi | Ceramica, gres e materiali da finitura se dichiarati |
| Turbo | Compromesso tra velocità e finitura | Può scheggiare più di un continuo sottile | Pietra, laterizi e impieghi misti compatibili |
| Segmentato | Scarico efficace e taglio rapido | Taglio più ruvido e urti sul bordo fragile | Calcestruzzo, muratura e materiali tenaci compatibili |
La corona non presenta interruzioni macroscopiche. Il contatto uniforme riduce l’aggressività all’ingresso e aiuta a contenere le scheggiature su rivestimenti e piastrelle. Un bordo continuo molto sottile richiede però una guida stabile: se il pezzo vibra o la mano inclina la macchina, la qualità decade e aumenta il rischio di deformare il disco.
Scanalature e profilo corrugato facilitano l’espulsione della polvere e aumentano l’azione di taglio senza creare segmenti completamente separati. È spesso scelto quando si cerca una finitura discreta con maggiore rapidità. La parola “turbo” non rende comunque il disco universale: conta sempre l’elenco dei materiali ammessi.
Gli spazi tra i segmenti favoriscono raffreddamento e rimozione dei detriti. È una soluzione robusta per materiali da costruzione, soprattutto con macchine più potenti e tagli profondi. Sui bordi smaltati o su lastre delicate l’impatto intermittente può produrre una finitura meno pulita.
La durezza del legante non va scelta uguale alla durezza del materiale. In linea generale, un materiale molto duro e poco abrasivo richiede una matrice relativamente più tenera, capace di consumarsi e scoprire nuovi diamanti. Un materiale più tenero ma abrasivo tende invece a erodere la matrice e richiede un legante più resistente.
Gres compatto, granito e aggregati duri possono smussare i granuli senza consumare abbastanza la matrice. Il rischio è la vetrificazione: il bordo appare lucido, genera calore e avanza lentamente. Una formulazione destinata a quei materiali equilibra ritenzione ed esposizione del diamante.
Laterizi, massetti freschi o alcuni blocchi possono asportare rapidamente il legante. Se la matrice è troppo tenera, il disco taglia veloce all’inizio ma perde segmenti in altezza in poche lavorazioni. Una formulazione più dura protegge i granuli abbastanza a lungo da sfruttarli.
Le formulazioni commerciali combinano lega, diamanti, concentrazione, geometria e processo produttivo. Non è possibile dedurre tutto dal colore o dall’aspetto della corona. Il principio spiega il comportamento, ma per l’acquisto si segue l’abbinamento dichiarato dal fabbricante per quello specifico codice.
Due dischi visivamente simili possono avere prestazioni molto diverse perché cambiano qualità e distribuzione dei cristalli, composizione della matrice, trattamento dell’anima e collegamento tra segmento e acciaio. Questi aspetti spiegano perché non sia corretto giudicare soltanto peso, colore o altezza apparente della corona.
Nella sinterizzazione polveri metalliche e diamanti vengono consolidate con pressione e temperatura. Il produttore può distribuire il diamante in modo casuale oppure secondo strutture controllate, modulando velocità e costanza del taglio. La parola “sinterizzato” descrive il processo, ma non basta da sola a stabilire la qualità: contano progetto, materie prime e controllo della produzione.
Nei dischi segmentati la giunzione al nucleo può essere realizzata con tecniche differenti. La saldatura laser è comune nei prodotti destinati a impieghi impegnativi e può offrire una connessione robusta; la brasatura compare in altre configurazioni. L’utilizzatore non deve comunque dedurre condizioni d’uso più severe del dichiarato: applicazione, raffreddamento e potenza ammessa restano quelli riportati dal fabbricante.
Esistono utensili nei quali i granuli sono disposti in uno strato più superficiale, utili per applicazioni specifiche e materiali particolari. Il loro meccanismo di usura non coincide con quello di un segmento a più strati. Quando lo strato attivo è esaurito, la capacità di taglio non si ripristina continuando a forzare.
Il nucleo deve rimanere piano alle condizioni previste. Alcuni dischi impiegano intagli, anime sandwich o riempimenti destinati a limitare rumore e vibrazioni. Sono caratteristiche utili soprattutto su macchine stazionarie e lavorazioni di finitura, ma non sostituiscono cuscinetti efficienti, flange corrette e serraggio regolare. Un’anima che ha perso planarità va scartata anche se i segmenti sono ancora alti.
Per un bordo a vista si cerca normalmente una corona continua o una geometria specifica a bassa scheggiatura, spessore contenuto e macchina stabile. Il gres porcellanato molto compatto richiede una formulazione dedicata; “per piastrelle” può essere troppo generico. Per progettare l’intero pacchetto, dalla scelta del rivestimento alle fughe, è utile la guida alle piastrelle per cucina e alla loro posa.
Il bordo segmentato offre in genere produttività e scarico migliori. Il calcestruzzo armato richiede un disco che ammetta esplicitamente anche il ferro: incontrare un tondino con un disco non idoneo può surriscaldare il bordo e ridurne drasticamente la vita. Su blocchi e laterizi bisogna considerare l’abrasività, come emerge anche dalla diversa struttura dei blocchi in cemento.
Marmo, granito, quarzite e pietre ricostituite non sono intercambiabili. Il marmo può macchiarsi, scheggiarsi o perdere lucidità; il granito è più duro; i materiali ricomposti possono contenere resine sensibili al calore. La guida al pavimento in marmo aiuta a riconoscere finitura e lavorazioni successive, ma il disco va selezionato sulla pietra esatta.
L’asfalto e alcuni prodotti bituminosi consumano velocemente la matrice. I dischi dedicati adottano leganti e protezioni dei segmenti pensati per questa abrasività. Usare una lama per calcestruzzo come sostituto occasionale può sembrare efficace, ma aumenta il costo per metro e può erodere il supporto sotto il segmento.
Un disco compatibile entra nella macchina senza modifiche e rimane entro tutti i limiti di impiego. I dati essenziali sono diametro esterno, diametro del foro, eventuale anello di riduzione autorizzato, spessore, velocità massima in giri al minuto e, quando presente, velocità periferica massima.
Un disco maggiore può superare la velocità periferica prevista, interferire con il carter e offrire una leva superiore. Rimuovere la protezione per farlo entrare è una condizione pericolosa. La profondità di taglio reale, inoltre, è molto inferiore al raggio perché flangia, albero e carter occupano spazio.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisIl foro deve appoggiare correttamente sull’albero o sulla flangia prevista. Boccole improvvisate, rondelle non dedicate e serraggi eccentrici causano battimento. Prima del montaggio si puliscono superfici di appoggio e flange: anche un piccolo detrito può inclinare un disco sottile.
Il massimo numero di giri marcato sul disco non deve essere inferiore alla velocità a vuoto della macchina nella configurazione usata. Un regolatore elettronico non giustifica l’impiego di un prodotto non ammesso, a meno che manuali e marcature autorizzino espressamente quella combinazione.
Molti dischi riportano una freccia. Va allineata al senso della macchina, soprattutto quando geometria e diamanti sono stati condizionati in fabbrica. Se la marcatura non è leggibile o il disco non è identificabile, non si procede affidandosi alla memoria.
L’acqua raffredda il bordo, trascina parte dei detriti e riduce la dispersione di polvere. Non è però una pratica da improvvisare su qualsiasi utensile elettrico. Disco, macchina, alimentazione e ambiente devono essere progettati per il taglio umido; con una normale smerigliatrice destinata al lavoro a secco l’aggiunta d’acqua può creare un grave rischio elettrico.
Su schermi piccoli la tabella può essere scorsa orizzontalmente.
| Aspetto | Taglio a secco | Taglio ad acqua | Verifica decisiva |
|---|---|---|---|
| Raffreddamento | Aria e pause operative | Flusso continuo previsto | Istruzioni di disco e macchina |
| Polvere | Serve aspirazione efficace | Emissione aerodispersa ridotta | Gestione di fanghi e residui |
| Impianto | Ambiente asciutto | Macchina idonea e protezioni elettriche | Compatibilità esplicita, non presunta |
| Continuità | Tagli brevi e raffreddamenti se prescritti | Lavoro più continuo se il flusso è corretto | Portata e distribuzione dell’acqua |
Si rispettano durata del taglio e pause indicate dal fabbricante, senza appoggiare il bordo rovente sul banco. L’aspirazione deve intercettare la polvere vicino alla sorgente e avere filtro adeguato. Soffiare il residuo con aria compressa rimette in sospensione le frazioni più fini.
Un disco marcato esclusivamente per uso ad acqua non deve lavorare a secco. Il flusso deve raggiungere entrambi i lati e iniziare prima dell’ingresso nel pezzo. Una portata insufficiente non offre i vantaggi del taglio umido e può creare riscaldamenti localizzati.
Alcuni produttori ammettono che un disco per taglio a secco lavori anche ad acqua, ma la possibilità riguarda il disco, non automaticamente la macchina. L’uso è accettabile solo se entrambi i manuali lo consentono e se l’attrezzatura dispone delle protezioni previste per l’ambiente bagnato.
Il taglio di calcestruzzo, laterizi, malte e pietre può liberare polvere contenente silice cristallina respirabile. Le particelle più fini non sono valutabili dalla sola nuvola visibile e possono raggiungere profondamente i polmoni. INAIL indica il taglio tra le lavorazioni che possono produrre esposizione e richiama metodi a umido e aspirazione localizzata come misure tecniche.
Organizzazione, segregazione dell’area, aspirazione o acqua vengono prima del solo dispositivo respiratorio. Il DPI deve essere selezionato in base alla valutazione del rischio, adattato al volto, mantenuto e usato per tutto il periodo necessario. Occhiali, protezione uditiva, calzature e abbigliamento completano le misure in funzione dell’attività.
Il taglio umido trasferisce polvere e particelle nell’acqua. Il fango non va lasciato seccare sul pavimento per poi spazzarlo, perché tornerebbe aerodisperso. Si raccoglie con il sistema previsto, si contiene e si gestisce secondo materiale tagliato, contaminanti e regole del cantiere.
Si controllano fabbricante, applicazione, dimensioni, massimo numero di giri, uso wet/dry, freccia e riferimento alla norma di sicurezza applicabile, come EN 13236 per i prodotti superabrasivi. Corona, segmenti e anima non devono presentare cricche, deformazioni, denti mancanti o segni di urto.
Prima del montaggio si scollega la spina o si rimuove la batteria. Il carter resta installato e viene orientato per schermare l’operatore. Le flange devono essere quelle originali o autorizzate, pulite e nella configurazione indicata dal manuale; il dado non va serrato con prolunghe improvvisate.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
Dopo il montaggio si verifica a mano che nulla interferisca. La prova a vuoto, per il tempo indicato dal costruttore, si esegue tenendo persone fuori dal piano di rotazione. Vibrazioni, rumori irregolari o battimento impongono arresto e controllo, non un tentativo di “assestamento” nel materiale.
La linea si marca in modo visibile e il pezzo viene sostenuto sui due lati senza chiudere il taglio sul disco. Le mani restano lontane dal piano di rotazione. Per lavori di precisione una guida o una tagliapiastrelle stabile offre più controllo della smerigliatrice a mano; analogamente, nella foratura della muratura la scelta dell’utensile cambia il risultato, come spiega il confronto tra trapano a percussione e tassellatore.
Il disco raggiunge il regime prima del contatto, salvo diverse istruzioni della macchina. Si entra progressivamente e si mantiene l’utensile allineato. Correggere una traiettoria spingendo lateralmente sulla corona crea attrito, allarga il solco e può provocare contraccolpo.
La pressione deve essere sufficiente a far avanzare il taglio, non a rallentare pesantemente il motore. Se la produttività cala si cercano le cause: disco inadatto, bordo vetrificato, aspirazione insufficiente, profondità eccessiva, potenza limitata o materiale diverso dal previsto.
Quando disco e macchina lo prevedono, più passate controllate riducono carico e deviazione rispetto all’affondamento completo in un solo movimento. La profondità per passata deriva dal manuale e dalla macchina, non da una regola universale. Su elementi strutturali o con impianti nascosti si procede solo dopo indagine e autorizzazione.
Direzione d’ingresso e uscita dipendono dalla macchina e dal verso della lama. Sulla tagliapiastrelle si segue l’istruzione specifica per porre il lato smaltato nella posizione che minimizza lo strappo. Fare un provino sullo stesso lotto è più affidabile di una regola astratta.
Una piastrella grande o una lastra sottile flette sotto il proprio peso. L’appoggio deve evitare vibrazioni e lasciare libero il percorso della lama. Un disco premium non compensa un banco instabile, rulli disallineati o cuscinetti con gioco.
Su alcuni materiali può essere utile incidere superficialmente e completare il taglio con una seconda passata. La tecnica è valida solo se la macchina mantiene la guida e il produttore la consente. Ripassare a mano dentro un solco storto aumenta invece il rischio di pizzicare il disco.
Il comportamento del bordo dà informazioni preziose. Continuare a tagliare quando compaiono vibrazione, odore di surriscaldamento o variazioni improvvise espone a un guasto più serio. La diagnosi inizia fermando e isolando la macchina.
Su schermi piccoli la tabella può essere scorsa orizzontalmente.
| Sintomo | Cause possibili | Controllo | Azione prudente |
|---|---|---|---|
| Taglia lentamente e lucida | Matrice vetrificata o disco inadatto | Materiale e bordo | Seguire la ravvivatura ammessa o sostituire |
| Segmenti consumati presto | Materiale abrasivo, legante errato | Usura uniforme e applicazione | Scegliere formulazione dedicata |
| Taglio ondulato | Flange sporche, gioco, pressione laterale | Albero, flangia e anima | Non riutilizzare un disco deformato |
| Scheggiature | Bordo aggressivo, vibrazione, avanzamento | Supporto e geometria | Provino e disco da finitura |
| Surriscaldamento | Pressione, raffreddamento o giri errati | Manuali e discolorazioni | Fermare e identificare la causa |
Il bordo diventa levigato perché i diamanti consumati non vengono sostituiti. Se il fabbricante ammette la ravvivatura, si usa il materiale abrasivo o il blocco specificato, con procedura e protezioni previste. Tagliare a caso un mattone non è una soluzione universale e può essere vietato per quel prodotto.
Colorazioni da calore, oscillazione laterale o perdita di planarità indicano sovraccarico, raffreddamento insufficiente, serraggio o tecnica scorretti. Un’anima deformata non si raddrizza e non torna sicura raffreddandosi. Il disco viene tolto dal servizio.
Urti, pizzicamento, materiale non previsto e flusso d’acqua insufficiente possono contribuire al danno. Non si continua “finché regge”: il prodotto viene scartato e si verifica anche la macchina. La saldatura artigianale di un segmento non ripristina le caratteristiche certificate.
Il prezzo iniziale non coincide con il costo di esercizio. Un disco economico che richiede molte pause, genera scarti o dura poco può costare più di un prodotto professionale. Per confrontare si registrano metri o tagli eseguiti, materiale, profondità, tempo, pezzi scartati e usura residua.
Una corona più alta promette più materiale utile solo se diamanti e legante lavorano correttamente. Parte dell’altezza può non essere utilizzabile per ragioni costruttive. Confrontare soltanto i millimetri ignora velocità, concentrazione, stabilità dell’anima e qualità della giunzione.
Un universale di buona qualità è pratico per interventi vari e occasionali. Quando il volume è elevato o il bordo resta a vista, un disco dedicato riduce compromessi e rende prevedibile il costo. In cantiere conviene identificare chiaramente i prodotti per evitare che quello da finitura venga usato su un blocco abrasivo.
I dischi vanno tenuti asciutti, piani o su supporti che non li deformino, protetti dagli urti e con etichetta leggibile. Non si lasciano sotto altri materiali nel furgone. Registrare codice e applicazione facilita il riordino e permette di ricostruire la causa se una partita mostra comportamento anomalo.
Se la lavorazione riguarda un nuovo rivestimento, il taglio è solo una parte del sistema: supporto, adesivo, doppia spalmatura e fughe determinano il risultato finale. La guida alla colla per piastrelle e alle classi di adesivo completa questa verifica.
È opportuno affidare il lavoro a un operatore competente quando il taglio interessa elementi strutturali, calcestruzzo armato spesso, pietre di valore, grandi lastre, locali occupati o zone con impianti nascosti. Lo stesso vale se occorrono carotatrici, troncatrici ad acqua, aspirazione di classe adeguata o procedure di contenimento della silice.
Il professionista deve poter identificare materiale e attrezzatura, delimitare il lavoro, gestire polveri o fanghi e spiegare come verrà protetto il bordo finito. Per l’equipaggiamento personale, anche calzature, protezione degli occhi, udito e vie respiratorie devono derivare dall’attività effettiva, non da una dotazione generica.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
In genere un bordo continuo specifico per il materiale produce una finitura più pulita, soprattutto su ceramica e gres. Stabilità della macchina, supporto del pezzo, spessore della corona e avanzamento contano però quanto la geometria.
No. Copre un intervallo di materiali dichiarati accettando compromessi di velocità, durata o finitura. Ferro, gres molto duro, asfalto e pietre delicate possono richiedere formulazioni dedicate.
No, salvo una rara e specifica autorizzazione del costruttore. Il disco può interferire con il carter e superare i limiti della macchina; non si rimuove mai la protezione per farlo entrare.
Solo se disco e macchina ammettono espressamente il taglio umido. Un disco wet-only non lavora a secco; una normale smerigliatrice per uso asciutto non diventa sicura aggiungendo acqua.
Piccole scintille possono comparire incontrando metallo o alcuni materiali, ma un cambiamento improvviso può indicare armatura, attrito anomalo o disco inadatto. Si arresta la macchina e si identifica la causa prima di continuare.
Si segue esclusivamente la procedura del fabbricante, usando il blocco o materiale abrasivo prescritto. Se il disco è danneggiato, deformato o non identificabile non si ravviva: si sostituisce.
Soltanto con prodotti che dichiarano quel materiale o il calcestruzzo armato. Un disco generico per pietra non è automaticamente idoneo al metallo e può surriscaldarsi o consumarsi in modo pericoloso.
Non esiste un numero universale. Durata e costo per taglio dipendono da materiale, profondità, legante, macchina, raffreddamento, tecnica e qualità. Il confronto utile registra metri lavorati e scarti nelle stesse condizioni.
Il turbo usa un bordo corrugato quasi continuo e cerca un compromesso tra velocità e finitura; il segmentato ha gole aperte che favoriscono scarico e raffreddamento, ma tende a lasciare un bordo più ruvido.
Le cause frequenti sono formulazione o bordo non adatti, corona troppo aggressiva, vibrazione del pezzo, macchina con gioco, avanzamento eccessivo o uscita non sostenuta. Un provino aiuta a isolare il problema.
Il taglio di materiali contenenti silice può generare frazioni respirabili dannose. Occorrono valutazione del rischio, aspirazione o metodo a umido compatibile, pulizia corretta e DPI adeguati; la sola polvere visibile non misura l’esposizione.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.