Bocche di Lupo
Il fattore luce come elemento vitale per l’ecosistema e il benessere degli...

Guida alle stampanti 3D FDM per studi tecnici: funzionamento, slicer, ugelli, layer, calibrazione, difetti, sicurezza, scelta e convenienza.
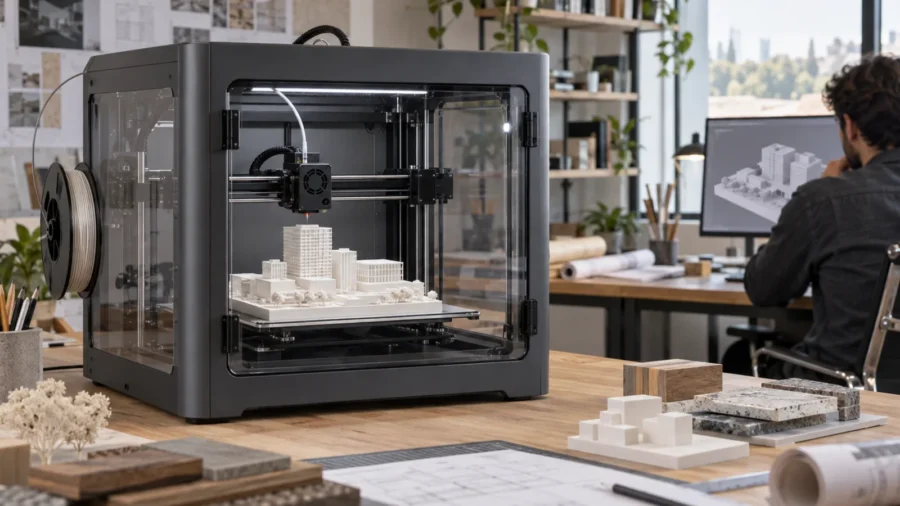
Una stampante 3D FDM può diventare uno strumento quotidiano per uno studio tecnico, ma soltanto quando il flusso di lavoro è progettato con la stessa attenzione riservata a una tavola esecutiva. Acquistare una macchina e inviarle un file STL non garantisce un plastico leggibile, un prototipo dimensionale o una serie di componenti ripetibili. Il risultato dipende dalla geometria di partenza, dalla preparazione della mesh, dallo slicer, dal filamento, dalla prima layer e da parametri che devono essere coerenti fra loro.
FDM e FFF indicano il processo nel quale un filamento termoplastico viene spinto in un ugello caldo e depositato lungo traiettorie sovrapposte. È una tecnologia accessibile, pulita rispetto ai processi a polvere e adatta a volumi medio-grandi; rende però visibili gli strati, costruisce pezzi anisotropi e richiede supporti per alcune geometrie. In uno studio di architettura, ingegneria o geometra conviene quando abbrevia davvero le iterazioni, permette di controllare il modello e viene gestita come una piccola attrezzatura di produzione, non come una periferica da ufficio.
Questa guida entra nel funzionamento dell’FDM, nei componenti che incidono sulla qualità, nei parametri dello slicer, nei difetti e nei criteri per capire se la macchina è sostenibile nello studio. Il confronto generale con resina, SLS e service, invece, resta un problema di scelta tecnologica più ampio.
Sommario
La norma ISO/ASTM 52900 colloca il processo nella famiglia della material extrusion, cioè l’estrusione di materiale. Nel linguaggio comune si usano sia FDM, da fused deposition modeling, sia FFF, da fused filament fabrication. Per lo studio tecnico la distinzione terminologica conta meno della catena fisica: un motore trascina il filamento, l’hotend lo porta in una zona di rammollimento o fusione, l’ugello deposita una traccia e i movimenti coordinati costruiscono ogni sezione del pezzo.
Quando uno strato è completo, l’asse verticale varia della quota impostata e il ciclo riparte. Le tracce aderiscono al piano nella prima layer e fra loro nelle successive. Temperatura, portata del polimero, raffreddamento e tempo trascorso dalla deposizione determinano quanto bene i cordoni si saldano. Per questo la superficie esterna non dipende da un unico valore di “risoluzione”: è l’esito combinato di meccanica, materiale, geometria, orientamento e profilo.
La stampante non interpreta direttamente pareti, solai o famiglie parametriche. Il modello CAD o BIM viene trasformato in una mesh chiusa, normalmente 3MF o STL, e aperto nello slicer. Il software divide la geometria in sezioni, genera perimetri, superfici, riempimento e supporti, quindi produce le istruzioni macchina: coordinate, velocità, temperature, ventole, estrusione e sequenza operativa.
Questo passaggio spiega perché un modello corretto per il progetto non è automaticamente stampabile. Un elemento di facciata può avere spessore nullo, due solidi possono sovrapporsi senza essere uniti e un dettaglio realistico alla scala 1:1 può diventare più piccolo della linea estrusa quando viene ridotto. Prima dell’esportazione conviene creare una copia destinata alla produzione, separata dal modello informativo principale. Chi parte da un processo di progettazione BIM deve quindi conservare la relazione con la versione sorgente, ma semplificare consapevolmente la geometria da stampare.
L’estrusore comprende il sistema che afferra e spinge il filamento. Nel direct drive il motore è vicino all’hotend: il percorso corto facilita materiali flessibili e retrazioni controllate, ma aumenta la massa in movimento. Nel sistema Bowden il motore resta sul telaio e il filamento attraversa un tubo; la testa è più leggera, mentre compressione e gioco del filo rendono più delicata la regolazione. Non esiste una scelta migliore in assoluto: per un ufficio contano profili validati, accessibilità e continuità di ricambi più della sola architettura.
L’hotend stabilizza la temperatura e guida il polimero verso l’ugello. Il diametro da 0,4 mm è un compromesso diffuso, non un valore universale. Un ugello più piccolo riproduce linee più fini ma aumenta tempi e rischio di ostruzione; uno più grande deposita più materiale, rende rapidamente grandi masse e può produrre elementi robusti, rinunciando ai particolari minuti. Filamenti caricati con fibre o particelle abrasive richiedono inoltre ugelli e componenti compatibili con l’usura.
La cinematica stabilisce quali masse si muovono e in quale direzione. Una macchina cartesiana con piano mobile è semplice e accessibile; un telaio CoreXY muove di norma la testa sul piano orizzontale e può mantenere più stabile un pezzo alto. La rigidità, la qualità delle guide, la taratura delle cinghie e il controllo delle accelerazioni incidono però più dell’etichetta commerciale. Una struttura grande ma poco rigida non diventa precisa soltanto perché possiede un volume di stampa maggiore.
Il piano deve restare geometricamente coerente, riscaldarsi in modo uniforme e offrire una superficie adatta al filamento. Sensori di livellamento compensano piccole variazioni, ma non correggono un telaio fuori squadra, un ugello sporco o una piastra deformata. Sono utili anche sensore di fine filamento, rilevamento delle anomalie, ripresa controllata dopo un’interruzione e monitoraggio remoto; vanno valutati come funzioni di affidabilità, non come sostituti della supervisione e della manutenzione.
| Elemento | Influenza principale | Che cosa verificare nello studio |
|---|---|---|
| Volume utile | Dimensione massima del pezzo | Misure reali, zone escluse, ingombro della testa e possibilità di dividere il modello |
| Telaio e cinematica | Vibrazioni, velocità e geometria | Rigidità, ripetibilità, manutenzione e qualità ai parametri realmente usati |
| Estrusore e hotend | Regolarità del flusso e materiali | Temperature ammesse, percorso del filo, accesso per pulizia e ricambi |
| Ugello | Dettaglio, portata e durata | Diametri supportati, materiale dell’ugello e profili disponibili |
| Piano | Prima layer e deformazioni | Planarità, temperatura, superficie removibile e ricambi |
| Camera ed estrazione | Stabilità termica ed emissioni | Chiusura, filtrazione dichiarata, ricambio d’aria e collocazione nel locale |
L’FDM lavora bene quando occorrono volumi leggibili, iterazioni frequenti e un costo marginale contenuto. Un plastico di massa, una porzione di facciata, un nodo costruttivo ingrandito, una dima per il rilievo, un supporto per sensori o una custodia prototipale possono essere prodotti internamente senza attendere un fornitore. La macchina è particolarmente efficace nelle fasi in cui il modello deve aiutare a decidere: proporzioni, ombre, accessi, ingombri, sequenza di montaggio e interferenze diventano percepibili in modo diverso rispetto allo schermo.
La convenienza cresce se lo studio effettua molte revisioni brevi. Il primo modello può essere grossolano e rapido; una seconda versione concentra il dettaglio sulle parti modificate; il modello finale adotta una finitura più accurata. Il vantaggio non è soltanto il prezzo del filamento, ma il tempo eliminato tra domanda progettuale e oggetto disponibile sul tavolo.
Sono adatti all’FDM i plastici volumetrici, le maquette di studio, i campioni di giunto, gli attrezzi interni e i prototipi nei quali forma e montaggio sono più importanti di una superficie perfettamente liscia. Le linee di strato possono perfino migliorare la lettura di curve di livello o scansioni successive, purché siano coerenti con la scala.
Il processo è meno convincente per figurini minuscoli, ringhiere sottilissime, superfici trasparenti di qualità ottica, texture estremamente fini o parti finali che devono garantire proprietà certificate. La resistenza è direzionale: un gancio caricato attraverso le layer può rompersi diversamente dallo stesso pezzo stampato con un altro orientamento. Per oggetti esposti a calore, raggi UV, solventi o carichi permanenti non basta scegliere un nome di materiale; servono dati del produttore, progetto, prove e un margine coerente con l’uso.
Una macchina interna è sensata quando la domanda è ripetuta, i file cambiano spesso, la riservatezza è importante e qualcuno può governare preparazione, stampa e manutenzione. Un service resta preferibile per produzioni sporadiche, volumi eccezionali, tecnologie diverse dall’FDM o finiture non disponibili nello studio. Le due soluzioni possono convivere: prototipi e verifiche in casa, pezzo finale o lotto speciale all’esterno.
Prima dell’acquisto è utile registrare per alcune settimane i lavori potenziali: dimensione, data richiesta, numero di revisioni, tecnologia, ore stimate e costo del fornitore. Questo piccolo campione impedisce di dimensionare la scelta sull’entusiasmo per un solo progetto. Se quasi tutti i lavori richiedono dettaglio finissimo o arrivano due volte l’anno, una FDM interna rischia di restare inutilizzata.
La qualità si decide prima dello slicer. La copia di produzione deve contenere soltanto ciò che sarà visibile o funzionale alla scala scelta. Arredi interni invisibili, viti modellate, stratigrafie complete e oggetti duplicati appesantiscono la mesh senza migliorare il pezzo. Al contrario, parapetti, davanzali e setti possono scomparire se lo spessore risultante è inferiore alla linea realmente depositabile.
Lo STL descrive una superficie triangolata ma, per sua natura, non porta con sé un’unità affidabile: la stessa coordinata può essere interpretata come millimetro o pollice dal software successivo. Il formato 3MF definisce invece unità, mesh e metadati e può conservare più informazioni di produzione. Quando il software dello studio e lo slicer lo gestiscono correttamente, 3MF riduce le ambiguità; STL resta utile come formato universale, a condizione di dichiarare e verificare sempre l’unità.
L’esportazione della mesh deve trovare un equilibrio. Una triangolazione troppo grossolana trasforma curve e cilindri in facce evidenti; una tolleranza inutilmente fine genera file pesanti senza superare il limite fisico dell’ugello. Il valore va collegato alla scala e al dettaglio stampabile. Per un plastico 1:200, un errore di mesh molto più piccolo della linea estrusa non produce un guadagno osservabile.
Ogni oggetto destinato alla stampa dovrebbe rappresentare un volume chiuso, senza bordi aperti, superfici interne spurie o normali invertite. Due muri che si incrociano visivamente possono generare gusci separati o vuoti se non vengono uniti. Lo slicer moderno ripara alcuni difetti, ma affidargli una correzione automatica rende meno prevedibile il risultato. Il controllo a sezioni nello slicer è l’ultima verifica: se una parete non appare nel percorso, la stampante non la inventerà.
Lo spessore minimo non coincide con il diametro nominale dell’ugello. Conta la larghezza di estrusione prevista dal profilo e quante linee servono a costruire una parete stabile. Con ugello da 0,4 mm, una parete progettata per due linee può richiedere indicativamente circa 0,8-0,9 mm, ma il valore preciso va letto nell’anteprima dello slicer e provato sulla macchina. Dettagli isolati, torri sottili e sbalzi richiedono margini maggiori.
Per parti che devono accoppiarsi è necessario progettare un gioco. La compensazione dipende da macchina, orientamento, materiale, temperatura e geometria del contatto; non esiste una tolleranza unica valida per ogni stampante. Un provino con incastri crescenti, prodotto con il profilo definitivo, fornisce un dato molto più utile di una promessa generica di precisione.
| Problema nel file | Effetto nello slicer o nel pezzo | Controllo corretto |
|---|---|---|
| Unità non dichiarata | Modello 25,4 volte più grande o più piccolo | Preferire 3MF o annotare l’unità e misurare una quota nota |
| Mesh aperta o normali errate | Zone mancanti, riempimenti inattesi | Riparare nel software e verificare ogni layer in anteprima |
| Parete più sottile della linea | Elemento ignorato o discontinuo | Aumentare lo spessore o scegliere ugello e profilo coerenti |
| Troppi dettagli alla scala reale | File pesante e stampa fragile | Semplificare la copia di produzione in base alla scala |
| Corpi soltanto sovrapposti | Gusci separati o cavità | Unire i solidi o progettare consapevolmente l’assemblaggio |
| Nessun gioco fra parti | Incastri bloccati | Stampare un provino parametrico con il profilo definitivo |
L’orientamento cambia superficie, resistenza, tempo e quantità di supporto. Una facciata appoggiata sul retro può mostrare bene i rilievi frontali; la stessa facciata stampata in verticale può richiedere meno post-processo sul prospetto ma diventare più sensibile alle vibrazioni. Le superfici rivolte verso il piano tendono a ereditare la texture della piastra, mentre quelle superiori mostrano la chiusura delle layer.
Gli sbalzi oltre la capacità del profilo richiedono materiale di supporto o una diversa scomposizione. Ogni supporto costa tempo, filamento e pulizia e può lasciare segni sulla faccia di contatto. Prima di accettarlo conviene ruotare il pezzo, dividere il modello lungo un giunto nascosto, introdurre smussi o trasformare un ponte critico. La regola non è “evitare sempre i supporti”, ma collocarli dove la rimozione non compromette il risultato.
Un volume maggiore non elimina la necessità di modularizzare. Pezzi più piccoli riducono il rischio economico di una stampa lunga, permettono orientamenti diversi e facilitano la sostituzione della sola parte modificata. I giunti possono essere piani, maschio-femmina, con spine o con magneti; vanno dimensionati con il gioco misurato e collocati lungo cambi di quota, confini di lotto o linee architettoniche poco visibili.
La divisione deve considerare anche l’assemblaggio: sequenza, accesso alla colla, riferimenti, finitura e possibilità di trasporto. Un modello che entra nel piano ma non passa dalla porta o non può essere riparato non è un buon progetto di produzione.
Un profilo del produttore è il punto di partenza più sicuro. Modificare contemporaneamente temperatura, velocità, retrazione e flusso rende impossibile capire quale variabile abbia risolto o creato il difetto. Lo studio dovrebbe conservare pochi profili approvati, associati a macchina, ugello, filamento e tipo di lavoro, e duplicarli solo quando una prova documentata dimostra un vantaggio.
L’altezza della layer governa soprattutto risoluzione verticale e tempo. Layer sottili descrivono meglio superfici inclinate e piccoli gradini, ma moltiplicano i passaggi; layer alte accorciano la produzione e possono essere adatte ai modelli di massa. Con ugello da 0,4 mm, 0,20 mm è spesso un profilo equilibrato, mentre 0,10-0,12 mm privilegia il dettaglio e 0,28-0,30 mm la rapidità. Sono esempi da validare, non valori prescrittivi: lo slicer e il costruttore fissano il campo ammesso.
Il layer variabile consente di usare sezioni più fini sulle coperture curve e più alte sulle pareti verticali, riducendo il tempo senza uniformare tutto al parametro più lento. L’anteprima deve mostrare transizioni regolari e non creare zone deboli o cambi visivi indesiderati.
I perimetri formano la pelle e contribuiscono in modo decisivo alla rigidezza. Aumentare l’infill non sostituisce pareti adeguate: per molti pezzi è più efficace aggiungere una linea esterna o aumentare lo spessore superiore e inferiore. Nel plastico, un riempimento moderato serve soprattutto a sostenere i piani di chiusura; un volume semplice può essere quasi cavo, mentre un componente caricato richiede una progettazione diversa.
Il numero di layer solide va tradotto in millimetri. Quattro layer superiori da 0,10 mm producono soltanto 0,4 mm, mentre quattro da 0,25 mm raggiungono 1 mm. Ragionare sullo spessore fisico evita superfici bucate quando cambia il profilo.
La temperatura troppo bassa può produrre sottoestrusione e scarsa adesione fra layer; troppo alta può favorire colature, fili e dettagli molli. La velocità massima dichiarata non coincide con quella sostenibile per ogni tratto: il limite può essere la portata volumetrica dell’hotend, l’accelerazione della meccanica o il tempo minimo necessario a raffreddare una piccola sezione.
La portata volumetrica può essere letta in modo semplificato come Q = w × h × v, dove w è la larghezza della linea, h l’altezza della layer e v la velocità lineare. Con linea da 0,45 mm, layer da 0,20 mm e 100 mm/s, Q vale 9 mm³/s. Se l’hotend e il materiale non fondono stabilmente quella portata, aumentare la velocità nel profilo non riduce davvero i tempi: genera estrusione insufficiente.
La ventola solidifica ponti e piccoli dettagli, ma un raffreddamento eccessivo può ridurre l’unione tra layer o aumentare deformazioni con alcuni materiali. Si parte dal profilo del filamento e si modifica solo dopo una prova ripetibile.
Il brim aggiunge linee attorno al bordo e aumenta l’area di adesione senza creare un piano completo sotto il pezzo. Il raft costruisce invece una base separata, consuma più materiale e altera la superficie inferiore; è una soluzione specifica, non un’impostazione da lasciare sempre attiva. I supporti “solo dal piano” sono più facili da rimuovere, mentre quelli generati ovunque raggiungono cavità interne ma possono restare intrappolati.
| Parametro | Se aumenta | Rischio o verifica |
|---|---|---|
| Altezza layer | Tempo minore, gradini più visibili | Restare nel campo ammesso da ugello e profilo |
| Numero di perimetri | Pareti più spesse e rigide | Più tempo e materiale; controllare gli spazi sottili |
| Infill | Supporto interno e massa | Non usarlo al posto di una pelle ben progettata |
| Velocità | Produzione teoricamente più rapida | Portata hotend, vibrazioni e raffreddamento possono diventare il limite |
| Temperatura ugello | Flusso e adesione fra layer | Stringing, dettagli molli o degradazione se eccessiva |
| Ventola | Ponti e piccoli dettagli più netti | Adesione tra layer e deformazioni dipendono dal materiale |
| Supporti | Geometrie stampabili | Tempo, scarti, segni e accessibilità alla rimozione |
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisSi consideri un plastico volumetrico di 180 × 140 × 48 mm in scala 1:200, già semplificato e diviso in due moduli. Con ugello da 0,4 mm, layer da 0,20 mm, tre perimetri e infill del 12%, lo slicer stima 142 g di PLA e 9 ore complessive. Questi numeri non si trasferiscono ad altre geometrie: servono per mostrare il metodo.
Il costo diretto del materiale si calcola con Cmat = m / 1000 × P, dove m è la massa in grammi e P il prezzo al chilogrammo. Con 142 g e 25 €/kg, il solo filamento vale 3,55 euro. Non è però il costo del lavoro: vanno aggiunti preparazione, controllo, quota macchina, energia, scarto, rimozione supporti, assemblaggio e finitura. Lo slicer offre una previsione utile per confrontare due orientamenti, ma il primo lotto deve essere misurato e registrato.
Se la stessa base viene ristampata dopo ogni variante, può convenire separare le parti invarianti dagli edifici modificabili. Se invece il tempo dipende soprattutto da una superficie curva, un layer variabile può ridurlo senza rendere grezzo l’intero plastico. La stima diventa una decisione progettuale, non un conto fatto a stampa terminata.
La prima layer è il riferimento di tutto il pezzo. Se l’ugello è troppo alto, le linee restano tonde, separate e aderiscono poco; se è troppo basso, il materiale viene schiacciato, la superficie si increspa e il flusso può ostacolarsi. Il livellamento automatico misura il piano, ma occorre comunque controllare superficie pulita, piastra corretta, offset e temperatura.
La barchetta dimostrativa può rivelare problemi generali, ma non qualifica un uso professionale. Lo studio dovrebbe costruire un file campione con pareti alle scale abituali, fori, piccoli testi in rilievo, incastri, ponte, sbalzo e superfici inclinate. Le quote vengono misurate con uno strumento adeguato e confrontate fra assi; il risultato accettabile dipende dalla funzione, non dalla ricerca di uno zero irrealistico.
Per un plastico contano leggibilità delle aperture, verticalità e uniformità delle superfici. Per una dima contano invece diametro, distanza fra fori e stabilità. Lo stesso profilo non deve essere dichiarato “preciso” in astratto: deve superare il requisito del pezzo.
Dopo montaggio, trasporto, sostituzione dell’ugello o manutenzione importante si ristampa il provino di riferimento. Si registra macchina, firmware, ugello, lotto del materiale, profilo, data e misure. Se compare un difetto, si torna alla baseline e si cambia un solo parametro. Questo metodo evita profili pieni di correzioni accumulate che funzionano soltanto con una bobina e nessuno sa più spiegare.
Molti difetti hanno cause simili. Un bordo sollevato può dipendere da piano sporco, temperatura, corrente d’aria, geometria o materiale; una parete vuota può nascere da filamento umido, ugello parzialmente ostruito o portata richiesta eccessiva. Cambiare a caso la retrazione perché si vede una superficie imperfetta spesso sposta il problema senza risolverlo.
Il distacco iniziale si affronta partendo da pulizia, prima layer e superficie adatta. Il warping è invece la deformazione dovuta al ritiro non uniforme: grandi basi, spigoli e gradienti termici lo amplificano. Un brim, angoli smussati, orientamento diverso o camera controllata possono aiutare, ma la soluzione deve essere compatibile con il materiale.
L’elephant foot è l’allargamento delle prime layer. Può derivare da eccessivo schiacciamento o calore; modifica incastri e quote alla base. Una compensazione nello slicer o un piccolo smusso progettato può contenerlo, dopo aver corretto la prima layer.
Fili tra zone separate possono aumentare con temperatura, materiale umido, retrazione inadeguata o lunghi spostamenti. La sottoestrusione produce linee discontinue e pareti deboli: si controllano bobina, trascinamento, diametro, percorso, temperatura, ugello e portata volumetrica. Un rumore di scatto dell’estrusore indica che il sistema non riesce a spingere come richiesto; alzare soltanto la forza può danneggiare il filamento.
Uno spostamento netto fra layer orienta verso perdita di passi, collisione, cinghia, puleggia o accelerazione eccessiva. Il ringing appare come onde dopo spigoli e cambi di direzione; dipende dalla dinamica del sistema e può ridursi con parametri coerenti, telaio stabile e compensazioni ben calibrate. Una diagonale diversa dall’altra o un asse inclinato richiede invece un controllo meccanico: lo slicer non raddrizza una macchina fuori geometria.
| Sintomo | Prime cause da verificare | Controllo utile |
|---|---|---|
| Prima layer separata | Offset alto, sporco, piastra o temperatura | Pattern ampio e uniforme sui diversi punti del piano |
| Angoli sollevati | Ritiro, corrente d’aria, base e materiale | Confronto con brim, orientamento e ambiente stabile |
| Fili tra elementi | Umidità, temperatura, retrazione e percorsi | Provino controllato, non variazioni simultanee |
| Pareti discontinue | Ugello, trascinamento, portata e filamento | Controllo estrusione a bassa portata e ispezione del percorso |
| Layer spostata | Cinghie, pulegge, collisione, accelerazioni | Verifica meccanica e ripetizione del tratto critico |
| Onde dopo gli spigoli | Vibrazioni e dinamica | Provino ringing con profilo e macchina documentati |
| Parte fragile lungo Z | Orientamento, temperatura e unione fra layer | Ruotare il carico o riprogettare sezione e processo |
Per modelli interni e prototipi visivi il PLA è spesso il punto di partenza: si stampa a temperature relativamente contenute, deforma poco e offre una buona resa dei dettagli. PETG è più tenace e tollera meglio alcuni usi, ma può creare più fili e aderire molto alla piastra. ABS e ASA richiedono maggiore controllo termico ed emissioni; ASA è considerato quando serve una migliore resistenza all’esterno. TPU è flessibile e richiede un percorso di estrusione adatto. Queste indicazioni orientano l’avvio, ma la selezione completa deve partire da proprietà dichiarate, uso e scheda di sicurezza.
Colori e additivi cambiano il comportamento anche all’interno della stessa famiglia. Il profilo deve riferirsi al prodotto reale, non soltanto alla sigla. Per uno studio è più efficiente qualificare due o tre materiali e colori ricorrenti che accumulare bobine diverse, tutte da ritarare e conservare.
Molti filamenti assorbono umidità. Scoppiettii all’ugello, fili, superficie opaca irregolare e scarsa adesione possono comparire quando il materiale è bagnato. Una scatola con essiccante rallenta l’assorbimento ma non asciuga automaticamente una bobina già umida; temperatura e durata dell’essiccazione dipendono dal polimero e dalle indicazioni del produttore.
Ogni bobina utile alla produzione dovrebbe avere materiale, marca, colore, lotto, data di apertura e profilo associato. Le rimanenze si pesano o si stimano prima di una stampa lunga. Un sensore di fine filamento evita alcuni scarti, ma un cambio a metà facciata può lasciare una linea visibile.
Una stampante FDM non è una normale stampante da scrivania. Contiene superfici calde, parti in movimento, alimentazione elettrica e un processo che riscalda polimeri. Le ricerche sugli ambienti non industriali indicano emissioni di particelle ultrafini e composti volatili variabili con macchina, materiale e condizioni. Una scocca chiusa migliora il contenimento e la stabilità termica, ma non dimostra da sola che l’aria sia adeguatamente trattata.
La macchina va collocata in uno spazio stabile, lontano dalle postazioni occupate continuativamente e dai percorsi di passaggio, con ricambio o estrazione progettati in base alla valutazione del rischio. Filtri HEPA trattengono particelle ma non tutti i gas; per questi servono media idonei e manutenzione documentata. Le istruzioni del costruttore e le schede di sicurezza dei filamenti restano il riferimento minimo.
Il piano deve essere non combustibile e libero da carta, solventi e scarti. Cavi, connettori, alimentatore e prese non vanno modificati o caricati oltre le indicazioni. La rilevazione fumo, l’accessibilità dell’interruttore e la procedura per un’anomalia sono parte dell’organizzazione. Webcam e notifiche aiutano a osservare una stampa, ma non sostituiscono le protezioni della macchina né autorizzano a ignorare le prescrizioni sull’uso non sorvegliato.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
In un luogo di lavoro l’impiego rientra nella valutazione aziendale delle attrezzature e delle esposizioni. Devono essere considerati uso ordinario, caricamento, rimozione pezzo, taglio dei supporti, pulizia, manutenzione e guasti. Pinze, raschietti e lame introducono rischi distinti; occhiali e guanti vanno scelti in funzione dell’operazione, senza usarli per compensare l’assenza di protezioni collettive.
Il volume dichiarato è facile da confrontare, ma spesso non è il primo vincolo. Per uno studio contano ripetibilità, profili stabili, gestione dei file, rumorosità, assistenza e tempo richiesto all’operatore. Una macchina molto rapida che obbliga a correggere ogni stampa può costare più di una soluzione nominalmente lenta ma prevedibile.
Prima di scegliere, si prepara un file rappresentativo: una facciata con aperture, una copertura inclinata, una curva, un incastro e una base alle dimensioni abituali. Si chiede una stampa con profilo dichiarato, registrando durata, materiale, finitura, quote, supporti e tempo di pulizia. Il confronto deve usare lo stesso file e requisiti identici; i modelli dimostrativi dei produttori sono ottimizzati e non descrivono il lavoro quotidiano.
È importante verificare come la macchina trasferisce e archivia i file. Connessione di rete, cloud e telecamera possono essere comodi, ma progetti riservati richiedono ruoli, aggiornamenti, password, conservazione e una modalità operativa coerente con le politiche informatiche dello studio. La trasformazione digitale in Edilizia 4.0 funziona quando dati e responsabilità restano governati, non quando ogni apparecchio crea un flusso separato.
Ugelli, piastre, cinghie, ventole e componenti di estrusione sono materiali di esercizio. Prima dell’acquisto si controllano disponibilità, tempi, documentazione, garanzia, canale di assistenza e possibilità di ripristinare una configurazione. Un fermo durante la consegna di un plastico può valere più della differenza di prezzo iniziale.
Va valutato anche il carico umano: chi prepara i file, approva i profili, avvia la stampa, rimuove il pezzo e registra l’esito? Se queste attività vengono distribuite senza responsabilità, gli errori si ripetono e nessuno mantiene la macchina. Una persona referente non deve eseguire tutto, ma definire standard e diagnosi.
La decisione non si riduce a “filamento economico”. L’investimento è giustificato se la stampa riduce tempi di attesa, rende possibili più verifiche e sostituisce costi esterni ricorrenti. Al contrario, se ogni modello richiede molte ore di correzione e finitura, il risparmio sul materiale è irrilevante.
Una verifica economica semplice può confrontare il costo annuale esterno evitabile con i costi interni completi. La macchina conviene quando il risparmio e il valore delle iterazioni superano acquisto, manutenzione, tempo dell’operatore, energia, materiale e scarti entro l’orizzonte scelto. I progetti che non possono aspettare devono includere anche il costo di una seconda macchina o del service di backup.
Ogni lavoro dovrebbe conservare modello sorgente, file di produzione, esportazione, progetto dello slicer, G-code quando opportuno, versione del profilo, materiale e fotografie del risultato. Il nome del file deve distinguere revisione progettuale e revisione di stampa. Se cambia soltanto il profilo, non si deve perdere il legame con il modello approvato.
Una checklist di avvio controlla piastra, ugello, bobina sufficiente, anteprima layer, supporti, temperature e destinazione del file. A fine lavoro si registrano durata reale, massa, difetti, interventi e riutilizzabilità del profilo. Questo storico trasforma prove isolate in conoscenza dello studio.
La frequenza dipende dalla macchina e dalle ore di utilizzo. Pulizia del piano, ispezione dell’ugello, percorso del filamento, serraggi previsti, cinghie, guide e ventole seguono il manuale. Non si lubrificano componenti indiscriminatamente: prodotto e intervallo devono essere compatibili. Una variazione di rumore, attrito, temperatura o qualità è un segnale da registrare prima che generi un fermo.
Con una baseline, un responsabile e poche configurazioni validate, l’FDM può servire lo studio con risultati prevedibili. Senza questo sistema, anche una macchina eccellente produce profili duplicati, bobine umide e ristampe urgenti. La convenienza nasce dal processo completo: file corretto, parametri leggibili, ambiente sicuro e controllo finale coerente con la funzione del pezzo.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
Nell’uso corrente descrivono entrambe la deposizione di un filamento termoplastico fuso lungo traiettorie sovrapposte. FFF è la denominazione generica molto diffusa; per scegliere una macchina contano architettura, materiali, profili e prestazioni reali più della sigla.
Sì, soprattutto per volumi, contesto, curve di livello e modelli di studio. Alla scala scelta occorre aumentare o semplificare gli elementi sotto il limite stampabile e dividere il plastico in moduli quando migliora orientamento, rischio e aggiornabilità.
È un compromesso versatile, ma non universale. Un ugello più piccolo favorisce linee fini e aumenta i tempi; uno più grande accelera grandi volumi e deposita pareti più robuste. La scelta deve seguire il dettaglio minimo del file e i profili supportati.
Con un ugello da 0,4 mm, un profilo validato intorno a 0,20 mm è spesso un punto di partenza equilibrato. Layer più sottili migliorano soprattutto le superfici inclinate ma richiedono più tempo; il campo ammesso dipende da macchina, ugello e profilo.
3MF può conservare unità e metadati e riduce alcune ambiguità. STL è molto compatibile ma descrive una mesh priva di unità intrinseca. In entrambi i casi si controllano scala, quota nota, chiusura della mesh e anteprima delle layer.
Il modello BIM deve essere preparato: si crea una copia di produzione, si eliminano dettagli inutili, si uniscono i volumi e si adeguano gli spessori alla scala. L’esportazione viene poi verificata e processata dallo slicer.
No. La chiusura può contenere emissioni e stabilizzare la temperatura, ma occorre valutare ricambio d’aria, eventuale estrazione, tipo e manutenzione dei filtri, materiali e collocazione. La valutazione deve considerare il lavoro reale nello spazio occupato.
Anche la stampa con filamenti può generare particelle ultrafini e composti volatili. Quantità e composizione variano. Si seguono scheda di sicurezza, istruzioni, ventilazione e gerarchia dei controlli; “odore ridotto” non equivale ad assenza di emissioni.
La stima più utile viene dallo slicer con macchina, profilo e geometria reali. Layer, larghezza, perimetri, infill, supporti, accelerazioni e portata volumetrica incidono insieme. Il tempo reale va poi confrontato e registrato sui primi lavori.
Non da sola. Perimetri, spessori superiore e inferiore, materiale, orientamento e adesione fra layer sono spesso decisivi. L’infill sostiene le superfici e contribuisce ad alcune sollecitazioni, ma aumentarlo indiscriminatamente può soltanto consumare tempo e materiale.
Si devono rispettare le istruzioni del costruttore e la valutazione del rischio. Monitoraggio remoto e sensori aiutano ma non sostituiscono protezioni, manutenzione, ambiente idoneo, rilevazione e una procedura di intervento. L’organizzazione va definita prima di avviare lavori notturni.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.