Spray per saldatura Perfect
Spray per saldatura Perfect è una soluzione Würth per saldatura e preparazione...

Guida alla saldatrice TIG: scelta tra DC e AC/DC, corrente, tungsteno, argon, bacchetta, materiali saldabili, regolazioni, sicurezza e costi.
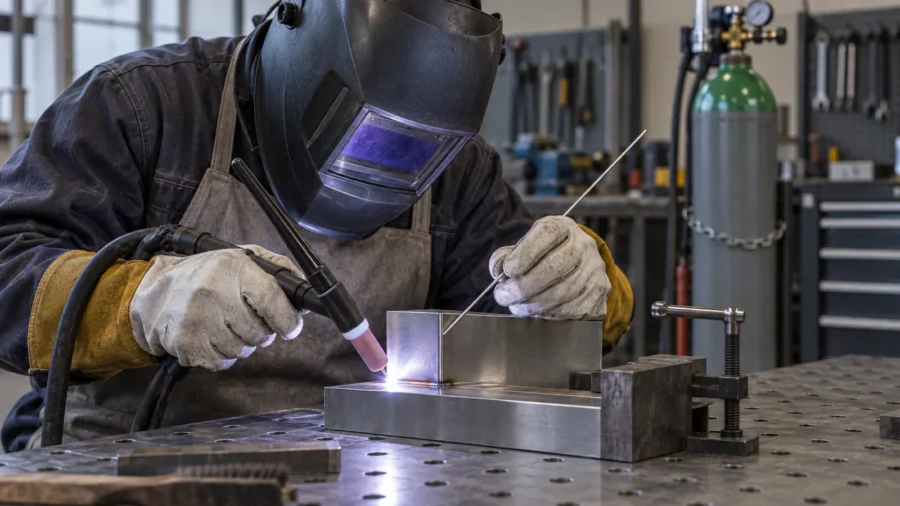
Una saldatrice TIG permette di costruire un cordone preciso controllando separatamente arco, bagno di fusione e materiale d’apporto. Questa libertà è anche la sua difficoltà: la macchina non compensa automaticamente una superficie contaminata, un elettrodo scelto male, una protezione gassosa disturbata o una regolazione incompatibile con lega e spessore. Due generatori entrambi dichiarati da 200 A possono inoltre differire per corrente minima stabile, ciclo di lavoro, qualità dell’innesco, funzioni AC, comando remoto e dotazione della torcia.
La scelta corretta parte dai materiali da saldare e prosegue con alimentazione disponibile, corrente continua o alternata, diametro del tungsteno, gas, bacchetta, preparazione del giunto e durata reale del lavoro. Questa guida spiega come leggere le funzioni di una TIG, impostare parametri iniziali ragionevoli e riconoscere gli errori, ma non sostituisce una procedura di saldatura qualificata, il manuale del generatore o la valutazione dei rischi.
Sommario
TIG significa Tungsten Inert Gas; nella terminologia internazionale il processo è anche indicato come GTAW, Gas Tungsten Arc Welding. L’arco scocca tra un elettrodo di tungsteno non consumabile e il pezzo. Un gas inerte, normalmente argon, esce dalla torcia e protegge elettrodo, arco e bagno dall’aria. Se serve materiale d’apporto, l’operatore introduce con l’altra mano una bacchetta separata.
Il tungsteno non deve diventare parte del cordone. Se tocca il bagno o la bacchetta, la punta si contamina e l’arco può diventare instabile: si interrompe il lavoro, si rimuove la zona contaminata e si riaffila correttamente. Su lamiere sottili o giunti ben accostati è possibile una saldatura autogena senza bacchetta, ma soltanto quando geometria, lega e requisiti del componente lo permettono.
Nel MIG/MAG il filo continuo è insieme elettrodo e materiale d’apporto, quindi la deposizione è più rapida e semplice da automatizzare. Nell’MMA l’elettrodo rivestito genera protezione e scoria, tollera meglio vento e superfici meno perfette ed è pratico in cantiere. Il TIG è più lento e richiede maggiore coordinazione, ma offre un arco concentrato, assenza di scoria, pochissimi spruzzi e ottimo controllo su radici, piccoli spessori e materiali reattivi.
Il processo migliore dipende dal lavoro. Per lunghi cordoni su carpenteria pesante la produttività può favorire filo o elettrodo; per tubi inox, particolari a vista, alluminio sottile e riparazioni di precisione il TIG può giustificare tempo e preparazione maggiori.
Una macchina DC eroga corrente continua e copre acciai al carbonio, inox, leghe di nichel, titanio e molti lavori su rame. Nella configurazione usuale si lavora in DCEN, cioè elettrodo negativo: gran parte del calore si sviluppa sul pezzo, mentre il tungsteno mantiene capacità di corrente e punta stabile.
Per alluminio e magnesio si sceglie normalmente una AC/DC. La corrente alternata combina una fase a elettrodo negativo, utile alla penetrazione, e una fase a elettrodo positivo che contribuisce a rompere lo strato di ossido. Una TIG soltanto DC non acquisisce questa funzione attraverso una torcia diversa o un comando nel menu.
| Configurazione | Materiali tipici | Vantaggio | Limite |
|---|---|---|---|
| TIG DC con Lift | Acciaio, inox, rame e leghe compatibili | Costo contenuto e innesco senza strisciare | Il contatto iniziale può contaminare più facilmente del vero HF |
| TIG DC con HF | Acciaio, inox, titanio, nichel | Innesco senza contatto e migliore precisione | L’alta frequenza richiede compatibilità con l’ambiente elettronico |
| TIG AC/DC | Tutti i precedenti più alluminio e magnesio | Bilanciamento e frequenza AC regolabili | Prezzo, peso e complessità maggiori |
| Multiprocesso con funzione TIG | Dipende dal generatore | Un solo apparecchio per più processi | “TIG ready” può significare solo Lift DC senza gas gestito o pedale |
Il bilanciamento regola il rapporto tra le porzioni dell’onda. Più tempo in elettrodo negativo concentra calore nel pezzo e riduce il carico sul tungsteno; aumentare la componente di pulizia può aiutare su ossido tenace ma allarga l’azione superficiale e scalda maggiormente l’elettrodo. Non esiste una percentuale valida per tutte le macchine, perché alcuni display indicano EN e altri la quota opposta.
Una frequenza AC più alta tende a restringere e stabilizzare l’arco, utile su giunti stretti; una più bassa crea un bagno più ampio. Sono regolazioni di affinamento: non correggono alluminio sporco, ossido non rimosso, gas inadeguato o tungsteno sovraccarico.
I 200 A stampati sul frontale descrivono soltanto un limite. Per lamiera sottile conta una corrente minima realmente stabile, spesso 5–10 A sui generatori adatti; per lavori lunghi conta il ciclo di lavoro. Un dato di 200 A al 35% significa, nelle condizioni e nel periodo di riferimento della norma applicata, che la macchina non può erogare quella corrente in continuo. A 160 A potrebbe dichiarare il 60% e a 130 A il 100%.
La temperatura di prova è importante: un dato a 40 °C è più severo di uno ottenuto in condizioni non specificate. Torcia, cavi, connettori e raffreddamento devono sostenere la stessa corrente. Una torcia piccola raffreddata ad aria può diventare il limite prima del generatore; per lavori prolungati ad alta intensità può servire una torcia ad acqua con gruppo dedicato.
Una TIG da 200 A non assorbe semplicemente 200 A dalla presa, ma può comunque richiedere una corrente d’ingresso incompatibile con un circuito domestico ordinario alla massima uscita. Si leggono tensione, corrente massima I1max, corrente efficace I1eff, potenza, fusibile consigliato e sezione del cavo nel manuale. Prolunghe lunghe o sottodimensionate causano cadute di tensione e surriscaldamento.
Il morsetto di ritorno chiude il circuito di saldatura e va collegato su metallo pulito vicino al giunto. Non è una “messa a terra” di protezione e non sostituisce il conduttore di protezione dell’impianto. Spina, presa, differenziale, cavi e involucro vanno mantenuti integri; per i controlli dell’alimentazione è utile la guida alla manutenzione dell’impianto elettrico.
Per acciaio e inox in DCEN si usa spesso come punto di partenza una corrente massima nell’ordine di 35–40 A per millimetro di spessore su giunti semplici. Non è una formula di progetto: tipo di giunto, posizione, dispersione termica, velocità, preparazione, bacchetta e pulsazione spostano il valore. Su inox sottile si può partire più bassi; su alluminio, che conduce molto calore e lavora in AC, può servire una corrente massima superiore.
| Spessore | Acciaio/inox DC: intervallo iniziale | Tungsteno frequente | Bacchetta frequente |
|---|---|---|---|
| 0,8–1,0 mm | 25–45 A | 1,0 o 1,6 mm | 1,0 mm oppure autogena se ammessa |
| 1,5 mm | 45–70 A | 1,6 mm | 1,0–1,6 mm |
| 2,0 mm | 60–90 A | 1,6 mm | 1,6 mm |
| 3,0 mm | 90–130 A | 1,6 o 2,4 mm | 1,6–2,4 mm |
| 5,0 mm | 140–200 A con preparazione adeguata | 2,4 o 3,2 mm | 2,4–3,2 mm |
La tabella serve soltanto alla prova su campione. La corrente sul pannello è spesso il limite massimo, mentre un pedale o comando torcia permette di modularla durante la saldatura. Se il bagno nasce con ritardo, non si compensa sempre aumentando molto gli ampere: arco troppo lungo, massa mal collegata e pezzo sporco dissipano controllo.
La ISO 6848 classifica gli elettrodi non consumabili per saldatura in gas inerte. Il codice e la banda colorata identificano la composizione, non il diametro. Tra le famiglie comuni si incontrano tungsteno puro WP verde, ceriato WC20 grigio, lantanato WL15 oro e WL20 blu. I tungsteni toriati WT, diffusi nelle attrezzature più vecchie, contengono torio radioattivo e richiedono gestione specifica della polvere di molatura; per nuovi acquisti sono disponibili alternative non toriate.
Il lantanato è una scelta versatile su inverter DC e AC; il ceriato lavora bene soprattutto a correnti basse e medie. Il tungsteno puro era tradizionale sull’alluminio con vecchi trasformatori sinusoidali, ma non è automaticamente la soluzione migliore per un moderno inverter. Si segue la tabella del costruttore perché forma d’onda e innesco influenzano il comportamento.
Un elettrodo troppo piccolo si surriscalda, deforma la punta e rende instabile l’arco; uno troppo grande a bassa corrente può innescare male e produrre un arco poco concentrato. In lavorazioni comuni, 1,6 mm copre lamiere sottili e correnti medio-basse, 2,4 mm è il diametro più versatile fino a circa 180–220 A secondo composizione e polarità, 3,2 mm serve per intensità maggiori. I limiti esatti si leggono nel manuale della macchina e nella scheda dell’elettrodo.
Per il DC si prepara una punta conica, spesso lunga circa due o due volte e mezzo il diametro, lasciando un piccolo piano all’estremità quando richiesto. La molatura avviene nel senso longitudinale, non ad anelli: i graffi trasversali favoriscono un arco erratico. La mola deve essere dedicata al tungsteno per evitare inclusioni di acciaio o altri metalli.
Sugli inverter AC moderni si usa spesso una punta affilata e leggermente troncata che si arrotonda in servizio. Formare intenzionalmente una grossa sfera come sulle vecchie macchine può produrre un arco largo e sovraccaricare l’elettrodo. La punta contaminata si tronca oltre la zona interessata e si riaffila con aspirazione adeguata.
L’innesco ad alta frequenza HF avvia l’arco senza toccare il pezzo: limita la contaminazione e facilita lavori precisi. L’HF può però interferire con controlli elettronici, sensori o apparecchiature vicine; il manuale definisce collegamenti, schermatura e distanze. Non si salda su un veicolo o un impianto elettronico senza la procedura prevista dal fabbricante.
Nel Lift TIG si appoggia delicatamente il tungsteno, si preme il comando e si solleva: la macchina rileva il distacco e porta la corrente al valore impostato. È migliore dello strisciamento, ma il contatto resta possibile. Un generatore MMA pubblicizzato come “TIG” può offrire soltanto torcia a valvola e innesco Lift, senza elettrovalvola, pregas, postgas, rampa o pedale.
L’argon puro è la scelta di partenza per la maggior parte dei lavori TIG: facilita l’innesco e protegge acciaio, inox, alluminio, titanio e molte leghe. Miscele argon-elio o elio possono aumentare energia dell’arco, penetrazione e velocità su materiali molto conduttivi o spessori elevati, ma richiedono portate e regolazioni diverse e costano di più. Anidride carbonica e miscele MAG ossidanti non sono sostituti dell’argon nel TIG.
In officina riparata, con tazza adeguata, un punto di partenza comune è circa 6–10 l/min; tazze grandi, gas lens o geometrie particolari possono richiedere altro. Aumentare troppo la portata non migliora sempre la copertura: il getto può diventare turbolento e aspirare aria. Correnti d’aria, aspirazione posizionata male, tubo lesionato, raccordi che perdono e tazza sporca generano porosità anche con il flussometro apparentemente corretto.
Il pregas allontana l’aria prima dell’innesco. Il postgas protegge bagno e tungsteno mentre si raffreddano: se la punta diventa blu o grigia subito dopo lo spegnimento, tempo o portata possono essere insufficienti. Dieci secondi sono un valore frequente a correnti medio-alte, non una regola; diametro, amperaggio e torcia determinano l’attesa.
Il gas lens usa una rete diffusore per rendere il flusso più uniforme e permette una maggiore sporgenza del tungsteno in alcuni giunti. Non autorizza però a saldare nel vento. All’aperto il TIG è vulnerabile: si crea uno schermo che non intrappoli i fumi e si verifica la copertura con una prova.
La bacchetta deve essere compatibile con lega base, servizio, resistenza, corrosione, temperatura e finitura. Per acciaio al carbonio si incontrano consumabili come ER70S-2; per inox 304 è comune ER308L, mentre per 316 si valuta ER316L; sull’alluminio sono diffuse ER4043 ed ER5356, con proprietà e limiti differenti. Sono esempi, non equivalenze automatiche: la composizione reale del pezzo e la procedura governano la scelta.
Una bacchetta troppo grande raffredda il piccolo bagno e costringe ad aumentare il calore; una troppo sottile richiede molte aggiunte e può ossidarsi più facilmente. Per lamiera da 1–2 mm si usano spesso diametri da 1,0 o 1,6 mm; aumentando spessore e bagno si passa a 2,0–2,4 mm. La superficie del consumabile deve rimanere pulita e asciutta: si conserva separata, identificata e senza toccarne con le mani nude la parte che entrerà nel bagno.
| Materiale | Corrente tipica | Protezione e preparazione | Difficoltà principale |
|---|---|---|---|
| Acciaio al carbonio | DCEN | Argon, superficie a metallo pulito | Calamina, ruggine e geometria del giunto |
| Acciaio inox | DCEN, spesso pulsato su sottile | Argon e spurgo al rovescio quando richiesto | Ossidazione della radice e apporto termico |
| Alluminio | AC | Argon, sgrassaggio e rimozione ossido con utensili dedicati | Ossido refrattario, alta conducibilità e contaminazione |
| Magnesio | AC secondo lega e procedura | Protezione inerte e pulizia rigorosa | Infiammabilità di trucioli/polveri e identificazione della lega |
| Rame | DCEN | Argon o miscela con elio; possibile preriscaldo controllato | Dissipazione molto rapida del calore |
| Titanio | DCEN | Argon molto puro, protezione di radice e coda del cordone | Reattività a caldo: il colore segnala contaminazione |
| Nichel e leghe | DCEN | Gas e apporto compatibili con la lega | Cracking, pulizia e procedura specifica |
| Ghisa | Procedura specialistica | Apporto, preriscaldo e raffreddamento definiti | Carbonio, cricche e natura incerta del getto |
Su tubi e giunti a piena penetrazione, l’aria sul retro ossida la radice e produce la superficie granulosa detta sugaring. Uno spurgo con argon protegge il lato opposto finché la temperatura è critica. Volume, tenuta, sfogo e tempo di lavaggio si progettano: immettere molto gas in una cavità completamente chiusa crea pressione e può spingere il bagno.
La colorazione termica del cordone aiuta a leggere la protezione, ma l’accettabilità dipende dal servizio. Per componenti destinati ad ambienti corrosivi possono essere richieste pulizia, decapaggio e passivazione. La guida alla ringhiera del balcone mostra perché saldature, drenaggio e protezione anticorrosiva devono essere valutati insieme nei manufatti esposti.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisL’ossido di alluminio fonde a temperatura molto più alta del metallo sottostante. Si sgrassa prima con prodotto compatibile e poi si rimuove l’ossido con spazzola inox dedicata esclusivamente all’alluminio, evitando di reintrodurre contaminanti. Pulire un pezzo caldo con solventi clorurati o sconosciuti è pericoloso: i rivestimenti devono essere identificati e rimossi con procedura sicura.
Il bagno di alluminio non cambia colore come l’acciaio e può collassare rapidamente. Pedale, puntatura fitta, dissipatori e sequenza riducono deformazione e sfondamento. Lega, stato metallurgico e apporto determinano resistenza e possibilità di trattamento successivo.
Lo zinco, la vernice e i contaminanti devono essere rimossi in un’area sufficiente attorno al giunto; i fumi restano da aspirare alla fonte. Non si salda un contenitore, tubo o serbatoio di provenienza ignota soltanto perché appare vuoto: residui infiammabili o tossici possono provocare incendio, esplosione o esposizione grave. Identificazione, bonifica, permesso di lavoro e misure per spazi confinati precedono l’arco.
Il TIG richiede bordi puliti, accostamento ripetibile e punti che non contaminino il cordone. Si rimuovono ossidi, calamina, oli, vernici e umidità con utensili dedicati alla lega. La preparazione a I, V o altra geometria dipende da spessore e penetrazione richiesta; una luce eccessiva su lamiera sottile aumenta il rischio di sfondamento, una radice chiusa su grosso spessore può impedire la fusione completa.
I punti vanno distribuiti per mantenere la geometria e rifusi correttamente. Prima della saldatura si controllano squadra, diagonali e ritiro previsto. Nei manufatti di sicurezza la qualità non si giudica dalla sola regolarità estetica: dimensioni, gola, penetrazione, continuità e difetti devono corrispondere al progetto.
In 2T l’arco resta attivo tenendo premuto il pulsante; in 4T una sequenza di pressioni permette di saldare senza tenerlo continuamente azionato, utile sui cordoni lunghi. La logica esatta varia tra generatori. Il pedale modula la corrente fra minimo e limite impostato, particolarmente utile su alluminio e piccoli pezzi che accumulano calore; non sostituisce una corrente massima prudente.
Il pulsato alterna corrente di picco e di base. A bassa frequenza aiuta a scandire avanzamento e apporto; ad alta frequenza può concentrare l’arco e ridurre la permanenza termica. Bisogna impostare picco, base, frequenza e duty del picco: copiare soltanto “2 Hz” da un video non definisce la stessa onda. Il pulsato non garantisce automaticamente meno calore totale; se si aumenta troppo il picco o si rallenta, la deformazione resta.
La torcia si inclina poco nella direzione di avanzamento, mantenendo arco corto e tazza vicina senza toccare il pezzo. Allungare l’arco aumenta tensione e larghezza del calore, espone il bagno all’aria e rende il cordone meno controllabile. La bacchetta entra sul bordo anteriore del bagno, dentro la protezione gassosa, e non deve urtare il tungsteno.
Mani e avambracci hanno bisogno di appoggio stabile e libertà di scorrimento. Si esegue prima un movimento a macchina spenta per verificare che torcia, bacchetta, cavo e corpo non arrivino a fine corsa. In posizione scomoda si spezza il cordone in tratti pianificati invece di allungare progressivamente l’arco.
La soluzione non è sempre modificare gli ampere. Prima si controllano gas, perdite, pulizia, punta, collegamenti e geometria; poi si varia un parametro e si ripete la prova. Su un componente strutturale o in pressione un cordone esteticamente regolare non esclude difetti interni: procedura, qualifica e controlli sono definiti dal progetto e dalle norme applicabili.
L’arco TIG emette radiazioni ultraviolette e infrarosse capaci di danneggiare occhi e pelle. La maschera deve avere filtro e grado di protezione appropriati alla corrente, essere integra e abbassata prima dell’innesco. Guanti da saldatura, abbigliamento coprente resistente alle scintille e calzature idonee completano la protezione; la guida ai DPI in cantiere aiuta a inserirli nella valutazione complessiva.
Il TIG produce in genere meno fumo visibile di altri processi, ma “meno visibile” non significa innocuo. Metallo base, bacchetta, rivestimenti e radiazione dell’arco possono generare particolato, ozono e ossidi di azoto; inox e leghe contenenti cromo o nichel richiedono particolare attenzione. Si applicano aspirazione localizzata e ventilazione senza disturbare il gas di protezione. In spazi confinati l’argon può ridurre l’ossigeno: non basta aprire la bombola o usare un ventilatore generico.
Il banco va liberato da combustibili, polvere, schiume e materiali nascosti dietro pareti o lamiere. Scintille e metallo caldo possono innescare un incendio lontano dal punto visibile; sorveglianza e permesso per lavori a caldo dipendono dall’ambiente. Per il quadro generale si veda la guida alle misure antincendio in cantiere.
La bombola resta verticale e assicurata con catena o fascia a supporto stabile, lontana dal circuito elettrico e protetta da urti e calore. Si usa il riduttore previsto per gas e pressione, senza grassi o adattatori improvvisati. Durante il trasporto si chiude la valvola, si rimuove il riduttore quando prescritto e si monta il cappellotto.
Anche la protezione dei piedi è concreta: una bombola, una morsa o un pezzo caldo possono cadere. La guida alle scarpe antinfortunistiche spiega come collegare puntale, suola e ambiente al rischio reale.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
Nel mercato italiano una TIG DC inverter essenziale da circa 160–200 A si trova indicativamente tra 180 e 450 euro. Una AC/DC da 180–200 A parte spesso da circa 400–700 euro; prodotti con componentistica, controlli, assistenza e ciclo di lavoro professionali possono collocarsi tra 1.000 e oltre 2.000 euro. Generatori industriali, trifase e raffreddati ad acqua salgono ulteriormente. Sono fasce orientative, soggette a dotazione, promozioni e condizioni di vendita.
Il costo completo comprende torcia, comando o pedale, morsetto, riduttore con flussometro, bombola e ricariche, tungsteno, pinze portaelettrodo, tazze, gas lens, bacchette, affilatura, DPI e aspirazione. Una macchina economica senza ricambi o assistenza può costare più di un modello meglio supportato dopo la prima torcia danneggiata.
Per uso saltuario su ferro e inox una buona DC può essere più razionale di una AC/DC economica piena di funzioni. Se l’alluminio è una lavorazione reale, AC/DC, qualità dell’arco a bassa corrente, bilanciamento, frequenza e assistenza diventano centrali. Un ciclo di lavoro elevato serve soltanto se anche torcia, impianto e operatore possono sostenerlo.
Per scegliere attrezzatura o affidare una lavorazione è utile indicare lega esatta, spessore, numero e lunghezza dei giunti, posizione, finitura richiesta, ambiente di servizio e necessità di qualifica o controlli. Fotografie senza scala e la sola dicitura “acciaio” non bastano: inox 304, 316, zincato e acciaio al carbonio richiedono consumabili e preparazioni differenti.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
Una TIG si sceglie dall’intero sistema: corrente adatta allo spessore, DC o AC/DC coerente con la lega, tungsteno e bacchetta identificati, gas stabile, torcia dimensionata e alimentazione sufficiente. La regolazione nasce da una prova sullo stesso materiale e cambia una variabile alla volta. Pulizia, arco corto, protezione del rovescio e sicurezza del posto di lavoro contano almeno quanto il numero di ampere sul display.
Nessuna nel processo: TIG è la sigla più comune in Europa, GTAW è la denominazione Gas Tungsten Arc Welding usata nella terminologia internazionale.
Per la normale saldatura TIG dell’alluminio si usa AC, quindi serve un generatore AC/DC. La sola corrente continua non offre l’azione di pulizia dell’ossido tipica dell’alternata.
Su acciaio e inox DC si può partire da circa 35–40 A/mm, ma giunto, posizione, lega, dissipazione e velocità impongono una prova e possono cambiare sensibilmente il valore.
Su moderni inverter un lantanato compatibile con AC e DC è spesso versatile. Tipo, diametro e intervallo di corrente devono però rispettare tabella della macchina e classificazione dell’elettrodo.
Era comune con vecchi trasformatori AC, ma non è automaticamente ideale sugli inverter moderni, che spesso lavorano meglio con elettrodi lantanati o ceriati affilati e troncati.
No. Nel TIG si usa normalmente argon puro o miscele inerti previste; la CO2 è reattiva, ossida tungsteno e bagno e non sostituisce il gas TIG.
In officina riparata 6–10 l/min è un punto di partenza frequente, da adattare a tazza, gas lens, posizione e ambiente. Troppa portata può creare turbolenza e aspirare aria.
Può essere ossidato per postgas troppo corto, portata o copertura insufficienti, perdita o rimozione anticipata della torcia. Va eliminata la parte contaminata e corretta la causa.
Alterna corrente di picco e base per controllare bagno, ritmo e apporto termico. Non riduce automaticamente la deformazione: frequenza, percentuale e correnti devono essere coordinate.
Solo in giunti sottili, perfettamente accostati e quando la procedura ammette una saldatura autogena. Resistenza, corrosione, penetrazione e ritiro vanno comunque verificati.
No. È il collegamento di ritorno della corrente di saldatura. La protezione elettrica dell’apparecchio e dell’impianto resta distinta e deve essere integra.
Dipende da I1eff, I1max, potenza, protezioni, linea e corrente effettivamente usata. Si verificano targhetta e manuale con un elettricista, senza affidarsi al solo dato di uscita.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.