Canaletta Scolo Acqua e Liquidi Taurus 130
Canaletta Scolo Acqua e Liquidi Taurus 130 è una soluzione Dakota per...

Come scegliere e usare le punte da legno: brad point, piatte, serpentine e Forstner, diametro, giri, profondità, bordi puliti e sicurezza.
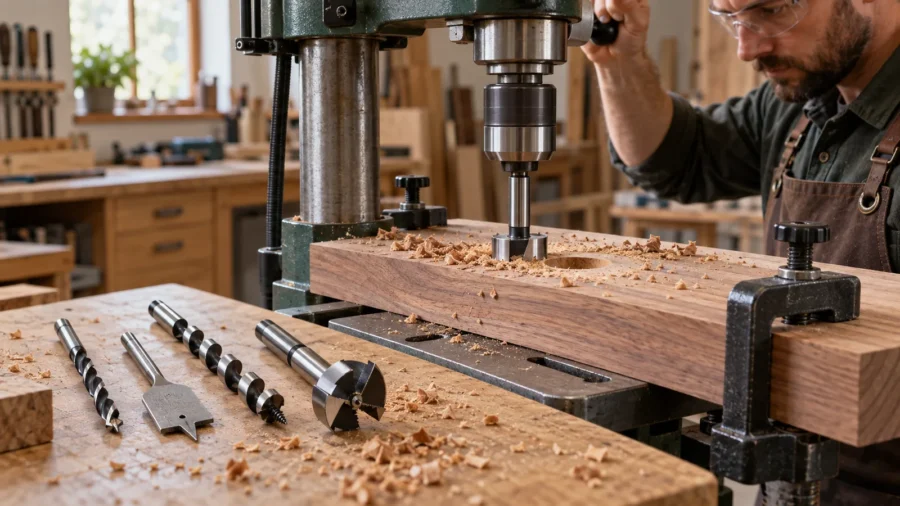
Nel legno non esiste una punta universale capace di produrre con la stessa qualità un foro da 6 mm per una spina, un passaggio impiantistico da 25 mm e una sede cieca da 35 mm per una cerniera. Il diametro è soltanto il primo dato: contano fondo del foro, pulizia dei bordi, profondità, direzione della fibra, materiale del pannello, macchina disponibile e spazio per evacuare il truciolo.
Le punte da legno si riconoscono soprattutto dalla geometria di taglio. La punta elicoidale con centrino privilegia precisione e bordi puliti; la piatta asporta rapidamente diametri medi e grandi; la serpentina avanza in profondità; la Forstner crea fori ciechi regolari e può lavorare vicino al bordo. Scegliere bene significa partire dal foro richiesto e non dalla forma più familiare nel cassetto.
Sommario
Una classica punta a tre punte, detta anche brad point, entra prima con il centrino. I due incisori periferici recidono le fibre sul contorno e i taglienti interni rimuovono il materiale. Le eliche trasportano il truciolo verso l’esterno. Quando queste parti sono affilate e simmetriche, il foro inizia nel punto segnato e il bordo non viene strappato dalla sola pressione del cuneo.
La precisione dipende anche dalla concentricità. Codolo sporco, mandrino usurato o punta piegata fanno descrivere al tagliente una circonferenza maggiore del diametro nominale. Prima di attribuire ogni difetto alla punta si osserva quindi la rotazione a vuoto, senza avvicinare le mani.
Nel legno massiccio il taglio incontra fibre lunghe e orientate. Attraversare vena, nodo e zone a densità diversa può deviare il centrino e cambiare lo sforzo. Nei pannelli MDF il materiale è uniforme ma produce polvere fine e abrasiva; nel truciolare il nucleo è meno compatto; nel compensato si alternano strati con fibra incrociata. Un laminato superficiale aggiunge il rischio di scheggiatura della finitura.
La dicitura “per legno” non garantisce la stessa resa su tutti questi supporti. La scheda del fabbricante deve comprendere il materiale effettivo, specialmente per punte con inserti in metallo duro destinate a pannelli rivestiti e produzione ripetitiva.
È la scelta più equilibrata per fori piccoli e medi, passanti o ciechi, destinati a spine, viti, ferramenta e montaggi. Il centrino limita lo slittamento iniziale, gli incisori definiscono il bordo e le due eliche evacuano il truciolo. Bosch descrive questa geometria come adatta a fori precisi in legno duro e tenero, con speroni periferici per ridurre le schegge.
Il limite compare nei fori molto profondi: le eliche devono essere liberate periodicamente, altrimenti il truciolo si compatta, aumenta l’attrito e brucia la parete. Il diametro del codolo può coincidere con quello di taglio o essere ridotto; si verifica sempre che mandrino e macchina lo accettino.
La punta piatta ha un centrino e due bordi su una lama larga. È economica, compatta e rapida per passaggi passanti o fori dove il fondo non deve essere perfetto. Richiede una macchina con coppia sufficiente e un pezzo ben bloccato. Le versioni con vite autofilettante si trascinano nel legno e avanzano molto velocemente: riducono la spinta dell’operatore, ma aumentano la reazione al polso se la lama si blocca.
Il bordo di uscita tende a strappare più di una brad point o di una Forstner. Un pannello sacrificale aderente sul retro e una riduzione dell’avanzamento prima dello sfondamento migliorano il risultato. Non si usa la modalità percussione.
La serpentina combina una vite di avanzamento, uno o più incisori e una grande elica che trasporta trucioli voluminosi. È indicata per fori profondi in travi e legname massiccio. La vite tira la punta nel pezzo: l’operatore non deve sommare una pressione eccessiva, ma controllare coppia e allineamento.
Per diametri grandi servono trapano, mandrino e impugnatura laterale adeguati. Se la punta si impunta in un nodo, la carcassa può ruotare bruscamente. Su elementi strutturali, prima del foro si verificano progetto, posizione di armature, connessioni e distanze dai bordi: la guida al tetto in legno e ai suoi nodi mostra perché un passaggio impiantistico non va improvvisato in travi e collegamenti.
La Forstner taglia con un bordo periferico continuo o dentato e con lame interne. Produce un fondo quasi piano, salvo il piccolo segno del centrino, e pareti regolari. È adatta a sedi cieche per cerniere, incassi, sovrapposizione di fori e lavorazioni vicine al bordo, perché la guida deriva in buona parte dalla circonferenza tagliente e non soltanto dal centrino.
Richiede più controllo della velocità e dell’avanzamento rispetto a una punta piatta. Il truciolo resta nella cavità e va liberato con cicli brevi, soprattutto nei fori profondi. Sul trapano portatile è gestibile solo entro diametri e condizioni ammessi dal costruttore; il trapano a colonna offre perpendicolarità e battuta di profondità più ripetibili.
La sega a tazza non asporta tutto il volume: taglia un anello e lascia un disco centrale. È efficiente per passaggi di grande diametro, ma non crea un fondo cieco utilizzabile. Il centrino pilota deve sporgere e il tassello interno va rimosso a macchina disalimentata. Denti, profondità utile e materiale ammesso devono corrispondere al pannello.
Lo svasatore forma la sede conica per la testa della vite; può lavorare dopo un preforo o essere combinato con una punta. Il tagliatappi ricava cilindri di legno per nascondere le viti: si usa di norma su macchina stabile e il tappo viene liberato dal pezzo con un secondo taglio, non facendo leva sulla punta in rotazione.
| Geometria | Foro ideale | Qualità del fondo | Vantaggio | Limite principale |
|---|---|---|---|---|
| Brad point | Piccolo/medio, cieco o passante | Conico al centro | Precisione e bordo pulito | Scarico nei fori profondi |
| Piatta | Medio/grande, soprattutto passante | Grezzo | Rapidità e costo ridotto | Strappo in uscita |
| Serpentina | Profondo nel massiccio | Non prioritario | Avanzamento e trasporto truciolo | Elevata reazione di coppia |
| Forstner | Cieco, sovrapposto, vicino al bordo | Quasi piano | Controllo di bordo e profondità | Calore e truciolo nella cavità |
| Sega a tazza | Passante di grande diametro | Non applicabile | Asporta solo l’anello | Lascia un disco centrale |
Il diametro si ricava dal componente da alloggiare e dalla tolleranza necessaria. Per una spina si segue il sistema di giunzione; per una vite il preforo deve essere rapportato al diametro del nocciolo, alla specie legnosa e al rischio di fessurazione; per un passacavo si considera anche il connettore più ingombrante. Misurare soltanto il cavo o la vite porta spesso a un foro inutilizzabile.
Una sede per ferramenta richiede la quota indicata dal produttore. Nel caso comune di una cerniera a tazza, “35 mm” descrive il diametro della sede ma non profondità, distanza dal bordo o interasse delle viti. Questi dati appartengono alla dima della cerniera e non si deducono dalla punta.
La lunghezza utile è la parte capace di entrare nel materiale ed evacuare truciolo; non coincide con la lunghezza totale. Per un foro passante deve superare spessore del pezzo, spazio della dima e margine necessario allo scarico. Una prolunga aumenta portata ma anche flessione ed eccentricità: va usata solo con accessori compatibili e velocità prudente.
Nei fori ciechi la profondità si imposta con battuta della macchina, collare o dima. Il nastro sul fusto è un riferimento visivo approssimativo e può spostarsi. La quota utile deve tenere conto del centrino, che penetra più del fondo creato dai taglienti.
Il codolo cilindrico si serra nel mandrino a tre griffe. Quello esagonale da 1/4 di pollice è rapido e trasmette coppia senza slittare, ma non rende automaticamente la punta adatta a un avvitatore a impulsi. Un codolo ridotto consente di montare un tagliente più grande su un mandrino di capacità inferiore, senza aumentare la potenza o la coppia disponibili.
Si controllano apertura massima del mandrino, lunghezza di presa e assenza di urti sulle griffe. Il codolo deve entrare diritto e per una lunghezza sufficiente; non si serra sui taglienti o sulla parte irregolare dell’elica.
| Domanda sul foro | Dato da misurare | Scelta conseguente |
|---|---|---|
| Deve attraversare il pezzo? | Spessore e accesso al retro | Lunghezza utile e pannello sacrificale |
| Il fondo deve essere piano? | Profondità utile e segno del centrino | Forstner invece di piatta |
| Serve una spina? | Diametro sistema e tolleranza | Brad point precisa e battuta |
| Passa un impianto? | Ingombro massimo e vincoli strutturali | Serpentina o tazza dopo verifica del nodo |
| Il pannello è rivestito? | Finitura su uno o due lati | Geometria affilata, supporto e prova |
A parità di giri, il bordo di una punta grande percorre più strada in un secondo rispetto a quello di una piccola. La velocità periferica e il calore crescono; per questo le tabelle dei produttori riducono normalmente i giri all’aumentare del diametro e nel legno duro. Non esiste però un valore unico valido per tutte le geometrie, acciai, rivestimenti e macchine.
La tabella Fisch per una specifica famiglia multi-spur, per esempio, indica fino a 2.400 giri/min sotto 10 mm nel tenero e 2.000 nel duro, mentre sotto 35 mm scende rispettivamente a 1.600 e 900 giri/min. Sono valori del prodotto citato, utili per capire la tendenza ma non da trasferire automaticamente a una Forstner diversa.
Il trapano portatile è versatile per fori passanti e lavori in opera. Per diametri grandi serve un’impugnatura che permetta di contrastare la coppia; la frizione dell’avvitatore può limitare alcuni contraccolpi ma non sostituisce presa, posizione e punta corretta. La percussione resta disattivata.
Il trapano a colonna permette velocità costante, tavola perpendicolare, pezzo bloccato e arresto di profondità. È preferibile per Forstner, serie ripetute e sedi di ferramenta. La capacità dichiarata della macchina deve coprire diametro e materiale: una punta può entrare nel mandrino ma richiedere più coppia di quella disponibile.
Una punta affilata deve produrre truciolo, non polvere scura. Si avanza con pressione regolare e si solleva periodicamente la punta nei fori profondi per liberare le eliche. Con Forstner e punte piatte il ciclo evita che il materiale resti compresso sotto il tagliente. Se il motore rallenta molto, non si compensa spingendo: si arresta, si scollega e si ricerca la causa.
Fumo, odore di bruciato o parete annerita indicano giri eccessivi, tagliente consumato, evacuazione insufficiente o avanzamento troppo lento. Il legno bruciato non è un normale effetto della precisione.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisSi sceglie la faccia visibile e si verifica cosa si trova dietro il punto di foratura. Squadra e truschino definiscono le quote; per serie di fori si usa una dima con boccola adatta, verificata su uno scarto. Il centrino deve poggiare su una superficie stabile: un segno troppo profondo può deviarlo lungo la fibra.
Per un foro passante pulito si serra un pannello sacrificale sul retro. In alternativa, quando il riferimento è accessibile da entrambi i lati, si fora finché il centrino emerge e si completa dalla faccia opposta. La seconda tecnica richiede allineamento preciso e non è adatta a ogni dima.
Il pezzo non va mai trattenuto con la mano sul trapano a colonna. Morsa, staffe o battute devono impedire rotazione e sollevamento senza schiacciare una finitura delicata. Un listello sottile può essere trascinato dalla punta e diventare una leva: il bloccaggio è ancora più importante dei pezzi pesanti.
Sul trapano portatile il pezzo resta appoggiato su un banco stabile, con zona di uscita libera o supportata. Si controlla che la punta non raggiunga banco, morsetti, cavi o impianti nascosti. Il percorso completo si valuta prima di avviare.
Si allinea il centrino al riferimento, si avvia a velocità controllata e si lascia che gli incisori definiscano la circonferenza. Nei fori ciechi un collare o una battuta ferma la corsa prima che il centrino superi la quota disponibile. Per le spine, perpendicolarità e profondità uniforme contano più della rapidità.
Quando si fora per la posa di un battiscopa in legno, il preforo evita che elementi sottili si fessurino e consente di controllare la posizione del fissaggio. Diametro e svasatura vanno però coordinati con vite, supporto della parete e sistema di posa.
Il pezzo viene supportato sul retro e il trapano resta perpendicolare. Con punta autofilettante si lascia lavorare la vite senza spingere; con modello tradizionale si applica un avanzamento uniforme. Avvicinandosi all’uscita si riduce la pressione. Se il foro deve restare visibile, si completa dal lato opposto o si preferisce una geometria più pulita.
Non si inclina la mecchia dentro il foro per allargarlo: i bordi possono agganciarsi e la sezione diventa incontrollabile. Per una misura intermedia si usa la punta corretta o si rifinisce con utensile progettato per quel lavoro.
La vite di alimentazione entra nel segno e trascina l’utensile. Si mantiene l’asse, si controlla la reazione della macchina e si estrae periodicamente per svuotare la spirale. Prima di attraversare una trave si verifica che il foro sia ammesso e che non intercetti ferramenta o impianti.
Una prolunga deve agganciarsi senza giochi e restare entro il campo del sistema. Se la punta non avanza, si evita di invertire ripetutamente sotto carico: si toglie alimentazione, si libera il truciolo e si controllano vite e taglienti.
Si imposta profondità e si esegue una prova sullo stesso materiale. La circonferenza deve incidere prima che la pressione aumenti; poi si avanza a piccoli cicli per evacuare truciolo e contenere il calore. Nei pannelli sottili la punta di centraggio può emergere prima del fondo: la quota residua va misurata.
Per una sede da 35 mm si usa una dima coerente con la ferramenta, si controlla la distanza dal bordo e si blocca l’anta su supporto piano. Il fondo non deve attraversare la faccia opposta né indebolire il bordo. La prima sede si prova su uno scarto dello stesso spessore.
Una brad point e una piatta dipendono fortemente dal centrino; se il foro deve sovrapporsi a una cavità, possono deviare. La Forstner guidata dalla periferia è più adatta, ma richiede trapano a colonna, pezzo bloccato e avanzamento ridotto. Una dima con guida laterale evita che il bordo tagliente venga respinto dalla zona vuota.
Un foro parzialmente fuori dal bordo non va eseguito tenendo il pezzo in equilibrio. Si aggiunge un blocco sacrificale aderente oppure si lavora un pezzo più grande da rifilare dopo, se il progetto lo consente.
Il centrino della brad point aiuta a iniziare un foro inclinato, ma l’angolo tende comunque a far scivolare un lato. Dime dedicate, boccole e punte a gradino per pocket hole controllano posizione e profondità. Forare a mano libera è accettabile solo quando precisione e resistenza della giunzione non dipendono dalla quota.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
La tasca riduce la sezione del pezzo: distanza dal bordo, spessore residuo e vite devono appartenere allo stesso sistema. Non si trasforma una punta piatta in utensile per asole muovendola lateralmente durante la rotazione.
Nel tenero il tagliente entra facilmente ma fibre elastiche possono strapparsi in uscita. Nel duro aumentano calore e sforzo: servono punta affilata, giri coerenti e cicli di scarico. I nodi cambiano direzione della fibra e densità; se la punta devia, si arresta e si riposiziona con una guida invece di forzare.
Su elementi esposti, come un frangisole in legno, il foro può diventare un punto di ingresso dell’acqua. Oltre alla punta si progettano pendenza, protezione del legno, ferramenta e manutenzione.
MDF e truciolare richiedono aspirazione efficace: il truciolo è più fine e i leganti aumentano l’abrasività. Un utensile consumato scalda e può bruciare il rivestimento. Su melaminico o impiallacciato si protegge la faccia, si usa un supporto perfettamente aderente e si prova la geometria scelta.
Per serie di fori su pannelli, una punta specifica in metallo duro può mantenere il diametro più a lungo. Tuttavia una placchetta non compensa eccentricità, gioco della macchina o dima imprecisa. Le istruzioni del produttore stabiliscono materiale, senso di rotazione e campo di giri.
CCOHS raccomanda di scegliere una punta compatibile con macchina e lavoro, serrarla correttamente e bloccare il pezzo. Occhiali o visiera proteggono dalle proiezioni. Capelli, gioielli, lacci e maniche devono restare lontani dall’utensile; i guanti non vanno usati vicino a mandrino e punta in rotazione perché possono essere trascinati.
Si scollega alimentazione o batteria prima di cambiare punta, liberare un inceppamento o regolare accessori. La chiave del mandrino viene rimossa prima dell’avvio. Su punte grandi l’impugnatura laterale e una posizione stabile aiutano a controllare la reazione, ma non autorizzano a superare la capacità della macchina.
La polvere di legno può causare problemi respiratori e cutanei; HSE richiama un rischio maggiore per alcune lavorazioni e materiali. Si usa aspirazione alla fonte quando praticabile e si sceglie la protezione respiratoria attraverso la valutazione del rischio. La maschera non sostituisce captazione e ventilazione.
I trucioli si rimuovono a macchina ferma con aspiratore o utensile, non con le dita vicino al tagliente. Non si soffia polvere fine con aria compressa creando una nube. Banco e pavimento restano puliti per ridurre incendio e inciampo.
All’ingresso il difetto indica spesso incisori smussati, geometria inadatta o pannello fragile. All’uscita dipende soprattutto dall’assenza di supporto e dall’avanzamento eccessivo. Si applica un pannello sacrificale aderente, si riduce la pressione prima dello sfondamento o si completa dal lato opposto.
Il nastro adesivo può trattenere qualche fibra superficiale, ma non sostituisce una punta affilata e un supporto. Su finiture delicate la prova deve includere anche la rimozione del nastro, che potrebbe sollevare impiallacciatura o vernice.
La bruciatura segnala calore: giri troppo alti, tagliente consumato, truciolo compattato o avanzamento che fa sfregare invece di tagliare. Si ferma il lavoro, si lascia raffreddare e si pulisce la punta. Non si versa liquido in modo indiscriminato su legno, macchina o componenti elettrici.
Una punta bloccata si libera a macchina disalimentata. Un foro largo o ovale richiede il controllo di codolo, mandrino, perpendicolarità e giochi. Se una mecchia vibra, si verifica anche che i due bordi non siano danneggiati e che il centrino non sia piegato.
| Difetto | Cause probabili | Correzione |
|---|---|---|
| Strappo in uscita | Mancanza di supporto, pressione alta | Pannello sacrificale o completamento dal retro |
| Fondo annerito | Giri alti, punta smussata, truciolo fermo | Ridurre velocità, affilare/sostituire, scaricare |
| Foro fuori centro | Centrino scivolato, dima instabile | Ritracciare e usare guida o boccola |
| Foro ovale | Eccentricità, gioco, asse inclinato | Controllare codolo, mandrino e appoggio |
| Punta che si impunta | Nodo, coppia insufficiente, truciolo compresso | Arrestare, liberare e rivalutare macchina e punta |
Resina e polvere aderenti aumentano attrito e nascondono il filo. Si pulisce con prodotto compatibile e utensile fermo, asciugando prima di riporlo. Le punte non vanno lasciate urtare in un cassetto: centrini e incisori sottili si scheggiano facilmente. Un alloggiamento separato permette anche di leggere diametro e lunghezza.
Una brad point o una Forstner richiede affilatura coerente fra più bordi. Limare soltanto il centrino o la circonferenza può cambiare diametro e quota. Per utensili costosi o in metallo duro è preferibile il servizio del produttore o di un affilatore attrezzato.
Un set brad point copre i diametri frequenti per viti e spine. Piatte e Forstner si acquistano meglio partendo dai lavori reali: una buona 20, 25, 30 o 35 mm usata spesso vale più di una serie ampia e poco precisa. Si confrontano materiale, geometria, lunghezza utile, codolo, ricambi, campo di giri e destinazione dichiarata.
Il prezzo non va isolato dalla durata e dal costo del pezzo. Su ante finite o pannelli rivestiti, una scheggiatura può costare più della punta. Per fori occasionali non serve una gamma industriale, ma servono comunque concentricità, filo integro e compatibilità con la macchina.
Si usa una brad point da 8 mm, dima o guida perpendicolare e battuta di profondità. Si verifica che profondità dei due pezzi più eventuale fuga corrispondano alla lunghezza della spina. Una prova controlla accoppiamento e colla senza affidarsi al solo valore nominale.
Se il foro è passante e il bordo non deve essere da mobile, una punta piatta con pannello sacrificale è rapida. Per una tavola spessa o un percorso profondo può essere preferibile la serpentina. Macchina, coppia e accesso posteriore decidono insieme alla qualità richiesta.
La Forstner da 35 mm lavora con dima, battuta e pezzo bloccato. Prima si misurano spessore residuo e distanza dal bordo secondo la ferramenta; poi si prova su uno scarto. Cicli brevi liberano il truciolo e mantengono leggibile il fondo.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
La brad point tipica ha un centrino sporgente e due incisori periferici. Esistono però anche punte piatte, serpentine e Forstner con geometrie molto diverse.
Per diametri piccoli e medi è adatta una brad point affilata; per un foro cieco largo e quasi piano si preferisce una Forstner.
La piatta è rapida ed economica ma lascia un fondo più grezzo; la Forstner controlla meglio bordo e fondo e può lavorare in fori sovrapposti.
Di norma una Forstner da 35 mm, usata con dima e arresto di profondità secondo le quote del produttore della cerniera.
Può forare, ma spesso centra e rifinisce peggio di una brad point. Per un lavoro preciso si usa una geometria progettata per recidere le fibre.
No. Le punte da legno lavorano per rotazione continua; la percussione peggiora controllo, bordo e sicurezza.
Si serra un pannello sacrificale sul retro, si riduce l’avanzamento prima dello sfondamento o si completa il foro dalla faccia opposta.
Può essere smussata, girare troppo veloce o trattenere truciolo. Si arresta, si pulisce e si correggono punta, velocità e cicli di scarico.
Una serpentina evacua bene il truciolo, ma il foro strutturale deve essere verificato e macchina, coppia e lunghezza devono essere adeguate.
Solo nei diametri, materiali e condizioni ammessi dal fabbricante. Per precisione, grandi diametri e fondi ciechi è preferibile il trapano a colonna.
Si segue la tabella della specifica punta, riducendo normalmente i giri con diametri maggiori e legni più duri. Non esiste un valore universale.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.