FILA PHZero: detergente acido forte per incrostazioni
FILA PHZero: detergente acido forte per incrostazioni. Impieghi, caratteristiche e verifiche prima...

Guida alle stampanti 3D per studi tecnici: confronto FDM o resina, scala dei plastici, volume, dettaglio, BIM, sicurezza, costi e metodo di scelta.
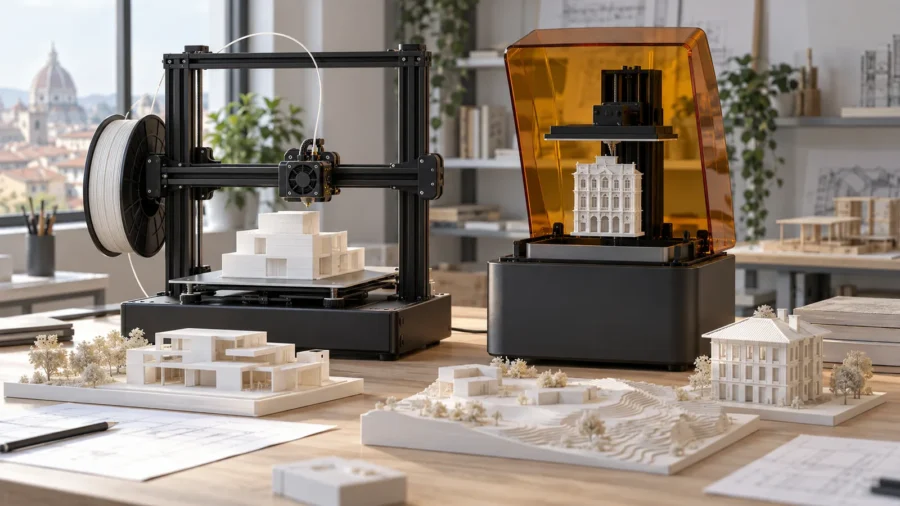
Una stampante 3D può trasformare un modello digitale in un plastico da discutere con il cliente, verificare volumi e ombre, mostrare una sezione costruttiva o produrre rapidamente componenti di studio. Per architetti, geometri e studi tecnici, però, non esiste una macchina migliore in assoluto: un sistema adatto ai modelli volumetrici può risultare lento o scomodo per facciate molto dettagliate, mentre una stampante a resina richiede spazi e procedure che molti uffici non possono gestire.
La scelta deve partire dai lavori reali: scala dei plastici, dimensione dei pezzi, livello di dettaglio, colori, frequenza d’uso e tempo disponibile per preparazione e finitura. Questa guida confronta FDM, SLA/DLP/MSLA, SLS e servizi esterni, spiega il flusso dal BIM al file stampabile e costruisce un metodo per dimensionare macchina, ambiente e costi senza acquistare funzioni inutili.
Sommario
Il primo impiego è il plastico di studio: masse semplici, alternative distributive, rapporto con il lotto e confronti tra varianti. Il secondo è il modello di presentazione, più rifinito, destinato a clienti, commissioni o concorsi. Un terzo gruppo comprende dettagli di facciata, nodi, arredi, componenti ripetitivi, dime e prototipi funzionali.
Il vantaggio non consiste nel sostituire ogni lavorazione manuale. La stampa è efficace quando il file può essere aggiornato e ristampato, quando la geometria è complessa o quando molte parti ripetitive richiederebbero ore di taglio. Basi, alberi, vetri e grandi superfici piane possono restare più convenienti con cartoncino, laser, CNC o lavorazione tradizionale.
Un plastico concettuale privilegia tempi brevi, lettura dei pieni e vuoti e basso costo: strati visibili e giunti possono essere accettabili. Un modello di presentazione richiede invece superfici uniformi, dettagli coerenti con la scala, giunzioni nascoste e post-produzione. Stabilire il livello prima di stampare evita di usare risoluzioni estreme su elementi che il pubblico non potrà distinguere.
Le stampanti FDM o FFF fondono un filamento termoplastico e lo depositano strato dopo strato. Le macchine SLA, DLP e MSLA polimerizzano una resina liquida con laser o luce proiettata. La SLS sinterizza polvere polimerica e il binder jetting lega polveri, anche a colori: queste ultime soluzioni sono spesso acquistate come servizio anziché installate in un piccolo studio.
| Tecnologia | Punto di forza | Limite operativo | Uso tipico nello studio |
|---|---|---|---|
| FDM/FFF | Volumi grandi e materiali economici | Linee di strato e dettagli minimi maggiori | Masse, terreni, basi, modelli di lavoro |
| SLA/DLP/MSLA | Dettagli fini e superfici regolari | Resina, lavaggio, post-cura e gestione chimica | Facciate, scale, arredi e presentazione |
| SLS | Geometrie complesse senza supporti dedicati | Costo e gestione della polvere | Parti resistenti affidate a service |
| Binder jetting | Modelli a colori | Macchine costose e parti spesso fragili | Presentazioni specialistiche tramite service |
La FDM è spesso il punto di ingresso più razionale. Offre volumi di stampa generosi, bobine relativamente economiche e manutenzione comprensibile. È adatta a terreni, edifici in scala medio-piccola, masse urbane, basi e componenti che saranno carteggiati o verniciati. Un ugello da 0,4 mm è versatile; ugelli più piccoli migliorano alcuni dettagli ma aumentano tempi e sensibilità.
La precisione utile dipende da calibrazione, cinematica, adesione, materiale e orientamento, non soltanto dall’altezza di layer pubblicizzata. Pareti sottilissime, montanti e ringhiere devono essere ridisegnati in funzione di ugello e scala. Una stampante chiusa aiuta con materiali sensibili alla temperatura e limita l’accesso alle parti calde, ma non elimina la necessità di ventilazione.
Per entrare nel merito di estrusore, ugello, slicer, difetti e calibrazione, è disponibile la guida dedicata alle stampanti 3D FDM a filamento negli studi tecnici.
Le architetture meccaniche influenzano ingombro e velocità. Nelle macchine con piano mobile il pezzo accelera insieme al piano; una CoreXY muove principalmente la testa sugli assi orizzontali e può gestire volumi alti con maggiore stabilità. Queste etichette non garantiscono qualità: contano telaio, guide, controllo delle vibrazioni, profili software e assistenza.
La resina è indicata quando servono modanature, facciate traforate, scale, arredi o componenti minuti. SLA usa un laser per tracciare lo strato; DLP proietta l’immagine; MSLA usa un display come maschera. Risoluzione XY, ottica, pixel, resina e compensazioni determinano il risultato: il solo numero “8K” o “12K” non permette confronti tra formati diversi.
Ogni parte richiede distacco, lavaggio, rimozione dei supporti e post-cura secondo scheda. Resina non polimerizzata e solventi non appartengono a un normale tavolo riunioni: servono area dedicata, contenitori, guanti chimicamente compatibili, occhiali, ventilazione e gestione dei rifiuti. Una macchina economica può quindi avere un costo ambientale e operativo superiore alla FDM.
Per distinguere sorgente luminosa, risoluzione, supporti, lavaggio e post-cura, si può proseguire con il confronto tra stampanti 3D a resina SLA, DLP e MSLA.
Una vasca grande richiede più resina disponibile e produce parti che possono generare elevate forze di distacco. I modelli cavi devono avere spessori e fori di drenaggio corretti, evitando volumi chiusi di resina. Per grandi plastici può convenire dividere il modello e usare la resina soltanto per gli elementi minuti.
Non esiste una tecnologia migliore in assoluto. La scelta corretta nasce dall’incrocio tra scala, dimensione del pezzo, dettaglio minimo, numero di varianti e lavoro di finitura. Per molti studi la FDM è la macchina di produzione quotidiana, mentre la resina è uno strumento specialistico per componenti minuti; in altri casi conviene non acquistare la seconda macchina e affidare a un service le poche parti che richiedono più dettaglio.
Il confronto deve essere svolto sullo stesso file e alla stessa scala. Un campione ingrandito può far apparire entrambe le tecnologie migliori di quanto saranno sul plastico reale. Occorre misurare non solo il tempo macchina, ma anche preparazione, supporti, lavaggio, post-cura, carteggiatura, assemblaggio, scarti e tempo in cui l’operatore non può dedicarsi al progetto.
Su schermi piccoli la tabella può essere fatta scorrere orizzontalmente.
| Criterio del progetto | FDM | Resina | Decisione pratica |
|---|---|---|---|
| Terreno, base o massa urbana | Adatta a pezzi grandi e consumo elevato | Possibile, ma vasca e post-processo diventano onerosi | Preferire FDM e progettare moduli con giunti nascosti |
| Facciata, scala, ringhiera o arredo minuto | Richiede ispessimenti e può mostrare le linee di strato | Riproduce meglio dettagli e superfici regolari | Preferire resina o ordinare solo questi elementi a un service |
| Varianti rapide durante la progettazione | Materiale economico e gestione relativamente semplice | Lavaggio e post-cura pesano su ogni iterazione | FDM per i modelli di lavoro; resina per la versione selezionata |
| Modello finale da presentazione | Valida per volumi, basi e parti da verniciare | Valida per elementi in primo piano e dettagli fini | Valutare un plastico ibrido anziché imporre una sola tecnologia |
| Spazio disponibile in ufficio | Servono ventilazione, controllo termico ed elettrico | Servono anche area sporca, lavaggio, post-cura e gestione dei residui | Se manca una zona dedicata, evitare la resina interna |
In un plastico urbano in scala 1:500 un metro reale misura appena 2 mm. Finestre, parapetti e cornici spesso devono essere semplificati comunque; acquistare la resina non recupera dettagli che la scala rende illeggibili. La priorità diventa produrre basi ampie, edifici sostituibili e molte alternative con costi controllati: condizioni nelle quali la FDM è normalmente più razionale.
In una sezione di facciata o in un interno in scala 1:50, un metro reale diventa 20 mm. Modanature, telai, scale e arredi acquistano peso visivo e la finitura superficiale può incidere sulla presentazione. La resina diventa interessante, purché il volume utile contenga i pezzi e lo studio disponga di procedure per manipolazione, lavaggio, post-cura e smaltimento dei residui.
Per un edificio in scala 1:100 si possono stampare in FDM terreno, basamento, solai e volumi principali, riservando la resina a scale, frangisole, facciate traforate e arredi. Gli incastri vanno disegnati prima della stampa e verificati con un provino. Questo flusso riduce materiale e post-processo in resina senza rinunciare al dettaglio nei punti osservati da vicino.
Prima dell’acquisto conviene affidare lo stesso campione a due fornitori o laboratori, chiedendo tempi e costi separati. Se la differenza è visibile soltanto a pochi centimetri ma il plastico sarà osservato a un metro, la resina può non generare valore. Se invece il dettaglio comunica una soluzione progettuale, la maggiore complessità operativa può essere giustificata. Anche la documentazione tecnica di confronto tra FDM e SLA conferma che qualità, workflow, volume e post-processo vanno valutati insieme, non attraverso un solo numero di risoluzione.
La SLS realizza parti complesse perché la polvere non sinterizzata sostiene la geometria. Impianto, ricambio dell’aria, depolverazione e ciclo materiale la collocano normalmente oltre le esigenze di un piccolo studio. Il binder jetting può produrre modelli multicolore, ma costi e fragilità rendono frequente l’esternalizzazione.
Un service è utile per picchi, grandi formati, SLS, colore o una presentazione occasionale. Il preventivo va richiesto con materiale, dimensioni, tolleranza, finitura, quantità e data. Conservare internamente una FDM per le iterazioni e affidare fuori il modello finale può offrire il miglior equilibrio.
Il volume nominale è lo spazio massimo percorso dalla macchina, non sempre quello utilizzabile con bordo, supporti e materiale scelto. Un plastico da 600 × 400 mm non impone una stampante di quelle dimensioni: può essere suddiviso in moduli con giunti posizionati lungo strade, coperture o cambi di quota.
La divisione va progettata prima dello slicing. Spine, incastri e riferimenti aiutano l’allineamento, ma devono avere giochi coerenti con il processo. È opportuno stampare un provino di accoppiamento: una tolleranza digitale di pochi decimi può chiudersi o diventare eccessiva secondo macchina, materiale e orientamento.
L’altezza di layer descrive l’asse verticale, mentre accuratezza planimetrica e dettaglio dipendono anche da ugello o pixel, compensazione, esposizione e ritiro. Per un modello in scala 1:200, un elemento reale da 10 cm diventa 0,5 mm: potrebbe essere fragile o non riproducibile. Il modello da stampa deve quindi semplificare e ispessire intenzionalmente.
| Scala | 1 m reale nel modello | Uso frequente | Elementi da semplificare |
|---|---|---|---|
| 1:500 | 2 mm | Contesto urbano e volumi | Infissi, parapetti, strati e impianti |
| 1:200 | 5 mm | Edificio e rapporto col lotto | Profili sottili e dettagli decorativi |
| 1:100 | 10 mm | Distribuzione e facciate | Ferramenta e componenti minuti |
| 1:50 | 20 mm | Interni e sezioni | Dettagli non utili al racconto |
Il modello progettuale contiene informazioni che una stampante non deve riprodurre: stratigrafie, impianti, oggetti nascosti, famiglie troppo dettagliate e collegamenti esterni. Si crea una vista o copia dedicata, si nascondono le categorie inutili, si uniscono i volumi e si controllano unità e scala. L’esportazione STL descrive una mesh, ma 3MF conserva più informazioni ed è preferibile quando software e macchina lo supportano.
Autodesk specifica che l’STL di Revit deriva dalla geometria visibile nella vista 3D. Questo rende la preparazione della vista parte del processo, non un passaggio finale. Il flusso va coordinato con le regole del modello informativo e con la gestione BIM secondo UNI 11337 e ISO 19650, pur ricordando che il file di stampa è una derivazione semplificata, non il modello contrattuale.
La mesh deve essere chiusa, senza facce invertite, bordi aperti, auto-intersezioni o spessori nulli. Il software di slicing può riparare errori semplici, ma una correzione automatica può eliminare aperture o riempire cavità intenzionali. Dopo l’esportazione si controllano dimensioni assolute e un elemento campione.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisOrientare significa scegliere quali superfici appoggiano, dove saranno visibili gli strati e quali parti richiedono supporti. In FDM una facciata stampata piatta può essere più pulita ma perdere dettagli sul lato appoggiato; in resina si inclina spesso il pezzo per distribuire le sezioni e migliorare drenaggio e supporto.
I supporti lasciano segni e consumano materiale. Vanno spostati su superfici nascoste, non eliminati indiscriminatamente. Dividere un edificio per piani, coperture o ali può ridurre supporti e rendere leggibili gli interni; i giunti diventano parte del progetto del plastico.
Il PLA è semplice, rigido e adatto a molti modelli interni; può deformarsi al caldo. PETG offre maggiore tenacità ma può produrre fili e superfici lucide. ABS e ASA richiedono controllo termico e gestione delle emissioni; ASA resiste meglio all’esterno. TPU è flessibile ma raramente prioritario per plastici.
Le resine standard danno dettaglio e finitura, ma le proprietà variano e la parte post-curata può essere fragile. Resine tough, elastiche o resistenti al calore hanno scopi specifici e costi maggiori. Colore, opacità e possibilità di verniciare possono incidere più della resistenza meccanica.
Un sistema multicolore può distinguere funzioni, fasi, proprietà o alternative progettuali. Cambi frequenti generano però spurgo, tempo e scarto. Per un plastico sobrio può essere più efficiente stampare componenti separati in due colori e assemblarli, oppure verniciare soltanto gli elementi narrativi.
Multimateriale non significa automaticamente combinare polimeri incompatibili. Temperature, adesione e ritiro devono essere coerenti. I supporti solubili aiutano geometrie complesse, ma richiedono seconda bobina, conservazione asciutta e gestione della soluzione.
La velocità massima pubblicitaria non coincide con il tempo del plastico. Accelerazione, portata dell’hotend, cambi colore, supporti e raffreddamento limitano la produzione. Una macchina rapida ma instabile durante lavori notturni può costare più di una lenta e prevedibile.
Per lo studio contano ripresa dopo interruzione, rilevamento fine filamento, calibrazione, piano, camera, profili materiali, rete e assistenza. L’uso cloud va valutato rispetto a riservatezza dei progetti; quando possibile si definiscono accessi, aggiornamenti e modalità locale.
NIOSH segnala possibili esposizioni a particelle ultrafini e composti chimici, variabili con tecnologia e materiale. La stampante non va collocata accanto alle postazioni per comodità. Si preferiscono area separata e ventilata, involucro o captazione adeguati, procedure per guasti e manutenzione e materiali documentati.
Con la resina si aggiungono contatto cutaneo, schizzi, solventi, lavaggio e post-cura. Si leggono schede di sicurezza, si usano contenitori chiusi e DPI compatibili e non si getta resina liquida negli scarichi. Parti mobili, ugelli caldi e piattaforme accessibili richiedono protezione anche in presenza di visitatori.
Nel 2026 una FDM desktop può partire da alcune centinaia di euro; sistemi professionali chiusi possono costare diverse migliaia. Le stampanti a resina aggiungono lavaggio, post-cura, vasche, film, solventi e DPI. SLS e colore restano normalmente investimenti industriali o servizi esterni.
Il costo di una parte può essere stimato come materiale + quota macchina + lavoro + energia + scarti + finitura. Se un plastico usa 1,2 kg di PLA a 25 euro/kg, il solo materiale è 30 euro; aggiungendo 8 ore di preparazione e finitura, il lavoro domina il preventivo. La stampante riduce il lavoro manuale soltanto se il file e il processo sono standardizzati.
| Voce | FDM interna | Resina interna | Service |
|---|---|---|---|
| Investimento iniziale | Basso-medio | Medio con post-processo | Nullo |
| Competenza operativa | Slicing e manutenzione | Slicing, chimica e finitura | Preparazione file e capitolato |
| Tempo per iterare | Immediato | Immediato ma con lavaggio | Dipende dal fornitore |
| Picchi e tecnologie speciali | Limitati alla macchina | Limitati alla macchina | Elevata flessibilità |
Il campione dovrebbe includere muro sottile, finestra, parapetto, tetto curvo, scala, incastro e superficie ampia. Va stampato alla scala più frequente, non come oggetto dimostrativo ingrandito. Il confronto registra dimensioni, tempo, materiale, supporti, difetti e lavoro di finitura.
Per una FDM si annotano volume realmente utilizzabile, temperatura di ugello e piano, tipo di estrusore, diametri supportati, camera chiusa, filtri, rumorosità dichiarata, rete e compatibilità dello slicer. Accelerazione e velocità massime sono poco utili senza la portata volumetrica sostenibile e una prova sul materiale. Si verifica se ugello e parti soggette a usura sono standard o proprietari.
Per la resina si confrontano dimensione fisica del pixel, uniformità della luce, volume, sistema di riscaldamento, gestione automatica del materiale, costo di vasca e film e disponibilità dei profili. La risoluzione totale del display cresce anche aumentando l’area: due macchine “8K” possono avere pixel molto diversi. La precisione dichiarata va letta insieme a condizioni di prova e resina.
Uno studio che promette un plastico per una gara non può dipendere da un ricambio con consegna incerta. Prima dell’acquisto si controllano garanzia professionale, tempi del supporto, reperibilità di ugelli, piatti, sensori, vasche e schermi e possibilità di esportare i profili. Una seconda macchina identica può essere più utile di una singola macchina molto grande, perché offre ridondanza e produzione parallela.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
Si consideri un complesso di tre edifici su un lotto da 120 × 80 m. In scala 1:200 la base sarebbe 600 × 400 mm e non entrerebbe intera in molte desktop. Il terreno viene diviso in quattro moduli da 300 × 200 mm lungo strade e cambi di quota; gli edifici sono stampati separatamente per consentire sostituzioni tra varianti.
Le masse e il terreno sono realizzati in PLA con ugello da 0,4 mm e layer da 0,2 mm. Scale esterne e schermature, troppo sottili alla scala scelta, vengono ispessite o stampate in resina. Alberi e parapetti standard sono riutilizzati. Prima della produzione si stampa un angolo di facciata per verificare finestre e incastro con la base.
Se i quattro moduli richiedono complessivamente 1,6 kg di filamento, a 25 euro/kg il materiale principale costa 40 euro. Supporti, prove e scarti portano l’uso a 2 kg, cioè 50 euro. A questo si aggiungono 6 ore di preparazione del file, 3 di finitura e assemblaggio e la quota macchina. Il caso mostra perché ridurre una giornata di modellazione vale più del risparmio di pochi euro sulla bobina.
Ogni modulo viene controllato rispetto a una misura campione, appoggiato su piano e verificato negli incastri. Si cercano delaminazioni, deformazioni, supporti residui, resina non curata e differenze cromatiche. La parte non conforme si ristampa prima dell’assemblaggio: incollare un elemento deformato trasferisce l’errore agli altri moduli.
Il plastico finito deve comunicare la scelta progettuale senza sembrare un catalogo di capacità della stampante. Colori, texture e dettaglio vengono gerarchizzati. Si fotografano versione digitale, parametri essenziali e modello consegnato, così una revisione futura può riprodurre soltanto i componenti cambiati.
Oltre al modello sorgente si conservano mesh verificata, orientamento, profilo di slicing, materiale, lotto e note di assemblaggio. Il file macchina non sempre resta compatibile dopo gli aggiornamenti; per questo si mantiene anche un formato geometrico aperto e il progetto dello slicer. La nomenclatura deve distinguere scala, revisione e unità di misura.
Il ritorno annuo può essere stimato come valore delle lavorazioni evitate e nuovi incarichi meno costi operativi e quota dell’investimento. Se lo studio commissiona dodici plastici da 700 euro, ma con la macchina interna ne produce otto spendendo 220 euro ciascuno tra lavoro e materiali, il margine teorico è 3.840 euro. Vanno sottratti formazione, fermo, spazio e modelli esterni ancora necessari.
Il calcolo non deve attribuire alla stampante tutte le ore manuali: preparazione, assemblaggio e finitura restano. È prudente misurare tre mesi di prove o usare un service prima dell’acquisto. Se il volume è discontinuo, un abbonamento o rapporto stabile con un laboratorio può avere un costo unitario maggiore ma un rischio totale inferiore.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
Si nomina un responsabile, si stabiliscono cartelle e versioni, profili approvati, registro delle manutenzioni e criteri di accettazione. Il modello stampabile viene collegato alla revisione progettuale ma resta distinto dal file BIM ufficiale. La formazione deve coprire modellazione per scala, slicing, sicurezza, pulizia e stima economica.
Per masse, terreni e grandi volumi la FDM è spesso più semplice; per dettagli minuti e finitura prevale la resina, con maggiori obblighi di post-processo.
Dipende dai moduli del plastico. Un modello grande può essere diviso con giunti progettati, senza comprare una macchina enorme.
Revit esporta STL dalla geometria visibile, ma il modello va prima semplificato, scalato e verificato come mesh.
STL è molto diffuso e descrive la geometria; 3MF può conservare unità, colori e altre informazioni quando il flusso lo supporta.
Dipende dalla domanda: 1:500 per contesto e masse, 1:200 per edificio e lotto, 1:100 o 1:50 per spazi e dettagli.
Per molti plastici interni sì. Temperatura, finitura, tenacità e uso esterno possono richiedere PETG, ASA o altri materiali.
No. L’involucro aiuta, ma emissioni, ventilazione, manutenzione, materiale e apertura dopo un guasto devono essere gestiti.
Da poche ore a più giorni secondo volume, layer, velocità, supporti e cambi materiale. Lo slicer fornisce una stima da verificare.
Se il colore serve spesso alla comunicazione. Altrimenti stampa separata e verniciatura possono ridurre spurgo e tempi.
Per picchi, grande formato, SLS, colore o pochi modelli finali l’anno, evitando investimento e gestione interna.
Si sommano materiale, quota macchina, lavoro, energia, scarti, finitura e manutenzione, non il solo peso del filamento.
Sì: mantiene profili, sicurezza, materiali, manutenzioni e versioni dei file, riducendo errori e stampe ripetute.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.