
Spatola per Rasatura con lama intercambiabile
Spatola per Rasatura con lama intercambiabile è una soluzione Dakota per sistemi...

Plastici architettonici con stampa 3D: scegliere la scala, preparare e dividere il modello, stampare i pezzi, assemblarli e verificare il risultato.
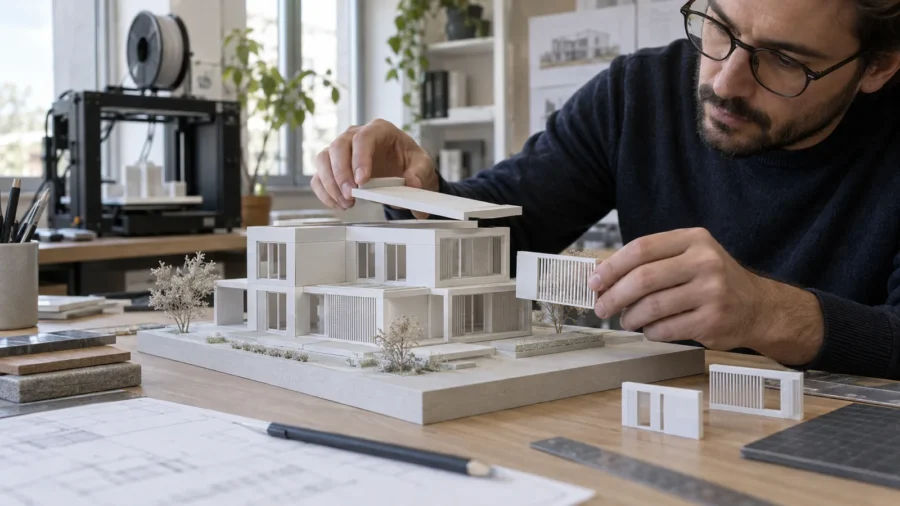
Un plastico architettonico può far capire in pochi secondi la relazione fra edificio, lotto e volumi vicini. La stampante 3D aiuta a costruirlo, ma non basta esportare il progetto e premere «stampa»: un modello digitale nato per disegnare o coordinare l’edificio contiene spesso dettagli invisibili alla scala scelta, superfici non chiuse e parti che non entrano nel piano della macchina. Anche quando la stampa riesce, il risultato può essere fragile, difficile da montare o poco chiaro per chi lo guarda.
Il lavoro efficace parte da una domanda editoriale e progettuale: che cosa deve mostrare il plastico? Una massa per discutere l’inserimento urbano richiede scelte diverse da un modello di vendita con facciate riconoscibili o da un edificio sezionabile per spiegare gli interni. Questa guida segue la produzione di un plastico, dalla scala e dalla semplificazione fino alla stampa, all’assemblaggio e alla consegna. La scelta della stampante e la conversione approfondita dei file BIM restano argomenti distinti: qui contano le decisioni che rendono l’oggetto fisico leggibile.
Sommario
Si stabiliscono destinatario, uso, dimensione espositiva, budget, termine di consegna e parti che dovranno essere rimovibili. Per una riunione di progetto può bastare un volume monocromatico che chiarisca orientamento, ingombri e relazione con gli spazi aperti. Per una presentazione al cliente diventano più importanti ritmo delle aperture, accessi, copertura, materiali e qualità della base. Un modello tecnico sezionabile ha invece bisogno di giunti ripetibili e di componenti identificabili. Aggiungere ogni dettaglio del progetto non rende automaticamente migliore nessuno di questi tre oggetti.
La guida di Formlabs ai modelli architettonici stampati in 3D distingue appunto strategia di modellazione, scelta della scala, suddivisione per l’assemblaggio e finitura. È un utile promemoria: il plastico è una traduzione del progetto, non la sua riduzione geometrica indiscriminata. Prima di modellare si decide perciò quali elementi conserveranno la forma esatta, quali saranno semplificati e quali potranno essere rappresentati con un diverso materiale.
La scala va scelta insieme al supporto finale. In un plastico 1:200 un metro reale diventa 5 mm; in un 1:100 diventa 10 mm. La formula è dimensione del plastico in millimetri = dimensione reale in millimetri ÷ denominatore della scala. Se il dato reale è espresso in metri, prima si moltiplica per 1.000. Per esempio un edificio lungo 12 m sarà lungo 60 mm a 1:200 e 120 mm a 1:100. Questi sono numeri geometrici, non una promessa che ogni dettaglio a quella scala sia stampabile.
Supponiamo un edificio di 12 × 8 m, alto 6 m, su un lotto di 30 × 20 m. A 1:200 il fabbricato misura 60 × 40 × 30 mm e il lotto 150 × 100 mm. A 1:100 l’edificio diventa 120 × 80 × 60 mm, ma il lotto sale a 300 × 200 mm: può non entrare in una comune area di stampa da 220 × 220 mm, pur entrando il fabbricato. Si può allora dividere la base, usare una lastra tagliata a mano o cambiare scala; non si deve ridurre soltanto il terreno lasciando l’edificio a un’altra scala senza segnalarlo.
| Elemento reale | A 1:200 | A 1:100 | Decisione pratica |
|---|---|---|---|
| Edificio 12 × 8 m | 60 × 40 mm | 120 × 80 mm | Verificare ingombro e orientamento sul piatto |
| Altezza 6 m | 30 mm | 60 mm | Controllare copertura, aggetti e supporti |
| Lotto 30 × 20 m | 150 × 100 mm | 300 × 200 mm | Valutare base separata o modulare |
| Setto da 30 cm | 1,5 mm | 3 mm | Verificare continuità nello slicer |
| Montante da 6 cm | 0,3 mm | 0,6 mm | Semplificare o sovradimensionare dichiarandolo |
Il montante da 0,3 mm dell’esempio mostra il confine fra fedeltà matematica e leggibilità fisica: un ugello FDM, il numero di perimetri, il materiale e l’orientamento possono farlo scomparire o rompere. Invece di lasciare un elemento esile per «rispettare la scala», lo si elimina, lo si rappresenta graficamente o lo si ingrossa deliberatamente. Il lettore del plastico deve sapere quando un dettaglio è simbolico. Un provino con una finestra, una balaustra e un tratto di facciata alla scala definitiva risolve la questione meglio di una specifica nominale della stampante.
Per una vista volumetrica si conservano forma dell’involucro, quote principali, copertura, grandi rientranze e accessi. Si eliminano piccoli fissaggi, canalizzazioni, stratigrafie invisibili e oggetti interni che aggiungerebbero poligoni senza dare informazioni. Le aperture possono diventare vere cavità, incisioni poco profonde o inserti di colore contrastante. La scelta dipende dal loro contributo alla lettura e dalla scala: una finestra profonda che richiede supporti difficili può funzionare meglio come nicchia o pezzo separato.
Un disegno di facciata costituito da superfici senza spessore può apparire corretto sullo schermo ma non definire un solido. Prima della stampa servono corpi coerenti, senza facce aperte, intersezioni accidentali o elementi sospesi che non toccheranno il resto. Si controllano normali, unità di misura e dimensioni dopo l’esportazione, perché STL e altri formati possono perdere informazioni del progetto o essere interpretati con unità inattese. Il controllo va fatto sul pezzo importato nello slicer, non soltanto nel programma di modellazione.
Chi parte da un progetto informativo troverà utile la guida al BIM in edilizia per distinguere modello informativo e rappresentazione fisica. Nel plastico non servono tutti gli oggetti e i dati di un modello BIM. Si lavora preferibilmente su una copia semplificata e versionata, senza alterare il file di progetto. La futura trasformazione dettagliata BIM-to-print è un flusso specifico; qui basta mantenere un’origine riconoscibile e controllare che l’esportazione produca geometria effettivamente stampabile.
Un parapetto, una pensilina o una scala possono essere decisivi per capire il progetto, ma alla scala piccola diventano anche i primi elementi a rompersi. Non esiste uno spessore universale valido per ogni macchina e materiale. Si provano tre o quattro spessori su un piccolo campione, si verifica il pezzo dopo la rimozione dei supporti e si decide se unirlo al volume, stamparlo da solo o realizzarlo con filo, cartoncino o materiale trasparente. La soluzione ibrida è spesso più leggibile e più rapida dell’obbligo di stampare tutto.
La suddivisione non è soltanto una risposta al limite del piatto. Un tetto rimovibile può mostrare gli interni; una facciata separata può stampare con una superficie migliore; un edificio composto da più volumi può essere aggiornato senza rifare il lotto. Si scelgono linee di giunzione su cambi di quota, spigoli o elementi architettonici, dove la cucitura finale sarà meno evidente. Per basi ampie è utile separare il terreno in moduli e riservare un supporto rigido sotto l’insieme.
La documentazione dello strumento Taglia di PrusaSlicer mostra la possibilità di dividere oggetti e creare perni o connettori; Formlabs descrive la suddivisione di modelli oltre il volume di stampa e l’utilità di identificare i pezzi. Nessuna funzione software elimina la prova d’accoppiamento: piccoli errori dimensionali, deformazioni o residui di supporto possono impedire l’innesto. Per una serie di componenti si stampa prima una coppia di giunti campione, si registra il gioco effettivo e solo dopo si produce il resto.
Un perno può evitare che due facciate scorrano durante l’incollaggio, ma se è troppo sottile si rompe e se è troppo aderente forza il pezzo. Su un modello da presentazione non sollecitato, una battuta semplice e una giunzione incollata possono essere più robuste di una complicata coda di rondine. Se il tetto deve aprirsi più volte, si scelgono appoggi e riferimenti che non usurino i dettagli. Si numerano le parti in una zona nascosta o sul piano di montaggio: «copertura A» e «facciata B» aiutano più di una pila di stampe bianche apparentemente identiche.
La base va considerata una componente progettuale. Definisce nord, accessi, confine del lotto, quote del terreno e margine utile per trasportare il plastico senza toccare le parti minute. Si può stampare, fresare o tagliare da un pannello: scegliere un materiale non stampato per la base non diminuisce il valore della stampa 3D, ma libera tempo macchina per i volumi che ne beneficiano davvero.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisPer volumi ampi e basi robuste la FDM è spesso pratica; per facciate minute o pezzi di presentazione la resina può restituire meglio le superfici, ma aggiunge lavaggio, cura e gestione dei materiali. Non serve usare la stessa tecnologia per ogni componente. In un modello 1:200 si potrebbe stampare la massa e il terreno in FDM, realizzare la facciata di ingresso più fine in resina e usare una lastra rigida per la base. Prima si verifica che colori, finiture e incastri siano coerenti: un assemblaggio accurato vale più dell’uso della tecnologia «più precisa» su un solo elemento.
Quando il progetto richiede dettagli minuti e la resina è un’opzione, la guida alle stampanti 3D a resina per architetti chiarisce differenze fra SLA, DLP e MSLA e le operazioni di post-lavorazione. Qui il criterio resta il manufatto finale: se un elemento non si vede nel plastico, stamparlo con una macchina più fine non produce automaticamente maggior valore per il destinatario.
Nello slicer si ricontrollano ingombro in millimetri, orientamento, primo strato, pareti sottili, parti sospese e tempo stimato. La procedura introduttiva PrusaSlicer comprende importazione, orientamento, scelta di stampante e materiale, slicing e anteprima: l’anteprima strato per strato è il punto in cui un montante che scompare o un tetto trasformato in molti supporti diventa evidente prima di sprecare materiale. La guida UltiMaker alla progettazione FFF ricorda che sbalzi e ponti richiedono attenzione alla geometria e all’orientamento, non soltanto un’impostazione automatica di supporto.
Appoggiare una facciata sul piano può dare una superficie pulita e ridurre i supporti, ma può esporre giunti o dettagli alla rimozione difficile. Stampare l’edificio intero in verticale evita parte del montaggio ma può richiedere supporti sotto balconi e aggetti. Si confrontano almeno due orientamenti nell’anteprima, osservando le superfici che il cliente vedrà, le zone di contatto dei supporti e la stabilità del primo strato. Se una zona delicata richiede troppo materiale di supporto, la si può riprogettare come pezzo separato.
Un buon campione non è una miniatura casuale dell’intero progetto. Può essere una porzione di 40 × 40 mm con finestra, montante, parapetto e giunto. Si stampa alla stessa scala, con materiale, orientamento e parametri proposti per il lavoro finale. Dopo raffreddamento o cura si controllano leggibilità, resistenza alla manipolazione, misura di una quota nota, adesione e facilità di finitura. Se un elemento fallisce, si corregge la geometria o la scelta di processo prima di lanciare le altre parti. Il provino conserva anche un riferimento fotografico per le future ristampe.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
Per FDM si evitano impostazioni copiate da un’altra macchina senza test: altezza layer, numero di perimetri, supporti e materiale influiscono insieme. Per resina si controllano orientamento, drenaggio di eventuali cavità, posizione dei supporti, lavaggio e post-polimerizzazione secondo il sistema usato. Il plastico non è un componente strutturale, ma un pezzo sottile può comunque rompersi durante distacco e trasporto se è stato progettato soltanto per apparire bene sul monitor.
Si stampa per lotti verificabili: prima base o provino di incastro, poi volumi principali, infine dettagli fragili. Ogni lotto è associato alla versione del file, alla scala, al materiale e alle impostazioni dello slicer. Cambiare scala soltanto nello slicer a metà lavoro porta a pezzi che non combaciano. Un controllo con calibro su due quote note e il confronto con la tavola di montaggio intercettano errori che una foto non mostra. Le stime di durata dello slicer aiutano a pianificare, ma non comprendono sempre attese, pulizia, ripetizioni e montaggio.
Dopo la stampa si rimuovono supporti con utensili adatti e senza tirare su ringhiere o telai sottili. Le superfici da incollare devono essere pulite e asciutte; adesivo e primer vanno scelti in base al materiale effettivo, provandoli su scarti compatibili. Una carteggiatura leggera può nascondere linee di strato, ma sulle quote di accoppiamento può peggiorare il gioco. Prima si fa un montaggio a secco dell’intero kit, poi si incolla dal centro o da riferimenti fissi verso l’esterno. Un tetto rimovibile va verificato almeno più volte prima della finitura finale.
Colori diversi possono separare nuovo ed esistente, oppure struttura e terreno. Una palette sobria evita che il plastico sembri un catalogo di filamenti. Vetri e trasparenze possono essere ottenuti con inserti sottili, senza pretendere che una finestra in scala riproduca un serramento reale in ogni componente. Alberi, persone e arredi servono come riferimenti dimensionali solo se non falsano la percezione della scala. La base dovrebbe riportare orientamento e legenda su una targhetta esterna, non su microtesti stampati che risultano illeggibili.
La sicurezza fa parte del laboratorio: superfici calde e parti in movimento delle FDM, utensili di rifinitura, polveri, solventi e resine richiedono un’area organizzata e istruzioni dei produttori. NIOSH fornisce indicazioni per una stampa 3D più sicura in piccoli laboratori e uffici, compresa la gestione delle emissioni. Non si presume che una stampante da tavolo possa lavorare in una stanza occupata solo perché il materiale non ha odore intenso; ventilazione e procedure vanno valutate nel contesto reale.
Riprendiamo il fabbricato di 12 × 8 × 6 m sul lotto di 30 × 20 m. Il committente vuole confrontare due soluzioni di copertura e capire l’affaccio verso il giardino. Si sceglie 1:200: edificio 60 × 40 × 30 mm, terreno 150 × 100 mm. La base espositiva può essere un pannello leggermente più largo del lotto, con un margine di presa e una freccia del nord applicata fuori dalla parte stampata. Il progetto digitale viene duplicato in una versione «plastico», nella quale spariscono impianti e dettagli interni non visibili.
Il volume principale è diviso in piano terra, piano superiore e due coperture alternative. Il giunto corre sulla linea dei solai, così la cucitura non attraversa una facciata continua. Una porzione campione riproduce la finestra più minuta, il parapetto e l’incastro tra piani. Se il parapetto si rompe, si aumenta la sezione solo quanto serve e si annota che quel particolare è rappresentato convenzionalmente. Se la facciata richiede troppi supporti, la si stampa in piano e la si unisce dopo. Nessuna di queste scelte modifica le quote reali del progetto: modifica soltanto la rappresentazione fisica.
Prima della produzione integrale si misura il campione e si monta a secco una coppia di pezzi. Si decide quale copertura resterà sul plastico e dove alloggiare l’alternativa durante la presentazione. Solo allora si stampano le parti definitive, si rifiniscono, si assemblano sulla base e si fotografano con una scala di riferimento. L’esito utile della prova non è «la stampante funziona», ma il cliente distingue le due coperture e capisce la relazione fra edificio e lotto senza una spiegazione continua. Se non succede, va rivista la gerarchia visiva del plastico, non necessariamente la risoluzione della macchina.
Il costo del plastico non coincide con i grammi di filamento o i millilitri di resina. Nel preventivo interno si separano preparazione del modello, provini, tempo macchina, materiale e supporti scartati, lavaggio o rifinitura, base, montaggio, eventuali ristampe, confezione e trasporto. La differenza fra due tecnologie può essere piccola sul consumo e grande sulle ore di preparazione. Se il progetto cambia spesso, una costruzione modulare può ridurre la spesa delle revisioni; se serve un solo plastico grande e molto rifinito, un service o una combinazione con taglio laser può essere più efficiente.
| Controllo | Domanda da porre | Evidenza utile |
|---|---|---|
| Scala | Edificio e terreno usano lo stesso rapporto? | Due quote misurate e annotate |
| Geometria | Parti chiuse, dettagli leggibili, nessun pezzo sospeso? | Anteprima strato per strato e provino |
| Assemblaggio | I giunti entrano senza forzare e i pezzi sono numerati? | Montaggio a secco del kit |
| Comunicazione | Il plastico mostra davvero la scelta progettuale? | Prova con un lettore non coinvolto nel progetto |
| Consegna | La base è rigida e i dettagli sono protetti? | Imballo e fotografie finali |
Il controllo finale confronta modello fisico e tavole autorizzate alla presentazione, verifica che parti mobili e incollate siano distinguibili e che non rimangano segni di supporto sulle superfici principali. Una prova di lettura con una persona che non ha progettato l’edificio è preziosa: se non trova l’ingresso o interpreta male nord e confine, si correggono orientamento e legenda. Si conservano file sorgente, esportazione, progetto slicer, lista pezzi e foto della versione consegnata, così una ristampa futura non dipenderà dalla memoria di chi l’ha montato.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
Dipende da ciò che deve mostrare e dallo spazio disponibile. A 1:200 un metro reale misura 5 mm; a 1:100 ne misura 10. Prima di decidere si calcolano insieme edificio, lotto e dettagli indispensabili, poi si prova un componente alla scala finale.
Di norma serve una copia semplificata: si eliminano oggetti irrilevanti, si trasformano le superfici necessarie in corpi stampabili, si controllano unità e scala e si verifica il risultato nello slicer. Il modello BIM originale non va alterato solo per ottenere il plastico.
Il pezzo unico evita giunti ma può richiedere molti supporti e rendere impossibili parti rimovibili. La divisione lungo solai, spigoli o volumi distinti facilita finitura e revisioni; gli incastri vanno provati prima della produzione completa.
Può bastare per masse, terreni e molti modelli di studio se la scala e i dettagli sono progettati per il processo. Parti molto sottili o superfici di presentazione possono richiedere resina, altri materiali o lavorazioni ibride. La qualità dipende anche da montaggio e finitura.
Si controlla l’anteprima strato per strato e si stampa un provino alla scala definitiva. Se il dettaglio è troppo sottile si può semplificare, sovradimensionare in modo dichiarato, realizzare come pezzo separato o usare un altro materiale.
Si progetta un riferimento di appoggio comune, si prova l’accoppiamento con entrambi i pezzi e si protegge la copertura non esposta. La tolleranza reale dell’incastro va verificata sul materiale stampato: non basta che i file combacino sullo schermo.
Non c’è un costo affidabile basato solo sul peso del materiale. Vanno contati preparazione, provini, tempo macchina, supporti, finitura, base, montaggio, eventuali ristampe e trasporto. Il grado di dettaglio e il numero di revisioni possono pesare più del filamento impiegato.
Si misura almeno una quota nota dell’edificio e una del lotto sul pezzo finito, confrontandole con la formula della scala. Si ripete il controllo dopo esportazione e nello slicer; un file interpretato con unità sbagliate può apparire corretto nel software di origine e arrivare fuori misura alla stampante.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.