
Raccordo per le coperture ondulate con forti sagomature EHN-A, EHN-A XDP FAKRO
Raccordo per le coperture ondulate con forti sagomature EHN-A, EHN-A XDP FAKRO...

Come scegliere dischi abrasivi per smerigliatrice: taglio, sbavo, lamellari, grane, misure, velocità e sicurezza.
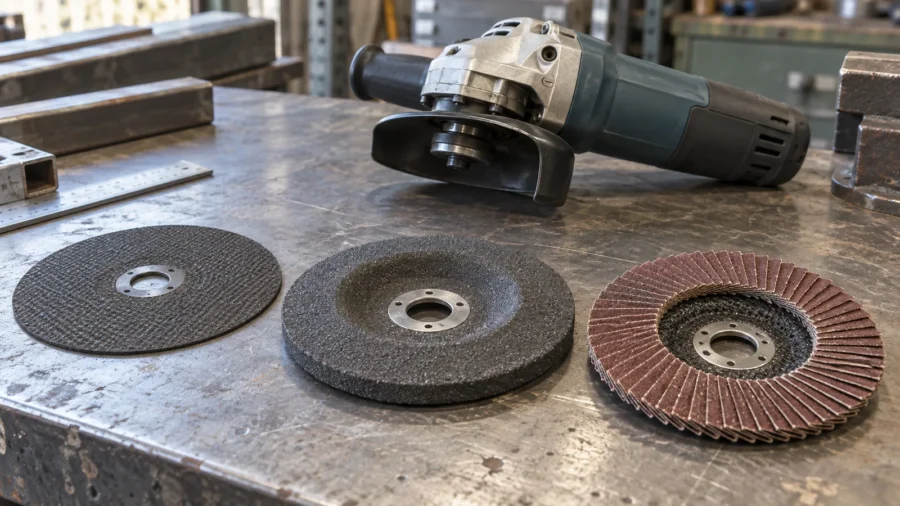
Un disco da 125 mm può entrare sulla smerigliatrice e restare comunque quello sbagliato. Se è fatto per tagliare, non deve diventare una mola per spianare una saldatura; se è lamellare, non sostituisce un disco da taglio. Contano insieme il materiale, il risultato richiesto, la geometria dell’accessorio, il diametro, il foro, il regime massimo e la protezione montata sulla macchina. Una scelta approssimativa può rovinare il pezzo, consumare subito il disco o esporre chi lavora a frammenti e contraccolpi.
Questa guida riguarda i dischi abrasivi per smerigliatrici angolari portatili: rigidi legati per taglio e sbavatura, e lamellari per asportazione e finitura. Non è una guida alla scelta della potenza della macchina, né tratta le mole da banco o i piccoli accessori delle smerigliatrici assiali. Il metodo è partire dall’operazione reale, escludere gli accessori incompatibili e leggere la marcatura del prodotto specifico prima di montarlo.
Sommario
Il disco da taglio rigido asporta materiale con il bordo e apre un solco. La mola da sbavo rigida lavora con la superficie prevista dal costruttore per abbassare un cordone, smussare uno spigolo o togliere materiale. Il disco lamellare è formato da lamelle di abrasivo applicato su un supporto: accompagna asportazione e finitura con una pressione e una grana appropriate. Il nome commerciale «universale» non autorizza a usarli indifferentemente. Solo un prodotto espressamente progettato e marcato per più funzioni può svolgerle, alle condizioni delle sue istruzioni.
| Accessorio | Lavoro per cui sceglierlo | Controllo decisivo | Uso da non improvvisare |
|---|---|---|---|
| Disco rigido da taglio, forme 41 o 42 | Separare profili, barre, tubi o lamiere con taglio rettilineo | Materiale, spessore, protezione da taglio, diametro e giri massimi | Sbavatura sul fianco o taglio curvo che torce il disco |
| Mola rigida da sbavo, tipicamente forma 27 | Asportazione, spianatura di cordoni e smussatura | Materiale, angolo di lavoro e protezione da molatura | Tagliare se il prodotto non dichiara esplicitamente tale funzione |
| Disco lamellare, abrasivo applicato | Sbavatura controllata, raccordo delle superfici e preparazione della finitura | Grana, tipo di lamella, materiale e giri massimi | Taglio di separazione o rimozione brutale con pressione eccessiva |
Le schede FEPA per i dischi rigidi richiamano le forme 27, 41 e 42 e la marcatura EN 12413; la scheda separata per i lamellari usa EN 13743. La differenza non è solo normativa: un disco sottile da taglio non è rinforzato per sopportare le forze laterali della sbavatura. Il lamellare, dal canto suo, non ha un bordo continuo per aprire un taglio. Per superfici minerali e piastrelle possono servire altri accessori, fra cui il disco diamantato scelto per il materiale, ma la compatibilità si verifica comunque su macchina e prodotto.
In una marcatura come 125 × 1,0 × 22,23 mm, il primo numero è il diametro esterno, il secondo è lo spessore del disco e il terzo è il diametro del foro. Il disco va scelto per la misura ammessa dalla smerigliatrice e per la combinazione di flange prevista dal manuale. Il fatto che una rondella riesca a bloccare un foro non corrispondente non rende sicuro un montaggio fuori specifica. Lo spessore ha effetti pratici: un disco sottile apre un solco stretto e richiede meno materiale da asportare, ma tollera ancora meno torsioni e bloccaggi; uno più spesso può essere più robusto nel compito dichiarato ma produce un taglio più largo e più attrito. Nessuno dei due diventa «più sicuro» a prescindere dal contesto.
Le forme 41 e 42 identificano rispettivamente una configurazione piana e una con centro depresso del disco da taglio. La forma 27 è comune nelle mole da sbavo a centro depresso. Non basta memorizzare il numero: bisogna guardare la destinazione d’uso esplicita, i pittogrammi e il tipo di protezione richiesto. Un disco combinato esiste, ma deve riportare chiaramente le lavorazioni ammesse; non si trasforma una mola standard in un combinato cambiando angolo di presa.
Sull’etichetta possono comparire sia rpm sia m/s. I primi sono i giri al minuto massimi consentiti per quel disco; i secondi descrivono la velocità del bordo. Per confrontare il disco con la macchina si prende il massimo a vuoto dichiarato dalla smerigliatrice e si verifica che non superi il massimo rpm marcato sull’accessorio, oltre a rispettare ogni altra indicazione del manuale. Non si usa la velocità che «sembra avere» la macchina quando è sotto carico o una regolazione elettronica come scusa per montare un disco fuori regime.
Come controllo di comprensione, a diametro 125 mm la formula geometrica è v = π × D × n / 60, con D in metri e n in giri/minuto. A 80 m/s corrispondono circa 12.200 giri/minuto: è un calcolo illustrativo, non un valore da attribuire a tutti i dischi da 125 mm. La marcatura effettiva e il manuale prevalgono. Aumentando il diametro, a parità di m/s ammessi, i giri consentiti scendono; montare un disco più grande su una macchina piccola togliendo la cuffia è quindi doppiamente scorretto.
Controllare anche il nome del produttore, il materiale previsto, i pittogrammi, il lotto o la tracciabilità e, per i dischi rigidi soggetti a scadenza, la data indicata. FEPA raccomanda di non usare dischi rigidi privi della marcatura richiesta o scaduti. La dichiarazione EN 12413 o EN 13743 non esonera dall’ispezione fisica: una confezione conservata male può contenere un prodotto deformato o danneggiato.
La scritta «metallo» non dice tutto. Un disco per acciaio al carbonio può essere adatto a barre, tubolari e lamiere ferrose secondo la sua scheda; per l’acciaio inox si cerca un prodotto che dichiari espressamente l’impiego sul materiale e, quando richiesto dal lavoro, una composizione che limiti la contaminazione da ferro, zolfo e cloro. La fabbricazione di una recinzione in ferro può prevedere tagli, saldature e preparazione alla protezione anticorrosiva: sono fasi diverse e non necessariamente si fanno con lo stesso disco. In inox, usare lo stesso accessorio già contaminato dall’acciaio al carbonio può compromettere la qualità superficiale; tenere separati utensili e abrasivi dedicati quando la specifica del manufatto lo richiede.
L’alluminio e altri metalli teneri tendono a intasare alcuni abrasivi: si sceglie una formulazione dichiarata dal produttore e si evita di insistere quando il disco impasta invece di tagliare. Sul laterizio, calcestruzzo o pietra conta la destinazione precisa del disco; spesso un diamantato appropriato è la soluzione tecnica da confrontare, anche per durata e controllo della polvere. Un disco abrasivo per ferro non diventa un disco per muratura solo perché riesce a incidere il pezzo. Il legno richiede accessori, macchine e protezioni specifiche: non montare su una smerigliatrice una lama dentata non prevista dal fabbricante per provare a «tagliare più in fretta».
Per un componente che deve poi ricevere verniciatura o zincatura, la finitura conta quanto il taglio. Una mola aggressiva può lasciare solchi profondi, arrotondare bordi importanti e aumentare il lavoro successivo. Se il pezzo è stato corroso o rivestito, valutare che cosa si vuole rimuovere: la sabbiatura del ferro è un processo diverso dalla lavorazione puntuale con il disco e può essere più adatta a geometrie complesse o superfici estese, dopo un’analisi delle condizioni del manufatto.
Nel taglio di un profilo metallico sottile il disco più fine ammesso per quella lavorazione riduce la larghezza del solco e spesso richiede meno energia; in elementi spessi, in tagli lunghi o in cantiere con pezzi difficili da sostenere può essere più importante la stabilità del sistema che qualche decimo di millimetro di spessore. Il catalogo tecnico PFERD distingue dischi di vari diametri e spessori e indica per ciascuno impiego e regime: è un esempio del perché non si compra «un 125» senza altri dati.
Prima del taglio si verifica dove andrà la parte che si stacca. Se il pezzo cede e chiude la fenditura sul disco, aumenta il rischio di bloccaggio e contraccolpo. Si blocca il materiale su un piano stabile, si sostiene la porzione finale e si mantiene il percorso rettilineo. Non si piega il polso per seguire una curva lasciando il disco dentro il solco; non si applica pressione laterale per allargare la fenditura. Si lascia lavorare l’abrasivo, senza forzare: scintille numerose o calore non dimostrano che il taglio stia procedendo bene.
Un tubo sottile, una barra piena e una lamiera su cavalletti producono reazioni diverse. Sul tubo si organizza l’appoggio in modo che non ruoti e che il tratto separato non cada; su una lamiera ampia si controllano vibrazione e sostegno vicino alla linea di taglio. In uno spazio ristretto va verificata anche la traiettoria delle scintille: possono raggiungere materiali combustibili o superfici finite che non sono nel campo visivo dell’operatore.
Per «ferro» in officina e in cantiere si intendono spesso acciai al carbonio di forme molto diverse. Il disco va dichiarato dal fabbricante per quel materiale e per il taglio con la smerigliatrice angolare, non soltanto venduto con un generico disegno di metallo. Prima di confrontare i prezzi si annotano sezione, spessore della parete, numero dei tagli e qualità del bordo richiesta. A parità di diametro esterno, un disco sottile toglie meno materiale e tende a lasciare meno bava, ma non perdona un pezzo che si muove o un solco che si chiude. La scheda PFERD distingue larghezze pensate per precisione su lamiera da larghezze universali orientate anche alla vita utile: questo è un criterio di scelta, non una graduatoria assoluta di sicurezza o durata.
| Pezzo da tagliare | Priorità nella scelta | Controllo sul lavoro |
|---|---|---|
| Lamiera sottile e profilo leggero | Solco stretto, bava limitata e disco specifico per acciaio; lo spessore si sceglie dalla gamma ammessa dal produttore | Sostenere la lamiera vicino alla linea di taglio per evitare vibrazioni e flessioni |
| Tubolare e tubo | Taglio diritto e protezione adatta alla forma 41 o 42 scelta | Bloccare il tubo contro la rotazione; sostenere il tratto che si separa perché il solco non stringa il disco |
| Barra piena e tondino | Capacità di taglio e vita utile dichiarate per la sezione, non soltanto la massima sottigliezza | Verificare accesso, profondità raggiungibile e calore; non forzare quando la velocità di avanzamento cala |
| Profilo zincato o verniciato | Taglio del metallo di base e qualità del bordo da ripristinare | Gestire scintille e fumi; prevedere il trattamento anticorrosivo del taglio secondo il ciclo previsto |
La tabella è una guida alla domanda da porre al fornitore, non autorizza una misura universale. Un 125 × 1,0 mm e un 125 × 1,6 mm possono comportarsi diversamente, ma solo se entrambi sono ammessi per macchina, flangia, protezione e materiale. Il diametro maggiore non è una scorciatoia per raggiungere una barra più spessa: richiede una macchina progettata per quel diametro e un regime compatibile. Se il taglio ripetitivo di sezioni importanti supera l’accessibilità o il controllo della smerigliatrice portatile, valutare con il responsabile della lavorazione una macchina da taglio dedicata, con fissaggio del pezzo e protezioni proprie.
Una larghezza ridotta può migliorare rapidità e precisione su pareti sottili, dove ogni millimetro di solco genera bava e calore. Su una barra piena, però, l’avanzamento più lungo e il rischio che il pezzo serri il disco possono rendere preferibile una formulazione o uno spessore diverso fra quelli indicati dal fabbricante. Non si ricava la scelta dal solo numero stampato sul disco: abrasivo, legante, rinforzo e sezione lavorata incidono sulla resa. Fare un taglio di prova su uno sfrido rappresentativo, misurando tempo, bava e consumo senza cambiare pressione o togliere la cuffia, è più utile che scegliere «il più sottile» per abitudine.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisIl controllo prima del montaggio resta quello fra i giri a vuoto massimi della macchina e il limite marcato sul disco. Riducendosi il diametro per usura, cambia la velocità periferica effettiva al medesimo numero di giri: il taglio può diventare più lento e l’accesso al pezzo meno favorevole. Non si compensa spingendo di lato o aumentando il regime oltre la marcatura. Se il disco ormai piccolo non raggiunge il taglio in modo controllato, si sostituisce o si usa un’attrezzatura più adatta. Il limite di velocità non viene «recuperato» regolando a occhio la macchina.
«Quanti tagli fa un disco?» non ha una risposta trasferibile fra una lamiera da pochi millimetri, un tubo e una barra piena. Per una fornitura ricorrente conviene registrare su un lotto omogeneo la sezione tagliata, la macchina, il disco, il numero di tagli accettati e il diametro residuo quando si interrompe l’uso. Si annotano anche bave, deformazioni e cambi disco: il costo per taglio utile può divergere molto dal prezzo a pezzo. Non si continua fino a consumare il rinforzo o a lavorare con un disco danneggiato per migliorare artificialmente la media. Conservazione asciutta, imballo integro, scadenza dei dischi rigidi e assenza di urti fanno parte della durata sicura, non sono dettagli amministrativi.
Quando la resa crolla dopo pochi tagli, controllare anzitutto se il materiale è quello previsto, se il pezzo vibra o stringe il solco, se le flange sono corrette e se il disco presenta danni. La pressione eccessiva può aumentare calore e consumo senza migliorare l’avanzamento. Per tagli numerosi, confrontare prodotti diversi con pezzi equivalenti e la stessa procedura, senza forzare un abrasivo per ottenere un numero favorevole. Un taglio pulito che richiede poca ripresa può essere economicamente migliore anche se il disco dura meno in numero assoluto di tagli.
Una mola rigida da sbavo è adatta quando serve una rimozione consistente e rapida di materiale, per esempio per abbassare un cordone di saldatura o preparare un bordo. Richiede un angolo di lavoro ammesso dal produttore, appoggio stabile e controllo per non scavare il pezzo. Il lamellare distribuisce il contatto su più lamelle e aiuta a raccordare la superficie, ma non è automaticamente delicato: una grana grossa e molta pressione possono consumare rapidamente uno spigolo o lasciare righe che emergono dopo la verniciatura.
Per i lamellari, la grana indica la dimensione relativa dei granuli dell’abrasivo applicato: numeri più bassi sono generalmente più aggressivi, numeri più alti lasciano un segno più fine. Un P40 può essere utile per ridurre un cordone su acciaio al carbonio; un P60 o P80 per raccordare e preparare; un P120 per passaggi più fini, a seconda del materiale e della finitura richiesta. Non c’è una sequenza obbligatoria uguale per ogni pezzo: la gamma Bosch per metallo, per esempio, offre le quattro grane sullo stesso diametro proprio perché rimozione e finitura richiedono livelli di aggressività diversi. Prima di scegliere bisogna sapere quali segni saranno accettabili sulla superficie finale.
Un metodo semplice è provare la prima grana su un ritaglio dello stesso materiale e controllare il risultato con luce radente. Se il P40 lascia solchi troppo profondi per il trattamento previsto, conviene partire più fine o cambiare accessorio, non tentare di cancellare ogni errore con un unico passaggio P120. Per l’inox la temperatura è un vincolo: lavoro concentrato e pressione eccessiva possono alterare il colore e la superficie. Per profili destinati alla verniciatura si confronta il grado di preparazione richiesto dal ciclo, non solo l’aspetto «lucido» appena dopo la smerigliatura.
I lamellari possono avere profilo piatto o conico, con differenze nell’area di contatto e nell’angolo di impiego. Un disco piatto può favorire il raccordo di superfici ampie; uno conico concentra maggiormente il lavoro su bordi e cordoni. È una descrizione di comportamento, non una prescrizione universale: contano la scheda dell’articolo e il modo in cui le lamelle sono disposte. Prima di lavorare, controllare che il supporto non sia incrinato, che le lamelle non siano staccate e che la flangia lasci libero il contatto previsto. FEPA prescrive per i lamellari la marcatura EN 13743, la verifica della velocità e l’uso esclusivo per molatura, non per tagliare.
La compatibilità comprende macchina, accessorio, flangia, protezione e operazione. Scollegare la spina o rimuovere la batteria prima del cambio; pulire le superfici di appoggio e montare le flange nella configurazione prevista dal manuale. Un serraggio eccessivo non corregge un disco che non appoggia piano; adattatori improvvisati e rondelle non previste possono creare eccentricità. Il disco danneggiato, caduto o con macchie anomale non va «provato piano»: si mette fuori uso secondo le istruzioni del fabbricante.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
La cuffia deve essere presente e orientata a proteggere l’operatore. Per il taglio può servire una protezione specifica diversa da quella di molatura; non si toglie la cuffia perché impedisce l’accesso al punto. Impugnatura laterale e presa a due mani aiutano a governare il contraccolpo. Prima di iniziare si porta la macchina a regime in posizione sicura, senza persone nel piano del disco, e si osservano vibrazioni o rumori anomali. Se compaiono, ci si ferma, si attende l’arresto completo e si controlla la causa; non si appoggia mai la macchina con il disco ancora in rotazione.
La scelta dei DPI per la lavorazione dipende dai rischi valutati: occhi e volto contro particelle, udito contro rumore, mani e abbigliamento aderente contro contatto e scintille, protezione respiratoria dove necessaria. I DPI non sostituiscono protezione, aspirazione, fissaggio del pezzo o delimitazione dell’area. Nel cantiere si valuta anche chi lavora o passa vicino, non soltanto chi tiene la smerigliatrice.
Su calcestruzzo, malte e altri materiali che contengono silice, la polvere respirabile è una questione specifica. INAIL ricorda che il rischio può riguardare numerose fasi dell’edilizia; la scheda tecnica britannica HSE sulla molatura del calcestruzzo mostra perché la captazione alla sorgente è decisiva. Non si versa acqua su una smerigliatrice elettrica o su un disco non approvato per l’uso a umido. In Italia il metodo di abbattimento va definito con l’attrezzatura effettiva, le istruzioni del produttore e la valutazione dei rischi del cantiere; un respiratore da solo non sostituisce il controllo della polvere.
Si identifica materiale e sezione, si sceglie un disco da taglio per quel metallo, poi si controllano diametro, foro e rpm rispetto alla macchina. Se la finitura della recinzione prevede zincatura o verniciatura, il taglio deve lasciare bordi recuperabili senza bruciature o bave eccessive. Dopo aver fissato il tubolare e sostenuto il pezzo da staccare, si taglia diritto. Il cordone della saldatura successiva non si spiana con lo stesso disco sottile: si passa a mola da sbavo o lamellare secondo il livello di asportazione e la finitura richiesta.
Oltre alla compatibilità del disco con l’inox, qui pesa il risultato estetico. Accessori non contaminati da acciaio al carbonio, campione preliminare e progressione di grane coerente contano più della velocità del primo passaggio. Un lamellare troppo grossolano può abbassare rapidamente una saldatura ma lasciare graffi difficili da raccordare su una superficie satinata. Si verifica anche la direzione della finitura esistente e si evita il surriscaldamento locale. La finitura finale potrebbe richiedere accessori diversi dal lamellare: non si promette un satinato uniforme con un solo disco.
Non si sceglie per analogia con un taglio sul ferro. Materiale, profondità, polveri, eventuali impianti nascosti e stabilità della parete cambiano l’attrezzatura necessaria. Può servire un sistema diamantato con aspirazione dedicata o una macchina specifica per tracce. Se la parete è strutturale o attraversata da servizi, il problema principale non è il disco ma la possibilità e la posizione del taglio. Il preventivo deve includere rilievo, protezioni, gestione delle polveri e ripristino, non soltanto il costo del consumabile.
| Segnale | Possibili cause da verificare | Azione prudente |
|---|---|---|
| Disco che si blocca nel taglio | Pezzo che chiude il solco, percorso non rettilineo, pressione o accessorio errato | Fermare la macchina, sostenere il pezzo e rivedere la sequenza |
| Taglio lento e molto caldo | Disco non adatto al materiale, abrasivo intasato, pressione eccessiva | Controllare marcatura e stato del disco prima di riprovare |
| Vibrazione anomala | Disco danneggiato, flange sporche o montaggio eccentrico | Spegnere, attendere l’arresto e ispezionare senza riutilizzare un disco sospetto |
| Graffi profondi dopo lo sbavo | Grana troppo grossa, angolo o pressione errati | Fare un campione e programmare una finitura progressiva |
| Lamellare che si consuma da un lato | Contatto mal distribuito, angolo fuori indicazione, bordo troppo aggressivo | Rivedere tecnica e compatibilità prima di sostituirlo identico |
Non aspettare che il disco sia «finito» fino al supporto. Quando il diametro ridotto cambia accessibilità e regime di lavoro, quando il lamellare perde le lamelle o quando un disco rigido ha scheggiature, crepe, umidità anomala o scadenza superata, si sostituisce. Conservarli nella confezione e nelle condizioni indicate dal produttore, lontano da urti, acqua e deformazioni; non lasciarli sciolti nel cassone degli attrezzi. Separare fisicamente dischi per taglio, sbavo, inox e materiali minerali evita anche errori di prelievo in cantiere.
Il prezzo unitario è un dato incompleto. Per un lavoro ripetitivo si può fare una prova controllata su pezzi uguali e confrontare costo per taglio utile = costo dei dischi consumati / tagli accettati, aggiungendo il tempo impiegato, i cambi disco, le bave da riprendere e gli eventuali scarti. Un disco economico che richiede più passaggi o lascia pezzi da rifare può costare più di uno di fascia superiore; il contrario è possibile in un lavoro saltuario dove la durata in più non viene sfruttata. La prova deve essere svolta con la stessa macchina, lo stesso materiale e condizioni di sicurezza equivalenti, senza aumentare la pressione per far «vincere» un prodotto.
Un esempio senza prezzi di mercato: se una confezione da 10 dischi costa 20 euro e consente 100 tagli accettati, il solo consumabile pesa 0,20 euro a taglio. Se una seconda confezione da 10 costa 30 euro ma porta a 200 tagli equivalenti, il costo del disco è 0,15 euro a taglio. È un’ipotesi didattica, non una promessa di resa: spessore del pezzo, operatore e durata reale possono ribaltare il risultato. Nel preventivo di fabbricazione o manutenzione vanno descritti materiale, quantità, tipo di tagli o sbavature, finitura richiesta, accesso e misure contro scintille e polveri.
Quando il lavoro è affidato a un’impresa, chiedere quale risultato deve essere consegnato: semplice separazione, bordo pronto a saldare, smussatura controllata o finitura visibile. Sono lavorazioni con tempi e accessori diversi. Un elenco di «dischi inclusi» non garantisce la qualità finale se mancano le specifiche del pezzo e il controllo delle superfici dopo la lavorazione.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
Prima di montare il disco, rispondere in sequenza: quale materiale e quale risultato servono? È un taglio, uno sbavo o una finitura? Il prodotto lo dichiara esplicitamente? Diametro, foro, giri massimi e flange coincidono con il manuale della macchina? Il disco è integro e, se rigido, entro la scadenza indicata? La protezione è quella prevista per l’operazione, il pezzo è bloccato e la parte che si separa è sostenuta? Scintille, polveri e passaggio di altre persone sono controllati? Solo dopo questi controlli ha senso confrontare prezzo, spessore e grana.
Il principio operativo è semplice: la macchina non rende intercambiabili i dischi. Scegliere prima la funzione e il materiale, poi verificare la compatibilità meccanica e la marcatura, infine provare la qualità della lavorazione su un campione quando la finitura conta. Se una sola voce manca, fermarsi e leggere le istruzioni dell’accessorio e della smerigliatrice oppure chiedere un supporto tecnico competente.
No. Il disco da taglio rigido è destinato al taglio con il bordo: la pressione laterale dello sbavo può danneggiarlo. Usare una mola da sbavo o un lamellare idoneo; soltanto un accessorio marcato esplicitamente per più funzioni può seguire le sue istruzioni specifiche.
No. Oltre al diametro esterno devono essere compatibili foro, flange, velocità massima, protezione, materiale e operazione. La marcatura del disco e il manuale della macchina vanno confrontati prima del montaggio.
Entrambe possono identificare dischi rigidi da taglio: la forma 41 è piana, la 42 ha il centro depresso. La geometria non basta per decidere: scegliere quella ammessa dal produttore della macchina e leggere destinazione d’uso, flange e protezione richieste.
Un disco rigido da taglio dichiarato per acciaio al carbonio, nella misura e nella forma ammesse dalla smerigliatrice. La scelta dello spessore dipende dalla parete e dalla scheda del prodotto. Bloccare il tubo contro la rotazione e sostenere il tratto che si separa, senza torcere il disco nel solco.
Solo se il produttore dichiara entrambi i materiali e il risultato richiesto lo consente. Per un inox che non deve essere contaminato, tenere separati i dischi già impiegati su acciaio al carbonio e verificare la specifica dell’abrasivo.
Se è crepato, scheggiato, deformato, ha subito urti o presenta anomalie, non va montato. Per i dischi rigidi controllare anche la data di scadenza; per i lamellari osservare supporto e adesione delle lamelle. Non usare un accessorio privo della marcatura di velocità richiesta.
No, a meno che un prodotto specifico non dichiari espressamente quel materiale. Sul calcestruzzo si confrontano accessori idonei, spesso diamantati, e un sistema adeguato per la polvere. Va verificata anche la possibilità tecnica di eseguire il taglio nel punto scelto.
Non esiste un numero valido per ogni disco: sezione e lega del pezzo, abrasivo, macchina, fissaggio e tecnica cambiano la resa. Confrontare i tagli accettati su pezzi equivalenti e fermarsi se il disco è danneggiato, scaduto, troppo piccolo per lavorare in sicurezza o non taglia più correttamente. Il costo per taglio utile conta più del solo prezzo del disco.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.