Tettofacile: Camino Ventilato Linea Vita
La soluzione Tettofacile ha una struttura leggera e senza massa che si...

Guida al trapano magnetico per acciaio: funzionamento, forza della base, frese a corona, velocità, lubrificazione, fissaggio e sicurezza.
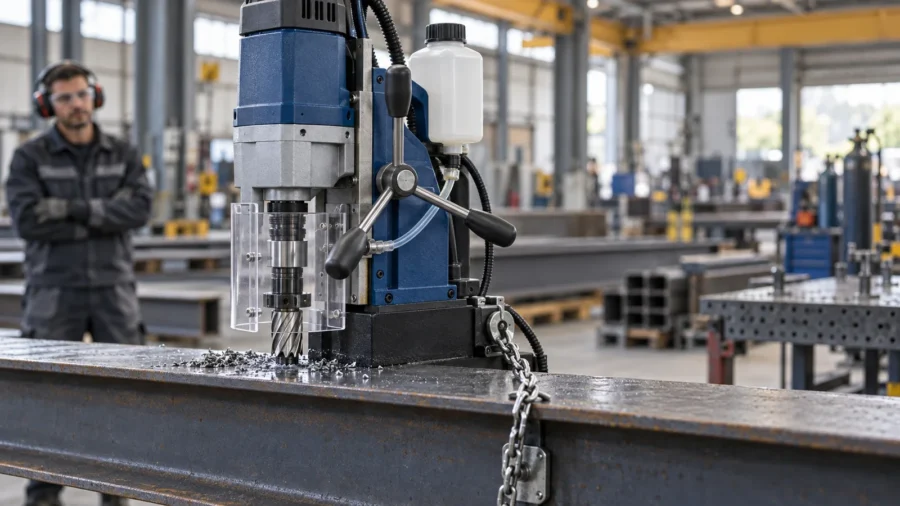
Il trapano magnetico porta sul pezzo la precisione di una piccola macchina utensile: una base aderisce all’acciaio, il gruppo motore scorre su guide e l’utensile avanza lungo un asse controllato. È la soluzione tipica per aprire fori su travi, piastre, profilati e carpenterie che non possono essere portati sotto un trapano a colonna. La portabilità, però, non rende il lavoro improvvisato. La tenuta dipende dal materiale, dallo spessore e dalla pulizia della superficie; la fresa deve essere compatibile con macchina e profondità; velocità, lubrificazione e pressione di avanzamento devono seguire diametro e acciaio lavorato.
La scelta corretta parte quindi dal foro reale, non dalla sola potenza del motore. Occorre conoscere diametro, profondità, posizione, orientamento, accesso, qualità dell’acciaio e numero di lavorazioni. Bisogna poi verificare che la base possa appoggiare completamente, che il magnete sviluppi una forza sufficiente e che un sistema di trattenuta impedisca la caduta della macchina se l’alimentazione manca o l’adesione si riduce.
Questa guida spiega come leggere i dati tecnici, scegliere tra fresa a corona e punta elicoidale, preparare il supporto ed eseguire il foro senza trasformare un utensile preciso in un rischio.
Sommario
Un trapano magnetico, chiamato anche carotatrice magnetica o mag drill, è formato da base magnetica, colonna o slitta, motore, mandrino o attacco portautensile e leve di avanzamento. Nei modelli più diffusi la base contiene un elettromagnete: una volta appoggiata su una superficie ferromagnetica idonea e alimentata, crea la forza che mantiene la macchina in posizione. Esistono anche basi a magnete permanente, che conservano la presa senza corrente e vengono inserite o disinserite meccanicamente.
Il magnete lavora bene su acciaio dolce piano, pulito e di spessore sufficiente. Vernice spessa, ruggine, calamina irregolare, scorie, trucioli, curvature e vuoti riducono l’area effettiva di contatto. Acciai inossidabili austenitici, alluminio, rame, calcestruzzo e legno non offrono direttamente la presa richiesta. Su tubi o superfici non magnetiche servono adattatori, piastre o sistemi di bloccaggio espressamente ammessi dal costruttore: non basta appoggiare una lamiera casuale sotto la base.
Il motore fa ruotare l’utensile mentre l’operatore lo abbassa con le leve. Le guide devono essere registrate senza gioco e senza impuntamenti: una slitta lasca aumenta vibrazioni e ovalizzazione, una troppo serrata rende irregolare l’avanzamento. Alcune macchine hanno più velocità meccaniche, regolazione elettronica, inversione per maschiatura, controllo di coppia e indicatore della forza magnetica. Sono funzioni utili solo se compatibili con l’operazione prevista e usate secondo manuale.
La fresa anulare asporta un anello di materiale e lascia al centro un cilindro, il cosiddetto tassello o slug. Una punta piena, invece, trasforma in truciolo quasi tutta la sezione del foro. A parità di diametro la fresa a corona impegna meno materiale, può avanzare più rapidamente e richiede in genere meno coppia. Non significa che qualunque fresa grande sia adatta a qualunque macchina: diametro massimo, profondità di taglio, gambo, attacco e potenza devono rientrare nei limiti dichiarati.
Il trapano magnetico è particolarmente efficace sulle carpenterie già assemblate, sulle travi in opera, sulle piastre pesanti e nei lavori di manutenzione industriale. Crea un asse stabile senza dover sostenere a mano il peso e la reazione di coppia. Un trapano a colonna resta preferibile quando il pezzo è piccolo, può essere serrato sulla tavola e richiede lavorazioni ripetitive in officina. Un trapano manuale è più agile per piccoli diametri e interventi leggeri, ma diventa difficile da tenere perpendicolare e controllare quando crescono diametro e spessore.
Su schermi piccoli la tabella può essere scorsa orizzontalmente.
| Attrezzatura | Punto di forza | Limite | Impiego coerente |
|---|---|---|---|
| Trapano magnetico | Portabilità e asse stabile su grandi elementi in acciaio | Richiede appoggio e tenuta magnetica verificabili | Travi, piastre, profili e carpenterie non movimentabili |
| Trapano a colonna | Rigidità, ripetibilità e serraggio del pezzo | Il componente deve raggiungere la macchina | Officina, pezzi piccoli e serie di fori |
| Trapano manuale | Rapidità e accesso in spazi contenuti | Perpendicolarità e reazione affidate all’operatore | Piccoli diametri, prefori e lavori non ripetitivi |
| Punzonatrice | Ciclo rapido e foro senza truciolo lungo | Geometria, bordo e spessore condizionano l’uso | Piastre e profili compatibili con matrice e accesso |
Il confronto deve comprendere anche il tempo di preparazione. Per un solo foro da 8 mm, pulire, posizionare e trattenere una macchina magnetica può non avere senso. Per una sequenza di fori da 24–40 mm su una trave già montata, la maggiore stabilità può invece ridurre drasticamente tempi, fatica e rilavorazioni. Sulle strutture portanti la possibilità materiale di forare non equivale all’autorizzazione progettuale: posizione, diametro e numero dei fori devono essere compatibili con il calcolo e con gli elaborati del tecnico.
Le frese in acciaio rapido sono versatili sugli acciai da carpenteria e tollerano discretamente urti e condizioni non perfette. Richiedono affilatura corretta, lubrificazione e una velocità coerente. Sono spesso la scelta pratica per officine e cantieri che lavorano materiali ordinari e diametri medi, purché la superficie non presenti saldature, croste o interruzioni che possano scheggiare i denti.
Le versioni con placchette o denti in carburo mantengono il tagliente su materiali più tenaci e possono sostenere velocità maggiori quando macchina, fissaggio e refrigerazione lo consentono. Sono però meno indulgenti agli urti laterali, alle vibrazioni e agli ingressi interrotti. Una base instabile o un avanzamento a scatti può danneggiare rapidamente un utensile costoso.
La punta piena è adatta a piccoli diametri, prefori e fori passanti o ciechi nei limiti della macchina. Verificare il mandrino ammesso e la corsa disponibile: montare un mandrino portapunte aumenta la lunghezza del gruppo e può ridurre l’accesso sotto il motore. Per diametri importanti una sequenza di prefori non è sempre efficiente; la fresa anulare evita di asportare il nucleo centrale.
Non tutti i trapani magnetici possono svasare, alesare o filettare. Per la maschiatura servono velocità bassa, coppia adeguata, inversione e attacco compatibile, oltre alla procedura prevista dal fabbricante. L’uso di accessori non dichiarati può sovraccaricare trasmissione e base. Quando il foro deve ricevere un bullone strutturale, dimensione e finitura derivano dal progetto e dalla specifica di montaggio, non dalla disponibilità dell’utensile.
Su schermi piccoli la tabella può essere scorsa orizzontalmente.
| Utensile | Asportazione | Vantaggio | Attenzione |
|---|---|---|---|
| Fresa HSS | Anello periferico | Versatile e relativamente tenace | Lubrificazione, affilatura e materiale omogeneo |
| Fresa al carburo | Anello periferico | Durata e produttività su impieghi idonei | Evitarne vibrazione, urti e taglio interrotto non previsto |
| Punta elicoidale | Intera sezione | Piccoli diametri e fori ciechi | Coppia, evacuazione truciolo e mandrino |
| Svasatore | Corona superficiale | Sede per testa o sbavatura controllata | Velocità bassa e assenza di chatter |
| Maschio | Profilo della filettatura | Filetto eseguito in posizione | Macchina reversibile, coppia e lubrificante specifico |
Il diametro nominale corrisponde al foro finito entro le tolleranze dell’utensile e della lavorazione. La profondità di taglio deve superare lo spessore effettivo attraversato, considerando eventuali piatti sovrapposti solo se la procedura lo ammette. Una fresa da 30 mm di profondità non è adatta a una piastra da 35 mm. Viceversa, una fresa molto lunga su lamiera sottile aumenta lo sbalzo senza offrire vantaggi e richiede più attenzione alla rigidità.
Il perno pilota aiuta ad allineare il centro, apre il flusso di refrigerante in molti sistemi e, a fine taglio, espelle il cilindro centrale. Deve avere lunghezza e diametro compatibili con la fresa. Non va usato come punzone con colpi sul gruppo montato. Lo slug può essere molto caldo e uscire all’improvviso: la zona sottostante deve essere libera e nessuno deve trovarsi sulla traiettoria.
Oltre alla fresa, verificare altezza minima della macchina, corsa, posizione del motore e ingombro sopra il pezzo. Su ali di profilati, nodi e spazi tra irrigidimenti può mancare la luce necessaria. Le macchine compatte risolvono alcuni accessi, ma spesso rinunciano a parte della capacità o della corsa. Una prova a macchina spenta evita di scoprire durante il taglio che il motore incontra un ostacolo.
Il valore di forza magnetica indicato in scheda è ottenuto in condizioni definite dal produttore e non deve essere interpretato come carico sospeso utilizzabile. Sul lavoro reale contano spessore e permeabilità dell’acciaio, planarità, area di contatto e distanza creata da rivestimenti o sporco. Molti manuali indicano uno spessore minimo o richiedono una piastra aggiuntiva sotto un materiale sottile. Il valore esatto varia da modello a modello: applicare una soglia presa da un’altra macchina è un errore.
Il circuito magnetico ha bisogno di una sezione d’acciaio sufficiente. Se il pezzo è sottile, si satura prima e la forza utile può diminuire. Quando il manuale lo prevede, una seconda piastra di acciaio pulita e ben serrata può aumentare lo spessore efficace. Non deve muoversi rispetto al pezzo e deve coprire l’area della base. Questa soluzione va verificata secondo le istruzioni della macchina, non improvvisata su un supporto instabile.
Anche un piccolo truciolo inclina la base e riduce il contatto. Prima del posizionamento si rimuovono scorie, olio, ruggine incoerente e residui; una vernice spessa può richiedere la preparazione locale autorizzata dal responsabile del manufatto. La pulizia dell’acciaio è un tema comune anche alla sabbiatura di ferro e legno, ma sotto il magnete serve soprattutto una superficie piana, continua e priva di particelle mobili.
Una base piana su un tubo tocca solo lungo porzioni ridotte. Per forare tubazioni si usa un adattatore dedicato, con catene o sistemi di serraggio previsti dal costruttore, e si considera la geometria della parete. Alcune basi permanenti hanno forme studiate per il tubo, ma ciò non rende automaticamente ammissibile ogni diametro. Va inoltre controllato cosa contiene o ha contenuto la condotta: la foratura di linee in servizio o contaminate richiede procedure specifiche.
La velocità periferica del tagliente cresce con diametro e giri. Per collegare velocità di taglio Vc, diametro D e rotazione n si usa:
n = (1.000 × Vc) / (π × D)
con Vc in m/min e D in mm. Il risultato è in giri/min. Il valore di Vc non si inventa: dipende da utensile, materiale e lubrificazione e va preso dalle tabelle del fabbricante della fresa. La formula spiega perché, a parità di materiale, una fresa di diametro maggiore deve generalmente girare più lentamente.
Se la tabella dell’utensile ammettesse 25 m/min su un determinato acciaio e la fresa fosse da 30 mm, il calcolo darebbe circa 265 giri/min: 25.000 ÷ (3,1416 × 30). Se la macchina offre solo 250 e 450 giri/min, la marcia da 250 è la più vicina. Prima di usarla occorre comunque verificare il campo indicato dal produttore; materiale più duro, fresa diversa o taglio senza refrigerante possono richiedere altri parametri.
L’avanzamento deve produrre un truciolo regolare senza far calare eccessivamente il motore. Spingere poco può sfregare e surriscaldare i denti; spingere troppo sovraccarica fresa, motore e presa magnetica. Il rumore, la forma del truciolo e l’assorbimento aiutano a leggere il processo, ma non sostituiscono i parametri raccomandati. In uscita dal pezzo si riduce la pressione perché i denti stanno perdendo supporto.
Su schermi piccoli la tabella può essere scorsa orizzontalmente.
| Sintomo | Possibile causa | Controllo | Correzione prudente |
|---|---|---|---|
| Truciolo blu e tagliente scuro | Calore eccessivo | Giri, refrigerante, affilatura e avanzamento | Fermare, lasciare raffreddare e correggere secondo tabella |
| Vibrazione o foro ovalizzato | Gioco, presa ridotta o utensile danneggiato | Base, guide, attacco e denti | Non proseguire finché il sistema non è stabile |
| Trucioli molto fini e polvere | Avanzamento insufficiente o tagliente usurato | Pressione e stato fresa | Ripristinare parametro o sostituire/affilare |
| Motore rallenta nettamente | Carico eccessivo o giri non adatti | Diametro, materiale e alimentazione | Ridurre l’avanzamento e verificare la marcia |
| Refrigerante non arriva ai denti | Canale ostruito o serbatoio chiuso | Perno, tubo e flusso | Spegnere e ripristinare il circuito prima di continuare |
Il fluido riduce attrito e temperatura e aiuta a evacuare il truciolo. Si utilizza il prodotto indicato per utensile e materiale, rispettando concentrazione e modalità d’uso. Nei lavori verticali o sopra testa il liquido può non raggiungere il tagliente e può entrare nella macchina: servono paste, sistemi pressurizzati o procedure ammesse dal costruttore. Non usare liquidi infiammabili o miscele non previste.
I trucioli sono affilati e caldi; quelli lunghi possono trascinare guanti, panni o indumenti verso la rotazione. Si arresta completamente la macchina, si isola quando necessario e si usa un gancio o una spazzola. Guanti aderenti possono essere utili nella movimentazione a utensile fermo, ma non devono essere esposti a organi rotanti. Maniche, capelli, cordini e gioielli vanno tenuti lontani.
La stessa disciplina vale per altre lavorazioni del metallo: la guida al disco diamantato e al taglio a secco o ad acqua mostra come utensile, materiale, raffreddamento e protezioni vadano valutati insieme, senza trasferire automaticamente una procedura da una macchina all’altra.
Prima di segnare il centro si controllano disegno, interferenze e funzione strutturale. Dietro la superficie possono esserci cavi, tubi, saldature, irrigidimenti o altre parti. Su una trave di un solaio in acciaio, un foro in posizione sbagliata può compromettere la sezione o interferire con un collegamento: diametro e zona ammissibile spettano al progetto.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisControllare cavo o batteria, spine, comandi, protezioni, slitta, leva, attacco, fresa, pilota e circuito refrigerante. Un dente scheggiato o una fresa deformata non si “prova per vedere”. Il manuale deve essere disponibile e la macchina non va usata se un indicatore di sicurezza segnala presa insufficiente o se un interblocco è guasto.
La base e il pezzo devono essere puliti e asciutti nel punto di contatto. Si delimita l’area sotto il foro, soprattutto su quota o in verticale, perché trucioli e slug possono cadere. La superficie deve sostenere macchina e reazione senza flettersi. Se è presente una finitura protettiva, l’eventuale rimozione e il successivo ripristino vanno concordati.
Si porta il pilota sul riferimento, si attiva la base e si verifica l’indicatore o la prova prescritta. Prima di avviare il motore si installa la catena o cinghia di sicurezza attorno a un elemento resistente, con gioco minimo compatibile con la regolazione. Il dispositivo di trattenuta è necessario anche in orizzontale: non serve solo nelle lavorazioni sopra testa.
La marcia si cambia a motore fermo se il manuale lo richiede. Si apre il flusso e si verifica che raggiunga il tagliente. Prolunga, generatore e alimentazione devono avere sezione, protezione e tensione adeguate. Una caduta di tensione eccessiva riduce le prestazioni e può scaldare cavi e motore.
Con magnete stabile e area libera si avvia il motore, poi si avvicina la fresa gradualmente. Il pilota entra nel riferimento e i denti iniziano a tagliare senza urto. Si mantiene un avanzamento uniforme, senza usare prolunghe sulle leve. Se cambiano rumore, vibrazione o forza di presa, si rilascia l’avanzamento e si arresta: insistere non corregge la causa.
Vicino all’uscita si riduce il carico. Dopo il distacco dello slug si ritrae l’utensile, si spegne il motore e si attende l’arresto completo prima di disattivare il magnete. Il nucleo si rimuove con utensile idoneo e a distanza dal tagliente. Infine si controllano diametro, posizione, bava e superficie, applicando l’eventuale protezione anticorrosiva prevista.
In verticale la gravità agisce lateralmente rispetto alla base; sopra testa l’intera macchina tende a cadere sull’operatore. Sono condizioni da affrontare solo se il modello e il manuale le ammettono, con trattenuta indipendente collegata prima dell’energia. La catena non deve passare su bordi taglienti né affidarsi a un elemento che potrebbe staccarsi insieme al trapano.
Il liquido può colare su motore, operatore e pavimento. Occorre il sistema indicato dal fabbricante e una raccolta che non generi rischio di scivolamento. Lo slug non deve cadere su persone, impianti o superfici fragili. Schermi e delimitazioni si progettano prima di iniziare, non mentre il foro è quasi completato.
La trattenuta della macchina non sostituisce la protezione dell’operatore. Accesso, ponteggio o piattaforma, anticaduta e movimentazione dell’attrezzatura seguono la valutazione del rischio. Non si lavora in equilibrio su una scala mentre entrambe le mani sono impegnate nell’avanzamento. Il cavo va disposto senza creare inciampo e senza sostenere il peso dell’utensile.
Con una base elettromagnetica la perdita di alimentazione può eliminare sia rotazione sia tenuta. È la ragione per cui il fissaggio secondario resta essenziale anche su modelli dotati di protezioni elettroniche. Si verificano impianto, messa a terra o classe della macchina, differenziale quando richiesto, integrità dei cavi e compatibilità del generatore. Ambienti bagnati, conduttivi o confinati richiedono valutazioni ulteriori.
Occhiali o visiera proteggono da trucioli e refrigerante; la protezione uditiva deriva dalla valutazione dell’esposizione; le calzature devono essere adatte al rischio di schiacciamento, scivolamento e perforazione. La guida alle scarpe antinfortunistiche aiuta a leggere classi e requisiti, ma il DPI va selezionato per la lavorazione e l’ambiente reali.
Il pericolo di trascinamento impone abiti aderenti, capelli raccolti e assenza di gioielli. Per montare l’utensile e rimuovere trucioli si opera a macchina ferma e isolata; durante la rotazione le mani restano sulle impugnature. La scelta dei guanti deve considerare il rischio meccanico ma anche la possibilità di impigliamento, seguendo procedure aziendali e manuale.
Quando l’obiettivo è preparare o ripristinare un elemento metallico dopo la lavorazione, può essere utile coordinare foratura, pulizia e protezione. La guida alla scelta della sabbiatrice illustra portata d’aria e abrasivi, mentre quella sulla rete elettrosaldata ricorda che diametri e collegamenti degli elementi metallici derivano sempre dalla funzione costruttiva.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
La manutenzione ordinaria preserva precisione e sicurezza. Dopo aver isolato l’alimentazione si puliscono base, guide, attacco e feritoie senza spingere trucioli nel motore. Si verifica che la superficie magnetica non presenti ammaccature e che cavo, spina, tubo del refrigerante e comandi siano integri. Le guide vengono registrate e lubrificate nei punti previsti; non si applicano grassi sulla faccia del magnete.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
I denti devono avere geometria uniforme e non mostrare cricche, scheggiature o colorazione da surriscaldamento. L’affilatura va affidata a chi può ripristinare profilo e spoglie senza alterare il diametro. Una fresa danneggiata non si recupera aumentando la pressione. Perno pilota e molla di espulsione devono scorrere liberamente.
Prima del foro si provano magnete, indicatore, interblocchi e arresto come previsto dal manuale. Cuscinetti rumorosi, gioco del mandrino, slitta irregolare o scintillamento anomalo richiedono assistenza. Riparazioni elettriche e sostituzioni di componenti di sicurezza spettano a personale competente con ricambi conformi.
La capacità dichiarata è solo il primo filtro. Una macchina da 40 mm può essere perfetta per piastre in officina ma non entrare tra due irrigidimenti; una compatta può raggiungere il punto ma non offrire corsa o coppia sufficienti. Conviene preparare una matrice di lavoro con diametri, profondità, materiali, orientamenti e numero di fori, quindi confrontarla con manuali e schede tecniche.
Su schermi piccoli la tabella può essere scorsa orizzontalmente.
| Dato da confrontare | Perché conta | Domanda da porre |
|---|---|---|
| Diametro e profondità massimi | Definiscono il campo con fresa e punta | Il limite vale per quale utensile e materiale? |
| Altezza minima e corsa | Determinano l’accesso in spazi ristretti | La configurazione completa entra nel nodo? |
| Velocità e coppia | Devono coprire diametri e operazioni | Ci sono marce meccaniche e inversione? |
| Forza magnetica e spessore minimo | Condizionano la stabilità reale | Come varia la presa sullo spessore lavorato? |
| Peso | Incide su trasporto e lavori in quota | Una persona può posizionarla in sicurezza? |
| Alimentazione | Rete, batteria o generatore cambiano autonomia | Quali protezioni e limiti prescrive il manuale? |
| Accessori ammessi | Mandrino, maschi e adattatori non sono universali | Sono dichiarati dal fabbricante per questo modello? |
| Assistenza e ricambi | Guide, spazzole e sicurezza richiedono manutenzione | Manuale, esploso e centro assistenza sono disponibili? |
Il modello a rete è adatto a cicli prolungati se alimentazione e prolunga sono corrette. La batteria elimina il cavo e può aiutare in montaggio, ma autonomia e prestazioni dipendono da capacità, temperatura e stato dell’accumulatore. Una macchina cordless non elimina la necessità della catena; se usa un elettromagnete, va compreso cosa accade quando la batteria si esaurisce. I modelli con magnete permanente separano la tenuta dall’alimentazione del motore, ma richiedono ugualmente verifica della presa.
Per lavori occasionali il noleggio può dare accesso a una macchina controllata e a frese adatte, ma al ritiro vanno verificati manuale, catena, protezione, attacco e refrigerante. Per uso frequente contano costo per foro, disponibilità dei consumabili, affilatura e tempi di assistenza. Confrontare il prezzo della macchina senza il corredo di frese e sistemi di fissaggio sottostima l’investimento.
Una richiesta di preventivo utile dovrebbe indicare materiale, spessore, numero e diametro dei fori, profondità, posizione, quota, orientamento e accessibilità. Fotografie e disegni aiutano l’impresa a stimare attrezzatura e tempi, ma non sostituiscono il sopralluogo quando la struttura è esistente o il supporto presenta corrosione, rivestimenti e geometrie irregolari.
Dipende dal tipo di inox. Molti acciai inossidabili austenitici non offrono una presa magnetica sufficiente. Occorre identificare il materiale e usare un sistema di fissaggio o una piastra ammessi dal costruttore, senza affidarsi a una prova empirica.
Non esiste una soglia universale. Ogni macchina ha condizioni e spessore minimo indicati nel manuale; sotto tale valore può essere richiesta una piastra aggiuntiva ben serrata. Vernice, curvature e sporco possono ridurre ulteriormente la presa.
Sì, quando prescritta deve essere usata in ogni orientamento. Trattiene la macchina se manca corrente, la base si solleva o il magnete perde presa; in verticale e sopra testa è ancora più importante.
L’HSS è versatile e più tollerante in molte lavorazioni ordinarie; il carburo può offrire produttività e durata superiori su materiali e condizioni adatti, ma teme urti e vibrazioni. La scelta dipende da acciaio, macchina, diametro, stabilità e numero di fori.
Sì, se il modello ammette il relativo mandrino, diametro e lunghezza, ma la punta piena richiede più coppia all’aumentare del diametro. Per grandi fori passanti la fresa anulare è spesso più efficiente.
Possibili cause sono perno pilota incompatibile o bloccato, lubrificazione insufficiente, trucioli accumulati o taglio non completato. Spegnere e isolare la macchina; non afferrare o colpire lo slug vicino a una fresa ancora montata e calda.
Solo se macchina e manuale lo consentono e con trattenuta indipendente, gestione del refrigerante, delimitazione della caduta e postazione di lavoro sicura. Non tutte le configurazioni sono ammesse sopra testa.
I giri dipendono da velocità di taglio raccomandata, diametro, materiale e utensile. Si calcolano con n = 1.000 × Vc ÷ (π × D), poi si sceglie una marcia ammessa dalla macchina e dalla tabella del produttore.
No. Foro, diametro e posizione devono essere previsti o verificati dal progettista. Un’esecuzione precisa non rende automaticamente sicura una modifica che riduce anima, ala o area vicino ai collegamenti.
Si seguono indicatore e prova descritti nel manuale, dopo aver controllato materiale, spessore e pulizia. Non si avvia il motore se la segnalazione indica forza insufficiente e non si usa la spinta manuale per compensare una base instabile.
Le capacità e le procedure cambiano tra modelli. Prima dell’uso prevalgono sempre manuale della macchina, indicazioni del produttore dell’utensile, valutazione dei rischi e progetto della struttura.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.