Distanziatori a Croce per Piastrelle
Distanziatori a Croce per Piastrelle è una soluzione Dakota per pavimenti e...
Come saldare l’alluminio con TIG o MIG: scelta del processo, lega e apporto, pulizia dell’ossido, parametri, tecnica, difetti e sicurezza.
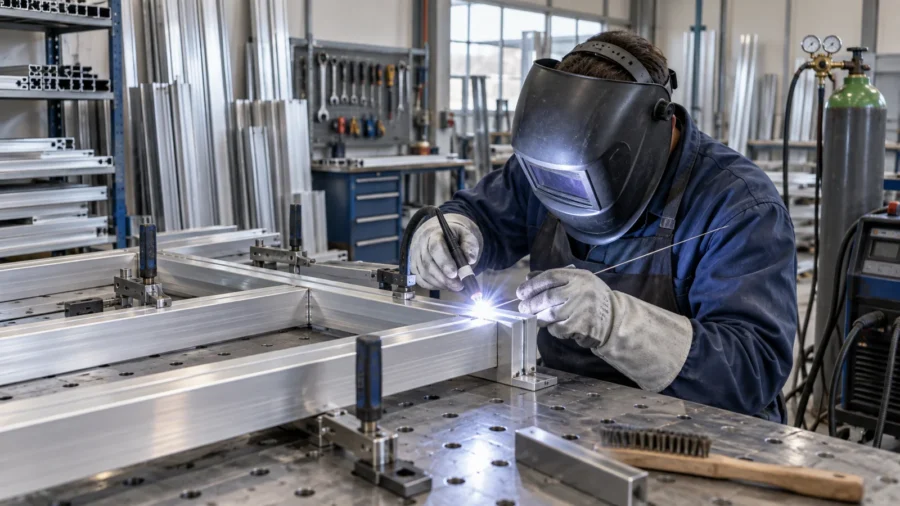
Saldare l’alluminio non significa applicare al metallo chiaro le regolazioni usate sull’acciaio. La superficie si ricopre rapidamente di un ossido tenace, il materiale conduce il calore con grande velocità e il bagno non anticipa la fusione con lo stesso evidente cambiamento di colore del ferro. Un pezzo può quindi rimanere freddo all’inizio, richiedere molta energia per formare il bagno e poi cedere improvvisamente quando tutta la zona si è scaldata.
La scelta fra TIG e MIG per alluminio dipende da lega, spessore reale, geometria, lunghezza dei cordoni, accessibilità, finitura richiesta e ripetitività. Il TIG offre un controllo molto fine di bagno e apporto; il MIG deposita più materiale e può essere più produttivo, ma richiede un’alimentazione del filo morbido progettata bene.
In entrambi i casi la macchina è soltanto una parte del sistema: preparazione, gas, consumabile, tecnica e collaudo decidono se il giunto sarà sano.
Sommario
La difficoltà principale nasce dall’incontro di proprietà apparentemente opposte. Il metallo base fonde a una temperatura molto più bassa del film di ossido superficiale, mentre l’elevata conducibilità termica porta rapidamente energia lontano dall’arco. Se l’ossido, l’umidità e gli idrocarburi non vengono controllati, il risultato può presentare porosità, inclusioni e mancanza di fusione anche quando il cordone appare regolare.
L’ossido non è sporco occasionale: si riforma naturalmente a contatto con l’aria. Non va “bruciato via” aumentando indiscriminatamente la corrente, perché così si può fondere il supporto senza ottenere una preparazione affidabile. Inoltre l’alluminio liquido scioglie molto più idrogeno del metallo solidificato; umidità, lubrificanti, solventi non evaporati e materiale d’apporto conservato male possono quindi lasciare bolle nel cordone.
Durante il riscaldamento il pezzo non diventa rosso. L’operatore deve leggere forma e lucentezza del bagno, stabilità dell’arco e velocità di bagnatura. Questo rende particolarmente rischioso imparare direttamente su un serramento, un componente portante o un getto di lega sconosciuta.
“Alluminio” comprende famiglie con composizione, trattamento termico e saldabilità differenti. Molte leghe delle serie 1xxx, 3xxx, 5xxx e 6xxx sono comunemente saldate, con cautele diverse; alcune leghe ad alta resistenza delle serie 2xxx e 7xxx possono essere difficili o non adatte ai normali processi per fusione. Anche un estruso 6060, una lamiera 5754 e un getto non identificato non si trattano come materiale equivalente.
Prima di scegliere torcia e filo servono sigla della lega, stato metallurgico, spessore minimo nel giunto e condizioni di servizio. Vernice, anodizzazione, ossidazione marina o riparazioni precedenti cambiano la preparazione.
Per un elemento strutturale, una parte soggetta a fatica, pressione o responsabilità di sicurezza, la scelta non si improvvisa: progetto, specifica del materiale, procedura di saldatura, qualifica dell’operatore e controlli devono essere coerenti.
TIG e MIG sono entrambi processi ad arco protetti da gas, ma gestiscono l’apporto in modo diverso. Nel TIG l’elettrodo di tungsteno non viene consumato e la bacchetta, quando serve, è aggiunta separatamente. Nel MIG il filo è contemporaneamente elettrodo e materiale d’apporto, alimentato in continuo. Questa differenza influenza produttività, visibilità del bagno, gestione del calore e attrezzatura.
| Criterio | TIG AC | MIG |
|---|---|---|
| Controllo del bagno | Molto elevato; corrente e apporto sono separati | Legato a tensione, velocità filo, induttanza/pulsazione e avanzamento |
| Spessori sottili | Adatto quando macchina e operatore mantengono una corrente minima stabile | Possibile con attrezzatura e programmi adeguati; il pulsato aiuta a limitare l’apporto medio |
| Produttività | Più lenta, soprattutto sui cordoni lunghi | Più elevata e favorevole a serie, profili e carpenteria |
| Finitura visiva | Grande controllo della forma del cordone | Buona, ma dipende molto da trasferimento e regolarità del filo |
| Attrezzatura specifica | Generatore AC/DC, torcia, tungsteno e comando corrente | Trainafilo idoneo, rulli a U, guida compatibile, torcia corta, spool gun o push-pull |
| Apprendimento | Richiede coordinazione fra torcia, bagno, bacchetta e comando | Più rapido da avviare, ma il setup del filo è meno tollerante |
| Impiego tipico | Riparazioni controllate, pezzi sottili, radici e finiture di pregio | Cordoni lunghi, pezzi medi e spessi, produzione e ripetitività |
Il TIG è spesso preferibile su pezzi sottili, giunti corti, componenti a vista e riparazioni nelle quali occorre osservare il bagno prima di aggiungere materiale. Il pedale o un comando remoto consentono di ridurre la corrente mentre il pezzo accumula calore. La bassa velocità, però, non è sempre un vantaggio: permanere troppo a lungo sul giunto può allargare la zona termicamente alterata e aumentare deformazione.
Per la normale saldatura TIG dell’alluminio si usa un generatore AC/DC in modalità AC. La semionda positiva contribuisce alla pulizia catodica dell’ossido, mentre quella negativa concentra più calore nel pezzo. Il bilanciamento non sostituisce la pulizia manuale e non va spinto oltre il necessario: troppa componente positiva surriscalda il tungsteno e allarga la zona incisa.
Il MIG è indicato quando contano velocità, deposito e continuità del cordone. È frequente su telai, cassoni, profili e lavorazioni ripetute. Sul materiale molto sottile non basta abbassare due valori: un arco instabile o un trasferimento inadatto può produrre spruzzi, mancata fusione o sfondamento. Un generatore con programmi dedicati e MIG pulsato amplia il campo operativo, ma non corregge una lega sbagliata o un filo che si inceppa.
Nel MIG dell’alluminio si lavora normalmente in DCEP, con elettrodo positivo, e con gas inerte. Le miscele argon-anidride carbonica usate sul normale acciaio MAG non sono intercambiabili: la componente attiva contamina il processo. Per questo, parlando di alluminio, la denominazione corretta è MIG e non MAG.
Una buona impostazione comincia dal disegno del componente, non dal display della saldatrice. Occorre capire se il cordone deve soltanto unire un carter o trasmettere carichi, se sarà lavorato, anodizzato o esposto all’esterno, e se la zona è accessibile su entrambi i lati. La saldatura modifica localmente le proprietà di molte leghe trattabili termicamente; la resistenza del metallo base riportata nella scheda non può essere attribuita automaticamente alla zona saldata.
Sugli estrusi è spesso disponibile una marcatura o un documento di fornitura; sulle lamiere il certificato o l’ordine consentono di risalire alla lega. Un getto rotto, soprattutto se contaminato da olio o utilizzato per anni, è più incerto: porosità intrinseca, impurità e composizione possono rendere la riparazione inaffidabile. La semplice prova con una calamita distingue il ferro, non identifica la lega di alluminio né la sua saldabilità.
Se il materiale non è documentato, una prova su zona non critica può dire qualcosa sulla bagnatura, ma non certifica composizione o prestazioni. Per parti importanti servono identificazione positiva, valutazione tecnica e, quando previsto, una procedura qualificata.
Accostamento, apertura di radice, smusso e dimensione del cordone derivano da spessore, processo e requisito resistente. Un gioco irregolare costringe l’operatore a rallentare o aggiungere materiale, aumentando calore e deformazione. I bordi tagliati vanno sbavati; eventuali cricche di una riparazione devono essere rimosse interamente, non coperte.
Puntature distribuite, sequenza alternata, dime e dissipatori possono contenere il movimento, purché non impediscano il ritiro fino a generare nuove tensioni. Le puntature diventano parte del giunto: devono essere pulite, prive di crateri e rifuse correttamente. Bloccare in modo eccessivo un telaio sottile può trasferire la deformazione altrove invece di eliminarla.
La sequenza conta. Prima si eliminano oli, grassi, adesivi e marcature con un prodotto compatibile e un panno pulito che non lasci residui; dopo la completa evaporazione si rimuove l’ossido con una spazzola inox dedicata esclusivamente all’alluminio o con l’utensile previsto dalla procedura. Spazzolare prima dello sgrassaggio può trascinare gli idrocarburi nei graffi.
Portare una bobina fredda in un’officina calda e umida può creare condensa proprio dove non deve esserci. Materiale base e apporto vanno conservati asciutti, coperti e con oscillazioni termiche limitate; prima dell’uso devono raggiungere le condizioni dell’ambiente senza aprire prematuramente la confezione. Le bacchette TIG restano in contenitore pulito, le bobine MIG sotto copertura.
Un filo ossidato o sporco non è un difetto che il gas possa neutralizzare. Nel MIG aggiunge anche attrito, polvere e instabilità al percorso di alimentazione. Se la bobina è stata bagnata, contaminata o conservata senza controllo, sostituirla può costare meno di cercare di recuperare decine di cordoni porosi.
Le sigle 4043 e 5356 ricorrono spesso, ma non rappresentano una scelta puramente estetica. La compatibilità dipende da lega base, resistenza richiesta, duttilità, rischio di criccatura a caldo, temperatura di servizio, trattamento o anodizzazione successiva e comportamento alla corrosione. Una matrice del produttore del consumabile o la specifica di progetto deve collegare materiale base e apporto.
| Criterio | Domanda da risolvere | Perché incide |
|---|---|---|
| Lega base | Qual è la sigla dei due componenti? | Determina saldabilità e famiglie di apporto compatibili |
| Resistenza e duttilità | Quali sollecitazioni deve sopportare il giunto? | Il deposito e la zona termica non coincidono con il metallo base |
| Criccatura | Il sistema lega-apporto attraversa composizioni sensibili? | Un apporto corretto riduce, ma non annulla, il rischio |
| Ambiente | Ci sono acqua, sali, agenti chimici o temperatura elevata? | Corrosione e stabilità cambiano con composizione e servizio |
| Anodizzazione | Il pezzo verrà anodizzato a vista? | Il cordone può assumere colore diverso dal materiale base |
| Processo | Bacchetta TIG o filo MIG, con quale diametro? | Alimentazione, deposito e intervallo di corrente cambiano |
In termini generali, gli apporti della famiglia 4xxx sono fluidi e spesso scelti per determinate leghe della serie 6xxx; quelli della famiglia 5xxx offrono caratteristiche diverse e una maggiore rigidezza del filo utile all’alimentazione. Queste indicazioni non autorizzano a sostituire una tabella di compatibilità. Su un telaio portante, una scala, una passerella o un componente soggetto a fatica, il materiale d’apporto deve essere indicato dal progetto o dalla procedura.
Il punto di partenza viene dal manuale della macchina e dalla prova su uno scarto della stessa lega, spessore e preparazione. Corrente massima, diametro del tungsteno, gas, tazza, bilanciamento e frequenza AC formano un sistema: cambiarne uno modifica arco, pulizia, penetrazione e temperatura dell’elettrodo.
Una regola in ampere per millimetro può offrire soltanto un ordine di grandezza, perché un giunto d’angolo su un estruso pesante dissipa più di una lamiera di pari spessore. Si imposta un limite di corrente coerente e lo si modula con pedale o comando; quando il pezzo si satura di calore, si riduce l’energia o si interrompe la sequenza.
Il bilanciamento AC definisce il rapporto fra azione di fusione e pulizia. Su materiale ben preparato si cerca la pulizia sufficiente senza caricare inutilmente il tungsteno. La frequenza AC più alta tende a concentrare l’arco, mentre una frequenza più bassa lo rende più largo; sono regolazioni di forma e controllo, non compensazioni per sporco o cattivo accostamento.
Tipo e diametro del tungsteno devono essere ammessi dal costruttore per corrente e forma d’onda. I moderni inverter AC possono richiedere preparazioni diverse dalla grossa sfera associata alle vecchie macchine: si seguono manuale e scheda dell’elettrodo. Una punta contaminata dalla bacchetta va ripristinata con mola dedicata, senza reintrodurre polvere di altri metalli.
L’argon puro è il gas iniziale più comune; miscele argon-elio possono aumentare l’energia su grandi spessori, ma richiedono parametri e portate specifici. Aumentare la portata non garantisce più protezione: un flusso eccessivo può diventare turbolento e aspirare aria. Tazza, gas lens, distanza, angolo, correnti d’aria e post-flusso si verificano insieme.
Il filo di alluminio ha una resistenza alla spinta minore di quello d’acciaio. In un percorso lungo o con attriti si piega, viene raschiato o forma il classico groviglio vicino ai rulli. Per questo il setup comprende rulli a gola U, pressione minima efficace, guida non metallica compatibile, puntale della misura indicata e torcia mantenuta il più possibile distesa.
La spool gun porta una piccola bobina sulla torcia e riduce la distanza di spinta; è pratica per lavori discontinui e attrezzatura compatta, ma appesantisce la mano e richiede cambi più frequenti. Il sistema push-pull coordina la spinta del trainafilo con la trazione nella torcia: è più costoso, ma adatto a lavoro continuativo, cavi lunghi e diversi diametri.
Un trainafilo convenzionale può funzionare in configurazioni previste dal produttore, soprattutto con filo più rigido, percorso corto e componenti corretti. Non basta sostituire la bobina dell’acciaio: rullo a V, guaina sporca e puntale stretto possono generare trucioli, attrito, incollaggio del filo e arco irregolare.
Nel MIG corrente e deposito sono strettamente legati alla velocità del filo, mentre la tensione influenza lunghezza e comportamento dell’arco. Lega e diametro del filo cambiano la relazione: a parità di corrente, fili 4xxx e 5xxx possono richiedere velocità diverse. Perciò si parte dalla tabella del produttore o dal programma sinergico riferito esattamente a lega, diametro, gas e spessore.
La torcia viene normalmente condotta in spinta, mantenendo distanza e angolo costanti e avanzando abbastanza rapidamente da non accumulare calore. Un suono regolare non dimostra da solo la fusione ai lembi. Su spessori sottili o geometrie sensibili, il MIG pulsato può trasferire gocce con corrente media più contenuta; rimangono indispensabili prova, sezione del campione e rispetto della procedura.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisI parametri validi sono un insieme registrabile: processo, polarità, lega e diametro d’apporto, gas e portata, preparazione, posizione, corrente, tensione, velocità filo, velocità di avanzamento, temperatura iniziale e fra le passate. Un valore isolato letto online non descrive il giunto.
Per confrontare due prove si può stimare l’energia d’arco per unità di lunghezza:
E = 60 × U × I ÷ (1000 × v)
dove E è in kJ/mm, U la tensione media in volt, I la corrente media in ampere e v la velocità in mm/min. Il valore non include automaticamente rendimento del processo, pulsazione, forma d’onda AC o variazioni manuali; serve per capire perché rallentare molto aumenti il calore per millimetro, non per certificare la saldatura.
Si considerino due profili documentati della stessa lega, spessore 3 mm, uniti ad angolo. Prima si prepara uno scarto identico, si sgrassano i lembi e si rimuove l’ossido con spazzola dedicata. La scheda del consumabile stabilisce l’apporto compatibile. Per TIG si selezionano AC, tungsteno e corrente massima dalla tabella della macchina; per MIG si sceglie il programma della lega e del diametro di filo, con alimentazione dedicata.
Si realizzano provini numerati variando una sola grandezza alla volta. Si annotano stabilità, larghezza del cordone, bagnatura ai lembi, annerimento, cratere e deformazione; poi si seziona almeno un campione quando la funzione del pezzo lo richiede. Se il provino mostra fusione insufficiente, non si aumenta automaticamente tutto: nel TIG si controllano velocità, arco e quota di EN; nel MIG si verificano prima trasferimento, tensione, velocità filo e avanzamento. La regolazione scelta diventa una scheda di lavoro, non un ricordo dell’operatore.
Una torcia troppo inclinata allunga la colonna d’arco, riduce la protezione e può spingere il bagno senza fondere il lembo. Nel TIG si mantiene un arco corto e si introduce la bacchetta sul bordo anteriore del bagno, senza toccare il tungsteno. Nel MIG si evitano oscillazioni larghe non previste, si conserva lo stick-out indicato e si osservano entrambi i lembi.
All’inizio del cordone il pezzo freddo sottrae molto calore; verso la fine la zona è già calda. Funzioni di hot start, rampa, pulsazione e crater fill servono proprio a gestire questa dinamica. Su cordoni lunghi può essere necessario dividere la sequenza, alternare i lati o attendere fra le passate. Preriscaldare senza limite non è una scorciatoia: temperatura e tempo vanno controllati per non peggiorare proprietà e deformazioni.
La superficie del cordone è un indizio, non una radiografia. Un giunto lucido può nascondere porosità o mancanza di fusione; un alone scuro può indicare gas, contaminazione o tecnica, ma la causa va isolata con metodo. La norma ISO 10042 definisce livelli di qualità per le imperfezioni dei giunti ad arco in alluminio, ma il livello produttivo non sostituisce la verifica di idoneità all’uso del componente.
| Sintomo o difetto | Cause possibili | Controlli e correzioni |
|---|---|---|
| Porosità | Umidità, olio, ossido idratato, gas disturbato, filo contaminato | Verificare conservazione, sequenza di pulizia, perdite, portata e protezione |
| Mancanza di fusione | Ossido, energia insufficiente, velocità o angolo errati, bagno che precede l’arco | Pulire, provare su sezione, correggere energia e tecnica secondo procedura |
| Sfondamento | Gioco eccessivo, calore accumulato, avanzamento lento, spessore variabile | Correggere giunto, sequenza, sostegno e parametro; non riempire alla cieca |
| Cricca al cratere | Arresto brusco e cratere concavo | Usare discesa o crater fill e chiudere il bagno secondo procedura |
| Annerimento o smut | Gas, angolo, distanza, contaminazione o apporto non coordinati | Controllare tenuta del circuito, consumabili, polarità e pulizia |
| Filo che si annoda | Attrito, rulli stretti o errati, guida inadatta, torcia piegata | Ripristinare percorso dedicato, pressione minima, liner e puntale corretti |
| Tungsteno contaminato | Contatto con bagno o bacchetta, diametro/bilanciamento errati | Rimuovere la parte contaminata e correggere causa e preparazione |
| Deformazione | Energia per unità di lunghezza e sequenza eccessive | Aumentare regolarità/velocità, distribuire cordoni e rivedere dime e passate |
Una porosità affiorante non si corregge aggiungendo un cordone sopra. La zona difettosa viene rimossa fino a materiale sano con utensili dedicati, poi pulita e risaldata secondo una sequenza approvata. Ogni riparazione aggiunge un nuovo ciclo termico; ripetere senza limite può alterare geometria e proprietà.
Su componenti critici il controllo può comprendere esame visivo, liquidi penetranti, radiografia, ultrasuoni o prove del provino, scelti da progetto e procedura. Il solo aspetto “a moneta” non dimostra penetrazione, continuità o resistenza.
La saldatura dell’alluminio espone a radiazioni ottiche intense, superfici calde, rischio elettrico, incendio, rumore e sostanze aerodisperse. Arco e processi a gas inerte possono produrre ozono e ossidi di azoto; rivestimenti, vernici e contaminanti aggiungono rischi propri. L’aspirazione localizzata va collocata vicino alla sorgente senza sottrarre il gas di protezione dal bagno.
Argon ed elio non sono tossici, ma possono spostare l’ossigeno, soprattutto in fosse e spazi confinati. La bombola resta verticale, assicurata, protetta da urti e gestita con riduttore e tubi idonei. Non si usa ossigeno per ventilare, raffreddare o pulire. Schermi e organizzazione dell’area proteggono anche chi non sta saldando.
Casco con filtro adeguato, occhiali durante pulizia e molatura, guanti, abbigliamento resistente alla fiamma e protezione uditiva si scelgono dalla valutazione dei rischi. La linea elettrica deve essere compatibile con assorbimento e ciclo di lavoro della macchina: la guida sull’impianto elettrico civile a norma aiuta a distinguere potenza disponibile, protezioni e messa a terra dal semplice valore della presa. Il morsetto di ritorno della saldatrice non sostituisce il conduttore di protezione.
Un cordone occasionale su un supporto non critico e una giunzione strutturale non hanno lo stesso percorso. La ISO 9606-2 riguarda la qualificazione dei saldatori per la saldatura per fusione di alluminio e leghe; le costruzioni regolamentate possono richiedere inoltre specifiche, qualifiche di procedimento, coordinamento della saldatura, tracciabilità di base e apporto e criteri di accettazione.
La procedura registra almeno materiali, giunto, processo, posizione, consumabile, gas, parametri, temperature, sequenza e controlli. Se cambiano lega, spessore, posizione o attrezzatura oltre il campo ammesso, un provino informale non estende automaticamente la validità. Per telai portanti, parapetti, scale e componenti di sicurezza serve affidarsi a progettisti e imprese qualificati.
Il costo non coincide con quello del generatore. Per il TIG AC/DC vanno considerati torcia raffreddata quando necessaria, comando remoto, tungsteno, bacchette, gas, aspirazione, preparazione e tempo operatore. Per il MIG incidono anche spool gun o push-pull, trainafilo, liner, rulli, puntali, programmi pulsati e scorte di filo conservate correttamente.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
Un preventivo confrontabile dovrebbe separare:
Per poche riparazioni complesse, affidare il lavoro a uno specialista può essere più economico dell’acquisto di una macchina non completa del sistema di aspirazione, gas e alimentazione. In una produzione ripetitiva, invece, prove, scheda parametri, dime e manutenzione dell’attrezzatura riducono scarti e tempi morti.
È prudente fermarsi quando la lega è ignota, il pezzo è pressofuso e impregnato, la cricca ricompare, la geometria non consente pulizia o protezione, oppure il componente ha funzione portante, di contenimento o di sicurezza. Anche una riparazione apparentemente piccola può modificare una zona già indebolita dal precedente esercizio.
Al professionista vanno consegnati fotografie, misure, sigle leggibili, condizioni di servizio e motivo del guasto. Chiedere soltanto “un cordone” nasconde la decisione più importante: capire se il componente sia riparabile e con quali prestazioni residue.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
Il TIG offre più controllo su pezzi sottili, giunti corti e finiture; il MIG è più produttivo su cordoni lunghi e spessori medi o elevati. Lega, geometria, accesso e requisito del giunto prevalgono sulla preferenza personale.
Per il TIG convenzionale dell’alluminio si usa normalmente AC, che abbina fusione e azione di pulizia dell’ossido. Una macchina solo DC non è quindi la scelta ordinaria per questo impiego.
Solo se il costruttore prevede configurazione, polarità, gas e componenti compatibili. Servono almeno un percorso del filo adatto e parametri dedicati; spesso si usa una spool gun o un sistema push-pull.
L’argon puro è il punto di partenza più comune per TIG e MIG. Miscele argon-elio sono usate in applicazioni specifiche; le miscele argon-CO2 tipiche del MAG su acciaio non sono adatte all’alluminio.
La pulizia AC è l’ultima parte del controllo, non sostituisce sgrassaggio e rimozione meccanica. Un ossido spesso o contaminato trattiene impurità, peggiora la bagnatura e costringe a regolazioni che scaldano di più il tungsteno.
Prima si rimuovono oli e contaminanti con un metodo compatibile; dopo l’evaporazione si elimina l’ossido con una spazzola inox dedicata. Invertire la sequenza può trascinare grasso nella superficie.
Non esiste una risposta valida per tutte le leghe. La scelta dipende da metalli base, resistenza, criccatura, ambiente, temperatura e finitura; va effettuata con la matrice del produttore o con la procedura di progetto.
Il filo morbido può deformarsi per rulli errati o troppo stretti, liner inadatto, torcia piegata, puntale scorretto o attrito. Il percorso va configurato specificamente per alluminio e mantenuto pulito.
Le cause frequenti sono umidità, idrocarburi, ossido idratato, materiale d’apporto contaminato, perdite o copertura gassosa disturbata. La zona difettosa va rimossa e la causa identificata prima di risaldare.
No, ma può ampliare il controllo del trasferimento e limitare l’apporto medio su applicazioni sensibili. La necessità dipende da spessore, lega, diametro del filo, produttività e capacità della macchina.
L’aspetto esterno non basta. In base alla funzione si usano provini sezionati, esame visivo e controlli non distruttivi definiti dal progetto o dalla procedura.
Non in modo responsabile. Servono identificazione, valutazione del danno, processo e apporto compatibili, qualifiche e controlli adeguati alla funzione del componente.
Contenuto informativo aggiornato al 15 settembre 2026. Parametri e materiali d’apporto devono essere ricavati dalla documentazione della macchina, del consumabile e dalla procedura applicabile al giunto reale; per opere strutturali o componenti di sicurezza servono progettazione, personale qualificato e controlli appropriati.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.