Sikalastic-520 Fiber IT: guaina liquida fibrorinforzata
Sikalastic-520 Fiber IT: guaina liquida fibrorinforzata. Funzioni, caratteristiche e verifiche per la...

Come scegliere una saldatrice inverter: funzionamento, targa, ciclo di lavoro, alimentazione, PFC, generatore, protezioni, sicurezza e costi.
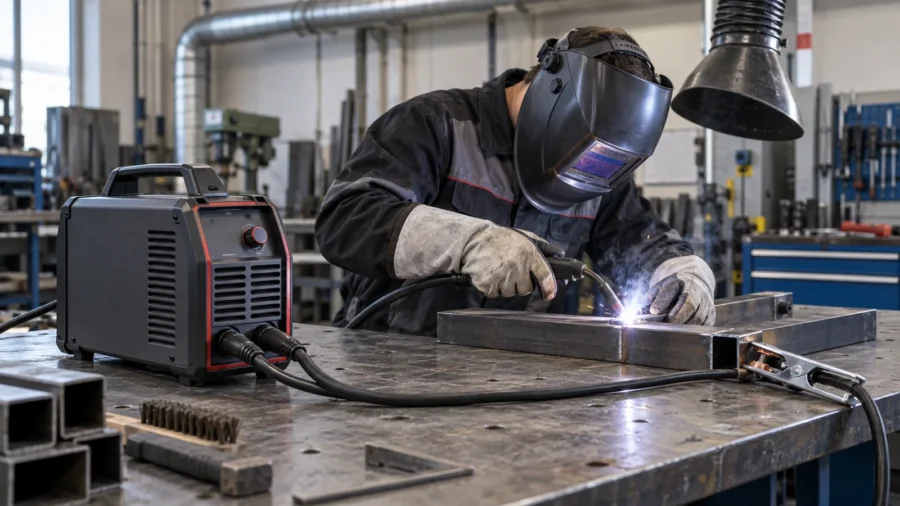
Due saldatrici inverter dichiarate da 200 A possono avere peso, assorbimento e continuità di lavoro molto diversi. Il numero più grande stampato sul frontale indica spesso soltanto la corrente massima regolabile: non dice per quanto tempo la macchina riesca a erogarla, quale potenza chieda alla rete, come reagisca a una prolunga lunga o se sia adatta al processo e all’ambiente previsti.
“Inverter” descrive il modo in cui la sorgente converte e controlla l’energia, non un procedimento di saldatura. La stessa architettura elettronica può alimentare MMA a elettrodo rivestito, TIG, MIG/MAG o più processi, ma torcia, curva di uscita, innesco, polarità, trainafilo e gas restano specifici. Per scegliere bene occorre leggere insieme targa, manuale, corrente realmente necessaria, ciclo di lavoro, alimentazione disponibile, protezioni e condizioni del cantiere.
Questa guida riguarda la sorgente inverter e il suo impiego sicuro, non insegna a qualificare un giunto né sostituisce formazione, procedura di saldatura o manuale della macchina. Spiega invece come funziona l’elettronica di potenza, come confrontare dati omogenei, stimare il tempo d’arco, verificare la compatibilità con rete e generatore e riconoscere i segnali di sovraccarico o guasto.
Sommario
Nella forma più comune, la tensione alternata di rete viene filtrata e raddrizzata in continua. Transistor di potenza, spesso IGBT e in alcuni progetti MOSFET, la commutano a frequenza molto più alta dei 50 Hz di rete. Un trasformatore ad alta frequenza adegua tensione e corrente; raddrizzamento, induttanze e filtri sul secondario producono l’uscita necessaria all’arco. Sensori e controllo elettronico confrontano il valore richiesto con corrente e tensione effettive, correggendo rapidamente la commutazione.
L’alta frequenza permette un trasformatore più piccolo e leggero rispetto alle vecchie macchine a trasformatore di pari funzione. Consente inoltre regolazioni dinamiche, memorie e forme d’onda complesse. Non significa però che ogni inverter sia efficiente, robusto o riparabile allo stesso modo: progetto termico, componenti, isolamento, protezione dalla polvere, software e disponibilità di ricambi fanno la differenza.
La manopola non invia direttamente ampere al pezzo. Imposta un riferimento; l’elettronica misura l’uscita e regola lo stadio di potenza. Durante un corto dell’elettrodo o una variazione della lunghezza d’arco, la macchina deve reagire in pochi istanti senza superare i propri limiti. Le funzioni commerciali come Hot Start e Arc Force sono variazioni controllate di questo comportamento, non potenza gratuita aggiunta alla macchina.
Ventole e dissipatori trasferiscono all’aria le perdite dei semiconduttori, del trasformatore e dei raddrizzatori. Feritoie o filtri ostruiti fanno salire la temperatura interna anche quando il display continua a indicare la corrente richiesta. Per questo peso ridotto e involucro compatto vanno valutati insieme a ciclo di lavoro, temperatura ambiente e manutenzione del percorso d’aria.
Nel procedimento MMA e spesso nel TIG la sorgente lavora a caratteristica di corrente costante: cerca di mantenere la corrente nonostante le normali variazioni della tensione d’arco. Nel MIG/MAG tradizionale è comune una caratteristica di tensione costante, coordinata con la velocità del filo. Una multiprocesso deve disporre dell’hardware, dei collegamenti e delle curve adatte; la sola presenza di due prese sul frontale non la rende completa.
| Configurazione | Cosa deve offrire la sorgente | Accessori essenziali | Limite da non confondere |
|---|---|---|---|
| MMA | Uscita CC, polarità prevista, stabilità e funzioni dedicate | Portaelettrodo, cavo massa, elettrodi compatibili | Hot Start non corregge elettrodo o tecnica errati |
| TIG DC Lift | Corrente costante e innesco per contatto controllato | Torcia con valvola o comando, gas, riduttore | Non equivale a TIG HF con gestione completa del gas |
| TIG AC/DC | Uscita alternata e continua, bilanciamento e frequenza secondo modello | Torcia, gas, comando e raffreddamento coerenti | Serve per applicazioni diverse dal semplice TIG DC |
| MIG/MAG | Curva CV, trainafilo e regolazione coordinata | Torcia, rullo, guaina, filo e gas o filo animato | Una presa per torcia non garantisce tutti i materiali |
| Multiprocesso | Curve e controlli realmente disponibili per ogni modalità | Set separati e consumabili per processo | La corrente massima può cambiare fra le modalità |
La scelta della sorgente viene quindi dopo la definizione del lavoro: materiale, spessore, tipo di giunto, posizione, qualità richiesta, lunghezza dei cordoni e procedimento ammesso. Una macchina da 160 A con ciclo elevato alla corrente usata può essere più produttiva di una “250 A” che raggiunge il massimo per pochi istanti o richiede una rete non disponibile.
La targa secondo la famiglia IEC 60974 riunisce valori di ingresso, uscita e servizio. La disposizione grafica può cambiare, ma le grandezze devono essere lette come coppie e condizioni, non isolate. Il manuale chiarisce simboli, intervalli e collegamenti ammessi. Una descrizione commerciale online non sostituisce la targa della macchina consegnata.
| Sigla o dato | Significato pratico | Domanda da porsi |
|---|---|---|
| U1 e 1~/3~ | Tensione nominale e alimentazione mono/trifase | La rete disponibile coincide con tensione, frequenza e fasi ammesse? |
| I1max | Massima corrente assorbita nelle condizioni dichiarate | Spina, presa e linea sono compatibili con il picco previsto? |
| I1eff | Corrente efficace riferita al servizio dichiarato | Come va coordinata con linea e protezione secondo manuale e progetto? |
| U0 | Tensione a vuoto ai morsetti di saldatura | Esiste VRD e in quali modalità riduce la tensione? |
| I2 / U2 | Corrente e tensione convenzionale di saldatura | Quale coppia vale al ciclo di lavoro che serve? |
| X | Ciclo di lavoro percentuale | A quale corrente, tensione e temperatura è dichiarato? |
| IP | Protezione dell’involucro contro accesso e acqua secondo configurazione | L’ambiente reale rientra nelle condizioni ammesse? |
| Classe EMC | Ambiente elettromagnetico previsto | La macchina è adatta alla rete e all’area d’uso? |
I1eff non è un’autorizzazione a collegare la macchina a qualunque presa che sopporti numericamente quel valore. La progettazione considera sezione e posa dei cavi, protezione contro sovracorrenti e contatti, corrente di spunto, caduta di tensione, selettività, presa e istruzioni del costruttore. Per una verifica dell’infrastruttura, la guida all’impianto elettrico a norma inquadra requisiti e controlli generali.
Prima dell’acquisto si richiedono fotografia della targa, manuale nella lingua necessaria, dichiarazione UE di conformità, schema dei collegamenti consentiti e dati per ogni processo. Etichette con soli “ampere di picco” o percentuali prive della coppia I2/U2 non permettono un confronto serio. Anche dimensioni dei connettori, sezione e lunghezza dei cavi forniti influenzano la capacità di usare l’uscita dichiarata.
Il ciclo di lavoro X esprime il rapporto fra tempo d’arco e periodo di riferimento nelle condizioni di prova. Per le comuni sorgenti professionali della IEC 60974-1 viene presentato su un ciclo di dieci minuti: X = 60% a 160 A significa sei minuti di arco e quattro di raffreddamento alla corrente indicata, non sei minuti totali di presenza al banco. Il ventilatore resta normalmente in funzione durante la pausa come previsto dal manuale.
Il dato è inseparabile dalla temperatura ambiente e dalla modalità di prova. Una macchina valutata a 40 °C non è direttamente confrontabile con un valore pubblicitario ottenuto in condizioni diverse. Sole, vano ristretto, altitudine, polvere sui dissipatori, tensione di ingresso bassa e cavi arrotolati possono ridurre il servizio reale. Al diminuire della corrente, il ciclo normalmente aumenta, ma la curva effettiva va letta nel manuale.
Supponiamo che una sorgente dichiari 200 A al 25%, 130 A al 60% e 100 A al 100%. A 200 A può sostenere, nelle condizioni dichiarate, 2,5 minuti di arco nel periodo di dieci; a 130 A sei minuti; a 100 A il servizio continuo di prova. Se il lavoro richiede cordoni ripetuti a 150 A, non basta mediare i due valori: occorre la curva o la tabella del produttore e va considerato il ciclo dell’intero sistema, compresi torcia, cavi e accessori.
Una relazione del tipo I2 ≈ I1 × √(X1/X2) può servire solo come stima termica ideale tra due cicli. Da 200 A al 25% fornirebbe circa 129 A al 60%, vicino all’esempio, ma limiti elettronici e metodo normativo possono cambiare il risultato. Non si usa la formula per attribuire alla macchina una prestazione non dichiarata.
Attendere che la protezione termica intervenga a ogni turno significa lavorare al limite, non gestire correttamente il ciclo. Lo spegnimento può interrompere un giunto in un punto sfavorevole, accelerare l’invecchiamento dei componenti e confondere un sovraccarico normale con un guasto. Si pianificano corrente e sequenza perché il ciclo richiesto rimanga entro la capacità dichiarata, lasciando libere le prese d’aria.
Una macchina collegabile a 230 V non è automaticamente utilizzabile a piena corrente su ogni circuito domestico. La potenza apparente richiesta dipende da corrente di ingresso, fattore di potenza, rendimento e forma d’onda. Esempio puramente elettrico: 25 A su 230 V corrispondono a 5,75 kVA apparenti. Una presa e una protezione da 16 A non diventano adeguate perché l’arco è intermittente.
Il circuito va verificato da persona competente sulla base del manuale e dell’impianto reale. Adattatori, multiple e spine cambiate per “farla entrare” eliminano un segnale di incompatibilità senza risolvere riscaldamento, contatti, terra o protezione. Il differenziale non sostituisce il coordinamento contro sovracorrenti e la protezione non va aumentata senza verificare la linea.
I1max rappresenta la massima corrente di ingresso nelle condizioni definite; I1eff tiene conto del servizio per aspetti di dimensionamento previsti dalla norma. Nessuno dei due valori va estratto dalla targa e applicato da solo. Il costruttore può specificare taglia di protezione, tipo di presa, sezione e tensione minima; l’installatore verifica che queste indicazioni siano compatibili con l’impianto e le regole nazionali.
Una tensione che cala durante l’innesco può far aumentare la corrente di ingresso, rendere instabile l’arco o attivare la protezione di sottotensione. La misura utile si effettua sotto carico e in sicurezza, non limitandosi ai 230 V letti a vuoto. Connessioni calde, odore o annerimenti impongono arresto e controllo.
La prolunga aggiunge resistenza. La caduta approssimata in monofase cresce con lunghezza e corrente e diminuisce aumentando la sezione: ΔV ≈ 2 × ρ × L × I / S, dove L è la distanza di sola andata, I la corrente, S la sezione e ρ la resistività del conduttore. Connettori e temperatura aggiungono altra caduta. Si rispettano sezione e lunghezza massime del manuale, protezione meccanica e posa del cavo.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisUn avvolgicavo attraversato da corrente elevata deve essere svolto come indicato dal produttore: le spire raccolte dissipano peggio. Il cavo non attraversa acqua, spigoli o zone di passaggio senza protezione. All’aperto, involucro, prese, connessioni e protezioni devono essere adatti; il grado IP della sola saldatrice non rende idonea tutta la catena. La guida all’impianto elettrico esterno approfondisce gradi IP, cavi e posa.
Non esiste un margine universale di kVA valido per ogni saldatrice. Il generatore deve rispettare potenza continua e transitoria, tensione, frequenza, regolazione, distorsione e sistema di terra richiesti dalla macchina. Accensione e spegnimento avvengono con i carichi gestiti come da manuale; una sorgente dichiarata “generator friendly” va comunque abbinata alle specifiche indicate.
Il PFC, quando presente, può migliorare fattore di potenza e assorbimento, ma non crea energia né garantisce compatibilità con ogni generatore. Si chiede al produttore della saldatrice la potenza minima e al fornitore del gruppo la capacità di alimentare carichi elettronici dinamici. Collegamenti di terra e protezioni del sistema mobile richiedono valutazione specifica.
Nelle macchine MMA, Hot Start aumenta temporaneamente la corrente all’innesco; Arc Force modifica la risposta quando la tensione d’arco scende, aiutando a evitare lo spegnimento; Anti Stick riduce l’uscita se l’elettrodo resta incollato. Intensità, durata e possibilità di regolazione variano. Un eccesso può aumentare spruzzi, penetrazione o rischio di sfondamento: la funzione va impostata in relazione a elettrodo, giunto e posizione.
Il VRD, Voltage Reduction Device, riduce la tensione a vuoto quando non si salda e ripristina le condizioni necessarie all’innesco secondo il progetto. È una misura aggiuntiva importante in ambienti a maggior rischio, ma non rende innocui elettrodi, morsetti o cavi e non autorizza a operare sul bagnato. Occorre verificare modalità in cui è attivo, valore ridotto, indicatore e test previsto dal manuale.
Il display può mostrare il valore impostato prima dell’arco e un valore misurato durante il lavoro; precisione e logica sono dichiarate dal produttore. Una lettura stabile non prova da sola la qualità dell’onda né la corrente sul giunto. Se serve validare un procedimento, si usano strumenti e metodi adeguati; una pinza comune può non leggere correttamente correnti pulsate o ad alta dinamica.
| Protezione | Evento controllato | Comportamento possibile | Cosa deve fare l’operatore |
|---|---|---|---|
| Termica | Temperatura interna oltre soglia | Arco inibito, spia accesa, ventola attiva | Lasciare raffreddare senza togliere alimentazione se il manuale lo richiede; liberare le feritoie |
| Sovra/sottotensione | Ingresso fuori intervallo | Blocco, errore o spegnimenti | Verificare rete, prolunga e generatore; non insistere |
| Sovracorrente/cortocircuito | Stress anomalo nello stadio di potenza | Limitazione o arresto | Isolare, controllare cavi e carico; assistenza se ricorrente |
| Ventola controllata | Temperatura o carico | Avvio ritardato o velocità variabile | Non scambiare il normale controllo per guasto; verificare manuale |
| VRD | Tensione a vuoto quando l’arco è assente | Uscita ridotta e ripristino all’innesco | Controllare indicatore e modalità; mantenere tutte le altre precauzioni |
| Protezione di rete | Guasto o sovraccarico del circuito | Intervento di magnetotermico/differenziale secondo evento | Non riarmare ripetutamente senza individuare la causa |
Le protezioni interne limitano conseguenze previste, ma non coprono ogni abuso. Ventola bloccata, scheda ricoperta di polvere conduttiva, cavo lesionato o acqua nell’involucro richiedono messa fuori servizio. Aprire la macchina espone a tensioni e condensatori che possono restare carichi: la riparazione appartiene a personale qualificato e alle procedure del costruttore.
Una marcatura come IP23S va interpretata secondo la norma e le condizioni del prodotto; non significa immersione, uso sotto pioggia battente o collegamenti lasciati nel fango. La seconda cifra riguarda l’ingresso d’acqua con prove definite, mentre la lettera supplementare può qualificare la condizione di prova. Prese, torcia e accessori possono avere limiti diversi.
La IEC 60974-10 tratta la compatibilità elettromagnetica delle apparecchiature di saldatura. Alcune macchine sono destinate ad ambienti industriali e possono non essere appropriate su una rete residenziale senza valutazione. Cavi di saldatura tenuti vicini fra loro, percorsi corti, collegamento di ritorno vicino al giunto e manutenzione corretta aiutano a ridurre l’area del circuito; persone con dispositivi medici impiantabili richiedono indicazioni specialistiche.
Le ventole aspirano anche polvere metallica, che può depositarsi sulle schede e creare percorsi conduttivi. La saldatrice non va collocata nella scia diretta della smerigliatrice o dell’aspirazione espulsa. Filtri, se presenti, si puliscono o sostituiscono alla frequenza indicata; soffiare aria compressa senza limiti può spingere contaminanti in profondità o danneggiare componenti.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
L’inverter non elimina radiazioni ottiche, fumi, proiezioni, calore, incendio, rumore ed elettrocuzione. Si rimuovono combustibili, si schermano le persone vicine, si predispone aspirazione alla fonte e si identifica il rivestimento del pezzo prima di scaldarlo. Zincatura, vernici, oli e contaminanti possono generare esposizioni che richiedono misure specifiche; l’ossigeno non si usa per ventilare o pulire gli indumenti.
Casco con filtro idoneo, protezione degli occhi anche durante scoria e molatura, guanti e indumenti da saldatura sono scelti dalla valutazione dei rischi. Gli abiti devono coprire la pelle e non raccogliere scintille. Bagnato e sudore riducono la protezione elettrica; cavi, portaelettrodo, torcia e pinza di ritorno devono essere integri.
La pinza di ritorno chiude il circuito di saldatura e va collegata su metallo pulito, vicino al giunto e su un percorso sicuro. Non sostituisce il conduttore di protezione della macchina. Un ritorno fatto passare attraverso cuscinetti, funi, tubazioni o strutture non controllate può provocare archi e danni lontano dal punto di lavoro.
Prima di saldare su serbatoi, tubi, strutture con impianti, veicoli o componenti elettronici servono procedure dedicate, isolamento delle energie e verifica dell’atmosfera. Gli spazi confinati richiedono valutazione, ventilazione, sorveglianza e soccorso: la portabilità dell’inverter non rende il luogo ordinario.
Se la protezione dell’impianto interviene, non si aumenta la taglia o si sostituisce la spina senza diagnosi. Si confrontano corrente richiesta, caduta, circuito, altri carichi e indicazioni del costruttore. Una manutenzione generale dell’infrastruttura segue criteri diversi dalla riparazione della sorgente; la guida alla manutenzione dell’impianto elettrico chiarisce controlli e documentazione.
| Sintomo | Cause compatibili | Controllo senza improvvisare | Azione |
|---|---|---|---|
| Scatta la protezione di rete | Linea insufficiente, picco, guasto, altri carichi | Confrontare manuale, circuito e assorbimento | Fermare i riarmi ripetuti e far verificare l’impianto/macchina |
| Spia termica frequente | Ciclo superato, aria calda, feritoie o filtro ostruiti | Annotare corrente, minuti d’arco e temperatura | Ridurre servizio, ripristinare raffreddamento, assistenza se anomalo |
| Arco debole in fondo alla prolunga | Caduta di tensione o connessioni resistive | Misurare ingresso sotto carico con procedura sicura | Adeguare percorso e sezione secondo manuale |
| Innesco difficile | Settaggi, consumabile, ritorno, VRD, tensione bassa | Separare prova elettrica e prova di processo | Correggere la causa senza escludere protezioni |
| Ventola ferma | Controllo on demand oppure guasto | Verificare logica del modello e temperatura | Non aprire; assistenza se il comportamento non coincide col manuale |
| Display si riavvia | Sottotensione, generatore instabile o guasto interno | Provare rete idonea e registrare codice errore | Escludere l’alimentazione o inviare in assistenza |
La diagnosi deve separare tre piani: rete di ingresso, sorgente e circuito di saldatura. Cambiare contemporaneamente prolunga, elettrodo, corrente e polarità cancella gli indizi. Si annotano codice errore, valore impostato, processo, minuti di arco e condizioni ambientali; poi si esegue una sola variazione sicura alla volta.
Prima dell’uso si esaminano cavi, guaine, connettori, fermacavo, involucro e feritoie. La pulizia interna e le misure elettriche si effettuano soltanto con periodicità e metodo previsti. La IEC 60974-4:2025 definisce procedure per ispezione periodica e prove dopo riparazione delle sorgenti: un apparecchio che “si accende” dopo la sostituzione di una scheda non è per questo verificato elettricamente.
Urti, cadute, ingresso d’acqua, odore di isolante, archi interni o protezioni che intervengono senza motivo apparente impongono messa fuori servizio. Le verifiche non si riducono alla continuità del cavo di protezione: dipendono da costruzione e norma applicabile. Etichetta di prova, rapporto e tracciabilità sono particolarmente importanti nell’uso professionale.
Le piccole MMA per impiego saltuario si trovano indicativamente da 100-250 euro; sorgenti MMA/TIG DC più robuste e documentate possono collocarsi da 300 a oltre 1.000 euro. Multiprocesso MIG/MAG o TIG AC/DC professionali salgono da circa 800 euro a diverse migliaia. Sono fasce orientative: potenza, ciclo, alimentazione, accessori, assistenza e mercato locale cambiano il prezzo.
Il costo reale comprende cavi della sezione e lunghezza necessarie, torcia, portaelettrodo, pinza, riduttore e gas quando servono, consumabili, aspirazione, DPI, linea elettrica, generatore compatibile, manutenzione e tempi di fermo. Una macchina economica che obbliga ad attendere la protezione termica o non ha assistenza può costare più di una sorgente adeguata al carico effettivo.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
Per riparazioni brevi con elettrodo a 90-110 A può bastare una sorgente leggera, purché il ciclo a quella corrente e la rete siano adeguati. Per carpenteria con cordoni ripetuti a 160 A conta molto di più il dato a 60% o 100% che il massimo. Per manutenzione esterna diventano decisivi involucro, cavi, generatore, trasporto e controllo di polvere e acqua. In officina con MIG/MAG prevalgono continuità, trainafilo, interfaccia e assistenza.
Il metodo resta lo stesso: definire corrente e tempo d’arco del lavoro più gravoso ricorrente, scegliere il processo, verificare l’alimentazione, poi confrontare macchine alla stessa coppia I2/U2 e allo stesso ciclo. Il valore massimo entra solo alla fine, come riserva realmente utilizzabile e documentata.
L’inverter raddrizza e commuta elettronicamente l’energia ad alta frequenza, ottenendo trasformatore più compatto e controllo rapido. Una macchina tradizionale usa architetture più pesanti e semplici. Qualità e robustezza dipendono comunque dal progetto, non dalla parola inverter.
Solo se è realmente multiprocesso e dispone di curve, comandi, collegamenti e accessori necessari. Inverter descrive la conversione di potenza; non garantisce da solo trainafilo, TIG AC, innesco HF, gestione del gas o ogni polarità.
Nelle condizioni dichiarate significa normalmente sei minuti di arco su dieci a 160 A e quattro minuti di raffreddamento. Temperatura, tensione e metodo di prova contano; non si può trasferire il dato a una corrente diversa senza la curva del produttore.
Non si decide dal solo massimo di uscita. Si leggono U1, I1max, I1eff e requisiti del manuale, poi si verificano presa, linea e protezioni. Alcune macchine limitano l’uscita su circuiti ordinari; altre richiedono alimentazione dedicata.
Il Power Factor Correction migliora il modo in cui la macchina assorbe energia e può ampliare la tolleranza a certe reti. Non aumenta magicamente la potenza disponibile e non garantisce compatibilità con ogni prolunga o gruppo elettrogeno.
Si usano potenza continua e transitoria, tensione, frequenza, regolazione e distorsione richieste dal costruttore. Non esiste un moltiplicatore universale: bisogna verificare esplicitamente l’abbinamento tra i due modelli e il sistema di protezione.
È un dispositivo che riduce la tensione a vuoto quando non è presente l’arco e la ripristina per l’innesco secondo progetto. Riduce un rischio specifico ma non sostituisce ambiente asciutto, isolamento, cavi integri, DPI e procedure.
Può essere stato superato il ciclo di lavoro oppure il raffreddamento è insufficiente per temperatura, polvere o feritoie ostruite. Si interrompe la saldatura, si segue il raffreddamento previsto e si richiede assistenza se l’intervento è anomalo.
Sì soltanto entro tipo, sezione e lunghezza ammessi. Una prolunga sottodimensionata provoca caduta e riscaldamento; gli avvolgicavo vanno svolti secondo istruzioni. Spine e connettori devono essere adatti all’ambiente e alla corrente.
Sì: ispezione di cavi e involucro, pulizia controllata del raffreddamento e prove periodiche secondo uso e manuale. Dopo riparazione servono verifiche di sicurezza appropriate; aprire l’inverter senza qualifica espone anche a condensatori carichi.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.