AMZ Z-Wave Solar FAKRO
AMZ Z-Wave Solar FAKRO è una soluzione FAKRO per protezione solare e...

Guida alla scelta della sabbiatrice: sistemi, pressione, ugello, portata del compressore, abrasivi, tecnica, sicurezza, consumi e costi.
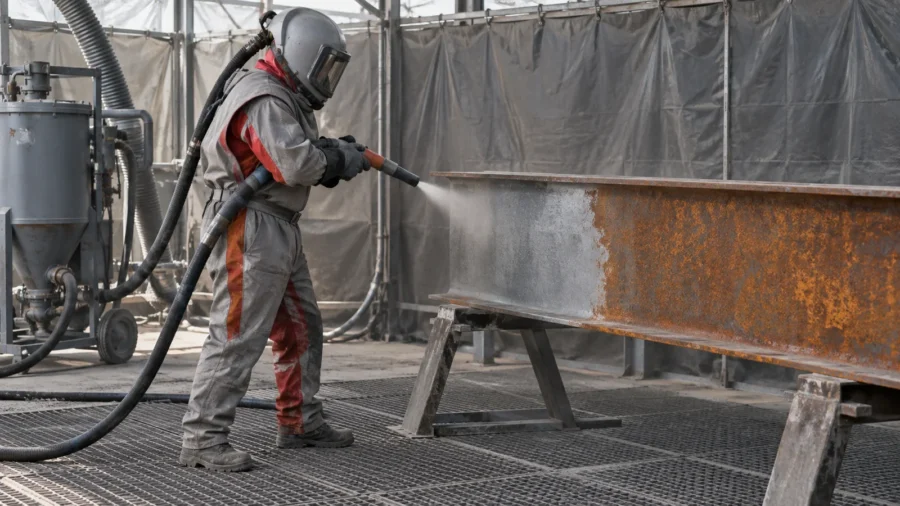
Una sabbiatrice non si sceglie guardando soltanto la pressione massima dichiarata. Il risultato dipende dall’intero sistema: tipo di macchina, diametro e stato dell’ugello, portata d’aria realmente disponibile alla pressione di lavoro, abrasivo, tubazioni, umidità dell’aria e materiale da trattare. Se uno di questi elementi è sottodimensionato, il getto perde continuità; se è eccessivo o inadatto, può deformare una lamiera, scavare un mattone, aprire la fibra del legno o lasciare un profilo incompatibile con il rivestimento successivo.
Prima di acquistare o noleggiare l’attrezzatura bisogna quindi definire tre cose: che cosa deve essere rimosso, da quale supporto e quale finitura deve rimanere. Togliere ruggine spessa da una carpenteria non equivale a opacizzare un pezzo prima della verniciatura; pulire una pietra non equivale a sverniciare una ringhiera.
La prova su una piccola zona e la scheda tecnica del ciclo protettivo sono parte della scelta, non controlli accessori.
Sommario
La sabbiatura accelera particelle abrasive con aria compressa, acqua o un sistema combinato e le proietta sulla superficie. L’urto può rimuovere ossidi, vecchie pitture, calamina, incrostazioni e contaminanti; può anche irruvidire il supporto creando un profilo utile all’adesione di primer e rivestimenti. Pulizia e rugosità, però, non sono la stessa cosa: una superficie può apparire pulita ma avere un profilo troppo basso, troppo profondo o irregolare per il prodotto che verrà applicato.
La parola “sabbiare” viene usata in modo generico, ma oggi i mezzi impiegati possono essere minerali, metallici, vetrosi, vegetali, plastici o solubili. La sabbia silicea non è una scelta neutra: la frazione respirabile di silice cristallina è un rischio grave e può essere generata anche dal supporto lavorato, per esempio calcestruzzo o laterizio. Il materiale abrasivo si sceglie soltanto dopo la valutazione dei rischi, delle prestazioni e dello smaltimento.
Nel sistema a pressione l’abrasivo è contenuto in un serbatoio pressurizzato e viene immesso nella linea dell’aria. È la soluzione tipica per superfici estese, carpenterie e lavori nei quali servono produttività e continuità. Richiede molta aria, componenti dimensionati per la pressione prevista, comando a distanza di sicurezza, tubazioni adeguate e un’organizzazione seria di contenimento e recupero.
Il flusso d’aria crea una depressione che richiama l’abrasivo da un contenitore. L’attrezzatura è più semplice e può essere adatta a piccoli pezzi, ritocchi o uso discontinuo, ma la produttività è inferiore a quella di una macchina a pressione. Le pistole economiche non eliminano il problema del compressore: con poca portata lavorano a impulsi, aspirano male e fanno perdere tempo.
La cabina confina il getto e permette di recuperare il materiale compatibile con il riciclo. È indicata per componenti trasportabili, minuteria e lavorazioni ripetitive. La visibilità dipende da aspirazione, filtrazione, tenuta delle guarnizioni e separazione della polvere fine dall’abrasivo ancora utilizzabile. Una cabina grande con un ugello importante può richiedere più aria di quanto suggeriscano le dimensioni esterne.
L’acqua può essere introdotta nel getto, aggiunta in prossimità dell’ugello oppure impiegata in sistemi specifici. Riduce la dispersione di polvere, ma non annulla il rischio respiratorio né quello legato ai contaminanti rimossi. Su acciaio non protetto aumenta inoltre il rischio di ossidazione rapida: qualità dell’acqua, sali residui, asciugatura e tempi di applicazione del primer devono essere gestiti nel ciclo di lavoro.
Il termine aerogommatura è spesso usato commercialmente per descrivere una proiezione a bassa pressione con abrasivi fini. Non identifica da solo una prestazione garantita. Può offrire maggiore controllo su legno, pietra o manufatti delicati, ma la sicurezza del risultato dipende sempre da abrasivo, granulometria, pressione all’ugello, distanza, angolo e numero di passate. Il bicarbonato è friabile e poco aggressivo, ma può lasciare residui alcalini incompatibili con alcuni cicli di verniciatura se la superficie non viene pulita secondo le indicazioni del produttore.
| Sistema | Punto di forza | Limite da valutare | Impiego tipico |
|---|---|---|---|
| A pressione | Elevata produttività e getto stabile | Grande richiesta d’aria, contenimento e formazione | Carpenterie, strutture, superfici estese |
| Ad aspirazione | Semplicità per lavori piccoli | Asportazione più lenta e sensibile alle perdite | Ritocchi, hobby evoluto, piccoli componenti |
| Cabina | Confinamento e possibile recupero | Dimensioni del pezzo, aspirazione e separazione polveri | Officina e lavorazioni ripetitive |
| A umido | Minore dispersione di polvere | Acque di risulta, asciugatura e flash rust | Contesti sensibili alla polvere, superfici compatibili |
| A bassa pressione | Controllo su supporti vulnerabili | Produttività ridotta e prova indispensabile | Legno, pietra, restauro non specialistico |
Il manometro sul compressore non descrive da solo l’energia disponibile all’ugello. La pressione è la forza per unità di superficie; la portata è la quantità d’aria fornita nel tempo. Un piccolo compressore può raggiungere 8 o 10 bar a serbatoio pieno, ma non sostenere il consumo dell’ugello: la pressione cade dopo pochi secondi e il lavoro diventa intermittente.
Il valore che interessa è la pressione dinamica vicino alla sabbiatrice o, meglio, all’ugello mentre il comando è aperto. Riduttore, separatore, raccordi stretti, tubo lungo, curve e perdite producono cadute di pressione. Per questo alzare il pressostato non risolve una linea sottodimensionata e può superare i limiti dei componenti. Serbatoio, valvole, tubo, portaugello e ugello devono essere certificati e utilizzati entro i valori indicati dal costruttore.
All’aumentare dell’orifizio cresce rapidamente la portata richiesta. L’usura fa lo stesso: un ugello nato da 6,5 mm può consumare come una misura superiore prima che l’operatore se ne accorga. Le tabelle dei produttori non sono perfettamente sovrapponibili perché cambiano geometria, pressione e metodo di misura, ma mostrano con chiarezza l’ordine di grandezza.
| Orifizio nominale | Portata indicativa a circa 6–7 bar | Scenario coerente | Controllo decisivo |
|---|---|---|---|
| 3 mm | Circa 0,5–0,9 m³/min | Piccoli interventi e pistole leggere | Dato reale della pistola e continuità del compressore |
| 4 mm | Circa 0,9–1,5 m³/min | Piccoli pezzi e lavori discontinui | Caduta di pressione con comando aperto |
| 5 mm | Circa 1,5–2,2 m³/min | Sabbiatura professionale di scala contenuta | Riserva per usura, perdite e accessori |
| 6–6,5 mm | Circa 2,5–3,5 m³/min | Produzione su carpenteria e superfici estese | Linea, trattamento aria e tabella del costruttore |
| 8 mm | Circa 3,6–4,8 m³/min | Elevata produttività industriale | Compressore e serbatoio abrasivo coordinati |
I valori sono intervalli orientativi ricavati da tabelle tecniche di settore, non dati di progetto. Pressione, forma dell’ugello e configurazione della macchina possono modificarli: per il dimensionamento valgono la scheda dell’ugello e la curva del compressore.
Il dato utile è la portata resa, spesso indicata come FAD (Free Air Delivery), alla pressione di esercizio necessaria. La cilindrata teorica aspirata e il volume del serbatoio non sostituiscono questo valore. Una regola prudenziale consiste nel sommare il consumo dell’ugello nuovo alla pressione prevista, gli eventuali utilizzi contemporanei e una riserva per perdite e usura. La riserva non autorizza a ignorare la scheda tecnica: serve a evitare un impianto già al limite al primo giorno.
Esempio: se il costruttore indica 3,0 m³/min per l’ugello scelto e non vi sono altri utilizzatori, un compressore che eroga esattamente 3,0 m³/min è fragile. Con una riserva del 25% il fabbisogno di riferimento diventa circa 3,75 m³/min alla pressione richiesta. Se il casco ad adduzione d’aria o altri servizi usano la stessa centrale, la loro portata va aggiunta separatamente secondo il progetto dell’impianto; l’aria respirabile richiede trattamento e controlli specifici e non si improvvisa collegando un tubo al compressore.
Un tubo troppo piccolo strozza la portata, mentre un percorso lungo aumenta le perdite. Raccordi, guarnizioni e accoppiamenti devono avere diametro e pressione compatibili, dispositivi contro lo sgancio e verifiche periodiche. L’aria compressa calda raffreddandosi produce condensa: l’umidità può impastare l’abrasivo, bloccare la valvola dosatrice e creare un getto pulsante. Separatore, refrigeratore, essiccatore e spurghi si scelgono in funzione del clima, della portata e della qualità richiesta dalla finitura.
Il nome commerciale non basta. Le proprietà che cambiano il comportamento sono durezza, forma angolare o sferica, dimensione dei granuli, densità, friabilità, presenza di fini e possibilità di recupero. Un granulo angolare tende a tagliare e creare profilo; uno sferico tende a martellare e uniformare. Un materiale molto duro può essere efficace sull’acciaio ma distruttivo su un supporto tenero.
| Abrasivo | Comportamento generale | Impieghi possibili | Attenzione |
|---|---|---|---|
| Granato | Minerale duro e angolare, relativamente stabile | Acciaio, rivestimenti tenaci, sistemi a secco o ad acqua compatibili | Profilo, polvere e granulometria vanno verificati |
| Corindone / ossido di alluminio | Molto duro, tagliente e riutilizzabile in impianti chiusi | Preparazione intensa, incisione, cabine | Può essere troppo aggressivo su supporti delicati |
| Microsfere di vetro | Sferiche, effetto più uniforme e satinato | Metalli non ferrosi e finitura in cabina | Non sono la prima scelta per ruggine pesante |
| Graniglia metallica | Alta densità e lunga vita in recupero controllato | Impianti chiusi, acciaio, pallinatura | Richiede separazione, impianto adatto e controllo contaminazioni |
| Bicarbonato | Friabile, solubile e poco profilante | Residui, sporco e rivestimenti compatibili | Residui alcalini e scarsa efficacia su ossidi profondi |
| Gusci, tutoli e abrasivi vegetali | Leggeri e relativamente dolci | Legno, pulizia selettiva, componenti sensibili | Rischio incendio/polveri e resa dipendente dal prodotto |
| Media plastici | Bassa densità e aggressività controllabile | Rimozione di coating senza incidere troppo il supporto | Recupero e compatibilità ambientale del processo |
Gli abrasivi di recupero perdono progressivamente la granulometria utile e accumulano polvere e materiale asportato. Riutilizzarli senza separazione può ridurre la visibilità, aumentare la contaminazione o modificare il profilo. La scheda di sicurezza, la scheda tecnica e le indicazioni della macchina devono essere disponibili prima del lavoro.
| Supporto e obiettivo | Impostazione iniziale prudente | Rischio principale | Verifica finale |
|---|---|---|---|
| Acciaio spesso con ruggine o calamina | Mezzo angolare, sistema a pressione, parametri da specifica | Profilo errato, sali residui, contaminanti del vecchio coating | Grado di pulizia, profilo, polvere e compatibilità col primer |
| Lamiera sottile | Pressione e portata ridotte, passate rapide e distanti | Imbarcamento e surriscaldamento localizzato | Planarità e assenza di incisioni |
| Alluminio o inox | Abrasivo dedicato e non contaminato da ferro | Inclusioni ferrose, rugosità eccessiva, alterazione estetica | Pulizia e finitura richieste dal ciclo |
| Calcestruzzo | Metodo compatibile con resistenza e rivestimento successivo | Esposizione aggregati, microdanni, polvere di silice | Coesione, umidità, profilo e assenza di parti friabili |
| Laterizio o pietra | Prova a bassa energia con mezzo fine idoneo | Erosione della faccia, perdita di patina o giunti | Uniformità e conservazione della superficie |
| Legno | Mezzo dolce, bassa pressione, passate lungo la fibra | Scavo della parte tenera e rilievo eccessivo della vena | Regolarità, fibre integre e preparazione alla finitura |
La preparazione di una superficie che riceverà un’impermeabilizzazione o una vernice deve rispettare il sistema applicato. La guida sulla preparazione per la poliurea e quella sulla vernice per pavimenti mostrano perché rugosità, coesione, umidità e contaminanti vadano verificati insieme: “più ruvido” non significa automaticamente “più aderente”.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
La prova va eseguita su una zona rappresentativa e, quando possibile, poco visibile. Si parte con il parametro meno aggressivo compatibile con il lavoro: pressione ridotta, distanza maggiore, angolo meno diretto e passata veloce. Si aumenta un fattore alla volta, annotando macchina, ugello, pressione dinamica, abrasivo, granulometria, distanza e resa. Cambiare contemporaneamente tre variabili impedisce di capire che cosa abbia prodotto il risultato.
Su superfici storiche, decorate, sottili o di valore, un campione approvato non è una formalità. Può essere necessario coinvolgere progettista, restauratore o produttore del rivestimento. La prova deve valutare non solo l’aspetto immediato, ma anche perdita di materiale, profilo, pulizia, residui e comportamento della finitura successiva.
Una vecchia pittura può contenere piombo, cromati o altre sostanze pericolose; un deposito può essere contaminato dal processo industriale; il supporto minerale può generare silice respirabile. Prima di produrre polvere si raccolgono informazioni sul manufatto e, se necessario, si eseguono analisi. Il piano di lavoro definisce confinamento, ventilazione, accessi, monitoraggio, protezione di persone e impianti, raccolta del materiale e gestione dell’emergenza.
Si verificano pressione nominale, ispezioni del recipiente, valvole, comando a uomo presente, ugello, portaugello, accoppiamenti, sistemi antisgancio, messa a terra quando prevista e stato dei tubi. Una tubazione abrasa o un giunto improvvisato può liberare energia pericolosa. Prima dell’avvio si controllano compressore, separazione della condensa, aspirazione, illuminazione e comunicazione con l’operatore.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisAprire troppo la dosatrice non rende necessariamente il lavoro più rapido: può appesantire il flusso, ridurre la velocità delle particelle e aumentare consumo e polvere. Si cerca un getto uniforme, regolando aria e abrasivo secondo il manuale. Una miscela instabile, a colpi, indica spesso umidità, occlusioni, insufficiente alimentazione d’aria o valvole non correttamente impostate.
L’ugello si mantiene in movimento con passate sovrapposte e regolari. Lavorare troppo vicino concentra l’energia e può incidere; troppo lontano disperde il getto e riduce la resa. Un angolo vicino alla perpendicolare aumenta l’azione d’urto, mentre un angolo più radente favorisce il taglio di alcuni rivestimenti e limita l’aggressività su certi supporti. Non esiste una distanza universale: la prova approvata diventa il riferimento operativo.
Su profili, spigoli, saldature e cavità bisogna cambiare direzione per evitare ombre di sabbiatura. Su lamiere si alternano le zone e si evitano soste che accumulano calore e tensioni. Il getto non deve mai essere diretto verso persone, tubi, vetri, cavi o componenti non protetti.
La valutazione visiva è soltanto il primo livello. Per acciaio destinato a un ciclo protettivo si controllano grado di preparazione e profilo secondo la specifica di progetto, oltre a polvere, sali o contaminanti quando pertinenti. Per calcestruzzo si verificano coesione, parti friabili, pori, umidità e rugosità richiesta dal rivestimento. L’aria compressa usata per la pulizia finale deve essere idonea, priva di olio e condensa.
Il primer va applicato entro la finestra prevista dal ciclo e prima che la superficie torni a contaminarsi o ossidarsi. Su ferro e acciaio, il collegamento con la successiva protezione anticorrosiva è decisivo anche per elementi come recinzioni in ferro e carpenterie esterne.
L’INAIL include la sabbiatura tra le lavorazioni che possono generare esposizioni elevate a silice cristallina respirabile. Sostituire la sabbia silicea è una misura importante, ma non basta se si lavora calcestruzzo, malta, pietra o laterizio. Servono valutazione del rischio, riduzione alla fonte, confinamento o ventilazione adeguata, procedure di pulizia che non risollevino la polvere e verifica dell’efficacia delle misure.
Nella sabbiatura aperta l’operatore può necessitare di un elmetto specifico con aria respirabile, indumenti resistenti all’abrasione, guanti, protezione dell’udito e calzature adeguate. La configurazione si stabilisce con la valutazione prevista dal D.Lgs. 81/2008 e con le istruzioni delle attrezzature. L’aria per la respirazione deve provenire da un sistema progettato, filtrato, controllato e separato dai contaminanti: non è sicuro respirare direttamente l’aria di un comune compressore lubrificato.
Rumore, rinculo, posture, scarsa visibilità, tubi in pressione, elettricità statica e rischio di inciampo si sommano all’esposizione chimica. Per inquadrare scelta, uso e obblighi dei dispositivi è utile la guida ai DPI in cantiere, fermo restando che il DPI viene dopo le misure tecniche e organizzative e non sostituisce il controllo alla fonte.
| Sintomo | Cause probabili | Controllo utile | Correzione |
|---|---|---|---|
| Getto debole dopo pochi secondi | Portata resa insufficiente, perdite o linea strozzata | Pressione dinamica e curva FAD | Ridimensionare ugello, compressore o tubazione |
| Flusso a impulsi | Condensa, abrasivo agglomerato, dosaggio eccessivo | Spurghi, separatore, valvola e vaglio | Asciugare l’aria e regolare l’alimentazione |
| Consumo improvvisamente alto | Ugello usurato o dosatrice troppo aperta | Misura dell’orifizio e pesatura del consumo | Sostituire l’ugello e tarare il flusso |
| Strisce o pulizia disomogenea | Passate distanti, angolo variabile, mezzo non uniforme | Campione e osservazione della tecnica | Sovrapporre passate e stabilizzare i parametri |
| Lamiera deformata | Energia, permanenza o calore eccessivi | Planarità e prova su campione | Ridurre intensità, aumentare distanza e alternare zone |
| Primer che aderisce male | Profilo errato, polvere, sali, olio o residui di abrasivo | Controlli previsti dalla specifica del coating | Ripristinare pulizia e preparazione compatibili |
| Ruggine immediata dopo processo umido | Asciugatura lenta, sali o protezione tardiva | Acqua, contaminanti e tempi | Correggere ciclo e applicare il trattamento previsto |
Il rifiuto finale contiene il mezzo impiegato e ciò che è stato asportato. Anche un abrasivo nuovo non pericoloso può diventare contaminato da vernici, metalli o sostanze presenti sulla superficie. La classificazione non si deduce dal nome dell’abrasivo: servono conoscenza del processo, caratterizzazione quando necessaria, contenitori idonei, tracciabilità e conferimento nel rispetto del D.Lgs. 152/2006.
Teli, aspirazione e sistemi di recupero riducono la dispersione ma devono essere progettati per l’area e il materiale. Le acque di idrosabbiatura non vanno scaricate senza verifica: possono contenere solidi sospesi e contaminanti. Anche la pulizia dell’area si pianifica evitando aria compressa o spazzamento a secco quando possano risollevare polveri pericolose.
Per lavori occasionali il noleggio o l’affidamento a un’impresa specializzata evitano di acquistare un sistema incompleto. Oltre alla sabbiatrice possono servire compressore di grande portata, trattamento dell’aria, casco ad adduzione, aspirazione, contenimento, strumentazione di controllo e gestione dei residui. Una pistola economica collegata a un compressore domestico può funzionare su pochi centimetri, ma non è il parametro con cui stimare una ringhiera o una facciata.
Prima di chiedere un’offerta si comunicano superficie, materiale, rivestimento da rimuovere, accessibilità, risultato richiesto, disponibilità elettrica, limiti di rumore e polvere, necessità di ponteggi o confinamento e destinazione dei rifiuti. La produttività dichiarata deve indicare condizioni, abrasivo, ugello e grado di preparazione: un valore in metri quadrati all’ora privo di contesto è poco confrontabile.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
Il costo di lavorazione può essere impostato come somma di attrezzatura e compressore + energia o carburante + abrasivo + manodopera + protezioni e confinamento + raccolta e smaltimento + ripristino finale. Incidono soprattutto durezza del rivestimento, geometria, accessibilità, standard di pulizia, riciclo del mezzo e fermate. Per confrontare due soluzioni conviene calcolare il costo per metro quadrato del risultato accettato, non il prezzo per sacco o per giornata di noleggio.
Un sopralluogo può far emergere alternative più appropriate: levigatura con aspirazione, sverniciatura controllata, ghiaccio secco, idrolavaggio ad alta pressione o sostituzione del componente. La sabbiatura è efficace quando il suo profilo e il suo livello di asportazione sono coerenti con il supporto e con il ciclo successivo.
È prudente affidare il lavoro quando la superficie è estesa, il supporto ha valore storico, vi sono vecchie pitture di composizione ignota, si lavora in spazi confinati o occupati, occorre un grado di preparazione documentato oppure servono aria respirabile e confinamento professionale. Lo stesso vale quando la portata richiesta impone compressori mobili di grande capacità e il cantiere non dispone di personale formato.
Una buona offerta dovrebbe specificare processo, abrasivo, area campione, grado di preparazione o criterio estetico, protezione delle parti adiacenti, gestione di polveri e residui, tempi tra pulizia e primer e responsabilità dei controlli. In questo modo il confronto avviene sul risultato e non soltanto sul prezzo.
Non esiste un valore unico. Molte lavorazioni professionali operano nell’ordine di 6–8 bar, ma supporti delicati richiedono valori inferiori. Contano la pressione dinamica all’ugello, il diametro, l’abrasivo e la prova sul supporto.
I litri indicano il volume del serbatoio, non la portata continua. Bisogna confrontare il consumo dell’ugello con la portata resa dal compressore alla pressione di lavoro. Un serbatoio più grande prolunga soltanto il tempo prima del calo se il gruppo pompante è insufficiente.
Può passare da alcune centinaia a molte migliaia di litri al minuto. Il consumo cresce rapidamente con il diametro dell’ugello e con la pressione. Il valore corretto è quello riportato dalla tabella del sistema scelto.
Su acciaio robusto si usano spesso abrasivi angolari come granato, corindone o graniglie compatibili con l’impianto. La scelta dipende da spessore, profilo richiesto, possibilità di recupero e rivestimento successivo. Su lamiera sottile serve maggiore prudenza.
Non è una scelta sicura né tecnicamente controllata. La sabbia può generare silice cristallina respirabile e avere granulometria, umidità e contaminanti non idonei. Si impiegano mezzi specifici accompagnati da scheda tecnica e scheda di sicurezza.
Può farlo se pressione, abrasivo, ugello o permanenza sono eccessivi. Le lamiere sottili possono imbarcarsi; alluminio e inox possono contaminarsi se si usa materiale già impiegato su ferro. Una prova controllata riduce il rischio.
Sì, con mezzo dolce, bassa energia e tecnica adatta, ma il getto può scavare la parte tenera e accentuare la vena. Su serramenti, arredi o elementi storici è indicato un campione e spesso l’intervento di uno specialista.
Il sistema umido riduce la polvere dispersa, ma produce acque da gestire e può favorire ossidazione rapida sull’acciaio. Quello a secco facilita alcuni cicli di preparazione ma richiede confinamento e aspirazione adeguati. Decide l’intero processo.
Le cause comuni sono condensa, materiale agglomerato, dosaggio eccessivo, ugello ostruito o portata d’aria insufficiente. Prima di smontare si depressurizza la macchina secondo il manuale e si verifica la linea in sicurezza.
Quando l’orifizio supera il limite indicato dal produttore, il getto diventa irregolare o il consumo d’aria cresce sensibilmente. La misura periodica dell’apertura permette di programmare la sostituzione prima di perdere produttività.
Soltanto se il materiale e l’impianto lo consentono e se separazione di polveri, granulometria e contaminazione restano sotto controllo. Un abrasivo carico di pittura o frammenti non torna idoneo per il solo fatto di essere vagliato.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.