Golfari per sollevamento Bossong
La gamma Golfari per sollevamento Bossong comprende 2 soluzioni professionali per applicazioni...
Come organizzare il taglio delle grandi lastre: banco e appoggi, guide, ventose, aperture, prove sul materiale, controllo del bordo e sicurezza.
Una piastrella di grande formato non diventa una piastrella piccola soltanto perché è stata tagliata. Dopo una riduzione o un’apertura può essere più difficile da afferrare, avere fasce sottili intorno a una scatola elettrica e rompersi durante il trasferimento dal banco alla parete. Per questo il lavoro va organizzato guardando l’intero percorso del pezzo: ingresso in cantiere, appoggio, lavorazione, separazione degli scarti, controllo e movimentazione verso la posa.
Il primo acquisto da valutare non è necessariamente una macchina più potente. Spesso il problema è un banco troppo corto, una guida mal collegata, una porzione che resta senza sostegno oppure un taglio deciso prima di aver verificato le quote finite. Una lastra sottile destinata al rivestimento e un elemento spesso per un piano di lavoro richiedono inoltre cicli diversi, anche quando hanno dimensioni simili.
Questa guida riguarda l’organizzazione del taglio di grandi elementi ceramici e lastre in gres. Non sostituisce il manuale della macchina o le istruzioni del materiale: pressione, sequenza di separazione, raggi degli angoli e numero di operatori devono essere confermati per la combinazione realmente utilizzata. Lo scopo è costruire un piano di lavoro verificabile, evitando che una misura corretta sulla carta diventi un pezzo inutilizzabile.
Sommario
Non esiste una sola soglia dimensionale che risolva tutte le scelte operative. Per organizzare il lavoro contano lunghezza, larghezza, spessore, massa dichiarata, finitura e geometria finale. È utile conservare l’etichetta del lotto e recuperare la guida tecnica della serie: il termine «gres» non autorizza a trasferire senza verifica le istruzioni di un altro prodotto.
Una superficie strutturata può rendere meno regolare l’incisione; un retro rinforzato richiede di verificare come completare la separazione secondo il produttore. Le indicazioni per un rivestimento sottile non valgono automaticamente per lastre spesse da arredo. Si controllano anche eventuali prescrizioni di rifilatura del formato grezzo e la compatibilità del materiale con l’utensile scelto.
Su uno schizzo si riportano misura finita, verso della grafica, faccia a vista, bordo nascosto, aperture e lato di scarto. Le quote delle scatole e delle tubazioni devono riferirsi a punti riconoscibili del progetto e del cantiere. Con un bordo fuori squadra, due misure agli estremi descrivono un pezzo diverso da una semplice striscia rettangolare: un rilievo incompleto non si corregge aumentando la precisione della macchina.
Prima di incidere si stabilisce dove saranno fuga, giunto e profilo, senza ricavare le quote per sottrazione approssimativa dal vano. Il controllo della posa resta distinto dal taglio: un pezzo che entra soltanto forzandolo non è una soluzione, e un bordo nascosto non rende accettabile una fessura.
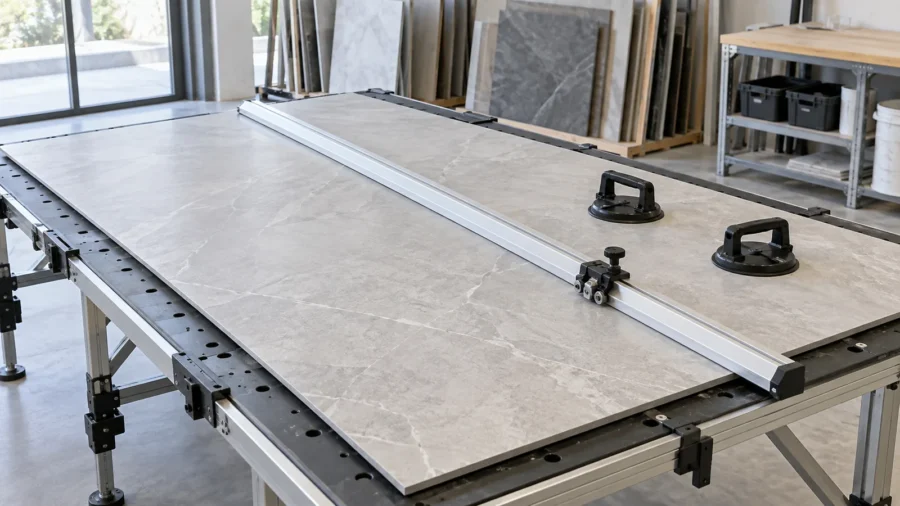
Si sceglie un banco stabile, planare e sufficientemente rigido, con dimensioni e configurazione ammesse per la lastra. La portata dichiarata va letta insieme alle condizioni di impiego: non autorizza un carico concentrato in qualunque punto e non aumenta automaticamente sommando due tavoli. Anche pavimento, blocco delle gambe e collegamenti tra moduli partecipano alla stabilità.
Le estensioni devono lavorare alla stessa quota senza far dondolare il materiale. Prima dell’appoggio si eliminano frammenti e residui: un banco apparentemente pulito può nascondere un punto duro sotto il retro. Non si cerca di raddrizzare una lastra comprimendola con morsetti improvvisati; prima si verifica se il problema è del piano, degli appoggi o del materiale.
Un esempio di modularità è il banco Raimondi BM180 PLUS descritto nella brochure tecnica del 2019: il piano è lungo 180 cm e due moduli consentono una lunghezza di 360 cm. Sono dati di quella configurazione, non una raccomandazione universale né una verifica della versione oggi fornita. Al noleggiatore va chiesto il manuale del modello effettivo, con accessori e condizioni di collegamento.
Per il taglio a disco occorre conoscere la posizione della lama rispetto al piano. Alcuni banchi impiegano profili riposizionabili o supporti rialzati: servono a conciliare sostegno e libertà dell’utensile, non a lasciare la lastra sospesa tra pochi punti scelti casualmente. A macchina disalimentata si verifica il percorso previsto e si controlla che non incontri profili, morsetti o accessori.
La disposizione deve considerare sia il pezzo utile sia la risulta. Al completamento del taglio lo scarto non deve cadere, ruotare contro il bordo o richiedere di essere afferrato vicino a un organo in movimento. Prima di uno scasso si decide anche come trattenere e recuperare la porzione interna: il sostegno della lastra esterna non risolve da solo quello del rettangolo da rimuovere.
Si prevedono spazio per gli operatori, percorso dei cavi o dei tubi e un’area di deposito dei pezzi finiti. Se la lastra deve ruotare dal banco al carrello, il movimento va pianificato prima di tagliare. In un locale stretto può essere più sensato predisporre le lavorazioni in laboratorio: la capacità nominale della guida non compensa un cantiere nel quale il materiale non può essere movimentato in sicurezza.
L’incisione con separazione è un’opzione per tagli rettilinei passanti su materiali compatibili; il disco asporta invece materiale e permette lavorazioni diverse quando macchina, utensile e geometria le ammettono. Non basta che una guida sia lunga quanto la lastra: vanno verificati corsa utile, giunzioni, spazio del carrello e campo di spessore del sistema completo.
La scheda RUBI SLIM CUTTER PLUS descrive un sistema per lastre con spessore da 3 a 10 mm. Raimondi associa alla configurazione RAIZOR documentata la pinza SNAP per spessori da 3 a 12 mm. Questi intervalli mostrano perché è sbagliato scegliere una pinza soltanto per il suo aspetto: non sono soglie generali di tagliabilità del gres e non garantiscono il risultato su ogni finitura.
Per un elemento più spesso, una fascia stretta, un bordo a vista o una sagoma si valuta un ciclo a disco oppure una lavorazione professionale. La guida elettrica deve essere compatibile con il gruppo di taglio; non si monta un carrello di un’altra famiglia perché sembra scorrere sul profilo. Analogamente, un accessorio per fissare la guida non diventa un dispositivo di sollevamento della lastra.
La possibilità di lavorare a secco o a umido deve risultare dalle istruzioni della macchina e dell’utensile. Se si usa una configurazione ad acqua servono circuito previsto e protezione elettrica coerente; se si lavora a secco occorre il sistema di aspirazione idoneo alla lavorazione, non un aspiratore scelto soltanto per la potenza dichiarata. Per leggere compatibilità, diametro, velocità ammessa e destinazione d’uso è utile la guida sul disco diamantato per taglio a secco o ad acqua.
Le ventose di una rotaia mantengono il riferimento durante la lavorazione. Le prese di movimentazione, spesso integrate in un telaio, svolgono un’altra funzione: afferrare il materiale e limitarne la deformazione durante il trasferimento. Una lastra con aperture o una sagoma a L può richiedere una configurazione differente rispetto alla stessa lastra intera.
Si verifica la compatibilità delle prese con la finitura, la tenuta del vuoto e la posizione dei punti di presa secondo il manuale. Non si sommano liberamente le portate né si collocano ventose su porzioni che verranno eliminate. Per approfondire indicatori, superfici e limiti della presa, consultare portata e uso corretto delle ventose per piastrelle.
La squadra deve sapere chi coordina il movimento, dove verrà appoggiato il pezzo e quando rilasciare le prese. Non c’è un numero di operatori valido per tutte le lastre: si seguono le istruzioni del materiale e del sistema, valutando massa, ingombro, aperture e percorso. Se la presa perde o il pezzo flette in modo non controllabile, si interrompe la movimentazione e lo si riporta su un appoggio sicuro; non si continua sperando di arrivare prima del distacco.
Il piano di taglio è una distinta delle lavorazioni con il loro ordine e le condizioni di appoggio. Ogni passaggio va confrontato con il manuale del materiale: rifilatura, foratura, taglio a disco e separazione manuale non seguono una sequenza universale. L’errore tipico è ottenere subito la sagoma finale e scoprire soltanto dopo che non esistono più punti sufficienti per fissarla o trasportarla.
Si immagini, a scopo progettuale, una lastra da 120 × 240 cm da ridurre a un pannello di 90 × 220 cm, con un’apertura rettangolare. Il disegno identifica gli scarti esterni e l’apertura; prima di decidere l’ordine si verificano le fasce residue, gli appoggi sotto la zona forata e i punti del telaio. Le quote dell’esempio descrivono soltanto la geometria: non dimostrano che qualunque posizione o dimensione dell’apertura sia ammissibile.
Il responsabile della lavorazione approva quindi una sequenza compatibile con le istruzioni: quali riduzioni fare quando la lastra è ancora intera, quando eseguire i fori degli angoli, come sostenere la porzione da asportare e quali rinforzi o dispositivi mantenere durante il trasferimento. Se l’apertura lascia una fascia critica, si modifica il dettaglio o si chiede una lavorazione specialistica. Non si risolve un disegno fragile aggiungendo colla dopo il taglio.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisLa lama consuma una fascia di materiale: il suo spessore effettivo, misurato con una prova, va collocato dal lato di scarto rispetto alla quota da conservare. Se un taglio di prova asporta 2 mm, nell’esempio ipotetico, questa perdita va considerata nella disposizione dei pezzi; non significa che tutte le lame producano un solco di 2 mm. Per una serie si usa lo stesso riferimento e si controllano le estremità, evitando di accumulare errori misurando ogni pezzo dal precedente.
Prima della serie si lavora un campione rappresentativo del lotto, non un materiale diverso trovato tra gli scarti. Si controllano pulizia, continuità delle giunzioni e assenza di gioco del carrello; la linea reale della rotella si confronta con i segni agli estremi. Il fissaggio deve impedire lo spostamento della guida senza mettere il pezzo in torsione.
La modalità di avvio dell’incisione e di separazione è quella prescritta per il sistema. Alcuni manuali prevedono una preparazione dell’estremità o uno spostamento controllato rispetto al piano: non trasferire distanze o manovre da un modello a un altro. Non si ripassa ripetutamente una traccia difettosa e non si spezza la lastra sul bordo di un tavolo improvvisato. Se la rottura non procede nel modo previsto, ci si ferma e si rivalutano prova, utensile e appoggi.
Si verifica a macchina disalimentata l’integrità del disco, il montaggio e il libero percorso della testa. Prima di impegnare il materiale si controlla il funzionamento del raffreddamento o dell’aspirazione prevista. L’avanzamento deve restare compatibile con utensile e materiale: un calo anomalo del motore, vibrazioni o deviazioni richiedono di fermarsi, non di spingere più forte.
L’ultimo tratto merita attenzione perché la risulta può perdere il proprio collegamento al pezzo. Gli appoggi e gli eventuali dispositivi anticaduta devono essere già predisposti. Il recupero degli scarti e le regolazioni si effettuano solo dopo l’arresto completo e la messa in sicurezza della macchina secondo il manuale; mai mettendo le mani vicino al disco ancora in rotazione.
Una coppia di tagli che si incontra in un angolo vivo non equivale a un’apertura progettata. I raccordi degli angoli e le distanze dai bordi dipendono dal materiale e dall’applicazione. Le guide dei produttori prevedono in diversi casi fori prima dei tagli rettilinei, ma dimensioni e procedimento devono essere quelli del prodotto: non esiste un diametro «giusto» per tutte le lastre.
Nella guida Laminam per arredo 12+ e 20+, i tagli a L e gli scassi a disco prevedono foratura degli angoli prima delle linee rettilinee. È un’indicazione riferita a quelle lastre e a quel ciclo. Anche il manuale Florim Magnum tratta i fori ai vertici delle aperture, con indicazioni proprie: le due documentazioni non vanno fuse per ricavare una soglia numerica universale.
Per il foro si usa l’utensile compatibile con macchina, materiale e raffreddamento, verificando nelle istruzioni l’avvio e l’assenza di percussione quando prescritta. Non si estende il taglio oltre l’angolo per far «staccare meglio» lo scarto, né si usa la risulta come leva. Per un piano cucina occorrono inoltre le prescrizioni del produttore del piano e del componente da incassare: non basta la quota esterna del lavello.
Un bordo a 45° richiede un sistema che ammetta la lavorazione e un campione di controllo. Si concordano finitura, geometria dell’accostamento e protezione dello spigolo, verificando il risultato insieme al pezzo adiacente. Se serve rifinire il bordo, si impiegano abrasivi adatti senza assottigliarlo casualmente; un profilo può essere un’alternativa progettuale, non un modo per nascondere una fessura.
Prima della movimentazione si pulisce il lavorato con un metodo compatibile, si controllano quota, squadra e finitura e si osservano gli angoli delle aperture. Il controllo visivo non certifica l’assenza di ogni microdifetto, ma permette di scartare o riesaminare un pezzo con crepe, distacchi o scheggiature incompatibili con il dettaglio. Una fessura non si classifica come semplice difetto estetico perché sarà coperta da un profilo.
Su mobile la tabella seguente può essere scorsa orizzontalmente.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
| Segnale osservato | Verifica da fare prima di proseguire | Decisione operativa |
|---|---|---|
| Quota diversa alle due estremità | Riferimenti, giunzioni della guida, fissaggio e squadra del pezzo | Correggere l’impostazione e ripetere il provino prima della serie |
| Rottura fuori dalla traccia | Compatibilità del materiale, incisione e procedura di separazione | Non aumentare indiscriminatamente la forza; rivalutare il ciclo |
| Scheggiatura concentrata in uscita | Utensile, avanzamento e sostegno della risulta | Riprovare con la configurazione corretta e approvare la finitura |
| Crepa che parte da un’apertura | Raccordo dell’angolo, geometria residua, appoggi e movimentazione | Non posare il pezzo fessurato come se fosse integro |
| La presa tiene ma la sagoma si deforma | Telaio, punti di presa e irrigidimento previsto | Riposare su supporto sicuro e riorganizzare il trasferimento |
La tabella è un percorso di verifica, non una diagnosi certa a distanza. Più cause possono produrre lo stesso difetto. Conservare campione, identificazione del lotto e impostazione utilizzata aiuta a discutere il problema con fornitore o produttore senza attribuire automaticamente ogni rottura alla lastra.
Il taglio e la foratura possono generare polveri contenenti silice cristallina respirabile. La misura principale è ridurre l’esposizione alla fonte con una configurazione di lavoro adatta, proteggendo anche chi si trova vicino. Lavorare all’aperto o indossare una mascherina generica non rende automaticamente accettabile un taglio a secco senza controllo delle polveri.
Acqua e aspirazione non sono accessori intercambiabili. Non bagnare un elettroutensile che non ammette l’uso a umido; non modificare carter o collegamenti per adattarlo. Nella configurazione prevista si controllano alimentazione, protezioni elettriche, connessioni lontane da spruzzi e percorsi senza ristagni. I residui umidi vanno raccolti senza lasciarli asciugare e disperdersi nell’ambiente; evitare pulizie che risollevano polvere, come spazzatura a secco o aria compressa non confinata.
DPI, protezione delle vie respiratorie, occhi, udito e calzature si definiscono in base alla valutazione dei rischi e alle istruzioni. I guanti utili per maneggiare bordi taglienti non autorizzano a lavorare vicino a organi rotanti con rischio di trascinamento. L’area deve restare delimitata; non si tolgono protezioni per migliorare la visibilità e non si tenta di bloccare a mano uno scarto che sta cadendo durante il taglio. Per grandi lastre e lavorazioni complesse serve personale formato, non una procedura improvvisata di fai-da-te.
Un preventivo utile distingue banco ed estensioni, guide e separatori, telaio e prese, macchina e utensili, gestione di acqua o polveri, trasporto, operatori, prove e lavorazioni speciali. Confrontare soltanto il noleggio della sega può far apparire economica un’offerta che non comprende il sistema per portare la lastra al banco e riportarla in posa.
Per pochi pezzi, sagome delicate o bordi da arredo, il laboratorio può offrire una soluzione più controllabile del montaggio di una postazione completa in cantiere. Nella richiesta si chiariscono rilievo, disegno approvato, tolleranze concordate, tipo di bordo, imballaggio e responsabilità del trasferimento. Per molte lavorazioni ripetute si confronta invece il costo effettivo per pezzo accettato, includendo preparazione e pulizia.
Un conto puramente ipotetico aiuta a leggere questo confronto: se postazione e logistica costassero 300 euro e ogni pannello accettato richiedesse altri 30 euro, dieci pannelli comporterebbero 600 euro, cioè 60 euro ciascuno prima di materiale, altre prestazioni e imposte. Non sono prezzi di mercato. Servono a mostrare che una quota fissa pesa molto su pochi pezzi; uno scarto o un secondo trasporto modifica il costo anche quando la tariffa della macchina rimane identica.
Una buona preparazione si vede prima del taglio: ogni pezzo ha un riferimento, ogni scarto un appoggio e ogni movimento una destinazione. Quando mancano queste condizioni, è più utile correggere l’organizzazione o chiedere una lavorazione specialistica che acquistare un utensile più potente. Per la fase successiva, la guida sulla scelta e applicazione della colla per piastrelle aiuta a mantenere separati requisiti del materiale, supporto e posa.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
No. Vanno verificati corsa utile del sistema, compatibilità con spessore e materiale, sostegno prima e dopo il taglio e possibilità di movimentare il pezzo finito. La sola lunghezza del profilo non dimostra che la postazione sia adatta.
Non senza una specifica destinazione d’uso del produttore. Il fissaggio della guida e la movimentazione sono funzioni differenti; per il trasferimento si usa il sistema previsto, verificando portata, presa e configurazione del telaio.
La geometria e il metodo dipendono dalle istruzioni del materiale e dal ciclo di lavorazione. Quando sono prescritti fori agli angoli, vanno eseguiti prima dei tagli indicati, ma diametro e raccordi non si ricavano da una regola universale.
No. È un controllo alla fonte da usare nella configurazione prevista e con flusso efficace; restano da valutare esposizione, spruzzi, residui, pulizia e sicurezza elettrica. Non autorizza a bagnare una macchina destinata al solo uso a secco.
Non necessariamente. La sagoma e le aperture cambiano rigidità e punti di presa. Occorre rivalutare appoggi, telaio, eventuale irrigidimento previsto e percorso prima di sollevarla, evitando torsioni e prese sulle fasce fragili.
Dipende da numero dei pezzi, geometria, finitura richiesta, disponibilità di una postazione sicura e logistica. Il confronto deve includere rilievo, attrezzature, operatori, prove, imballaggio e trasferimenti, non soltanto il prezzo del singolo taglio.
I documenti seguenti sono stati consultati per distinguere istruzioni del materiale, capacità dei singoli sistemi e prevenzione dei rischi. Le brochure storiche descrivono le versioni indicate: prima dell’uso occorre acquisire il manuale della macchina e della lastra effettivamente fornite.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.