Barre Elicoidali – Helikon PRO
Barre Elicoidali - Helikon PRO è una soluzione Dakota per sistemi e...

Come scegliere la stampa 3D multicolore per plastici: ugello unico, IDEX e toolchanger, file, materiali, supporti, scarti e prove di qualità.
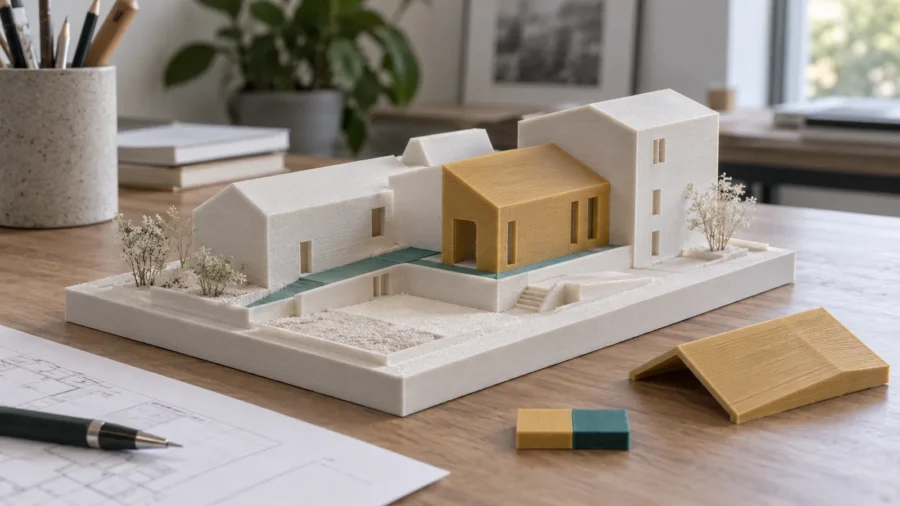
Un plastico architettonico a colori può rendere immediata la differenza fra edificio esistente, ampliamento e percorsi, oppure aiutare a confrontare due alternative senza sovrapporre troppe informazioni. Ma una stampante capace di caricare diverse bobine non rende automaticamente migliore il modello: il vantaggio dipende da dove servono i colori, da quante volte devono cambiare durante la stampa e da come verrà utilizzato il plastico.
Per uno studio tecnico, la domanda utile non è soltanto «quanti colori stampa?». È anche «posso ottenere lo stesso risultato con tre componenti separati, e aggiornare solo quello modificato?».
Questa guida affronta il multicolore e il multimateriale come scelte di produzione: tecnologie, preparazione delle parti, compatibilità, scarti e controlli prima della consegna. Non è una classifica di macchine né una promessa di risultati identici con qualsiasi filamento.
Sommario
Il multicolore impiega più colori per rappresentare informazioni o finiture. Nel caso più semplice si usano bobine della stessa famiglia di polimero, con profili compatibili. Il multimateriale combina materiali differenti: per esempio una parte rigida e un inserto flessibile. È una richiesta più impegnativa, perché non basta che entrambi i filamenti passino nella macchina: devono essere lavorabili nello stesso processo e avere l’interazione voluta.
Un terzo obiettivo è stampare un materiale destinato a essere rimosso, usato per il supporto o solo per la sua interfaccia a contatto con il pezzo. Qui una scarsa adesione può essere utile; in un componente che deve restare unito può invece essere un difetto. È essenziale dichiarare prima se due materiali devono aderire, separarsi oppure rimanere vicini ma essere trattenuti da un incastro progettato.
Una pausa con cambio manuale del filamento può bastare per una base di un colore e una scritta in rilievo di un altro, quando il passaggio avviene a una quota definita. Non equivale a colorare liberamente due porzioni affiancate della stessa facciata. La documentazione Prusa distingue questo cambio per strati dai sistemi che selezionano automaticamente più filamenti durante lo stesso lavoro.
Prima di acquistare un accessorio, osservare una sezione orizzontale del modello: se incontra due o tre zone colorate, il cambio unico in altezza non risolve il compito. Se invece il plastico è composto da edifici autonomi, ciascuno di colore uniforme, può essere sufficiente stamparli separatamente e montarli sulla base.
Non è corretto affermare che la FDM possa mostrare soltanto i colori caricati. Esistono anche tecniche di miscelazione ottica: Prusa ColorMix, descritto nel maggio 2026, alterna strati sottili di colori diversi per ottenere tonalità percepite. Non mescola necessariamente i polimeri dentro l’ugello. L’effetto dipende dai filamenti, dalla geometria e dall’osservazione; per una legenda progettuale serve verificare il campione reale, non affidarsi solo alla palette sullo schermo.
Le soluzioni seguenti descrivono famiglie funzionali, non garanzie sulle singole macchine. Per confrontarle bisogna usare lo stesso file, la stessa scala e criteri di accettazione equivalenti: cambiare contemporaneamente dettaglio, supporti e finitura rende poco significativo il confronto dei tempi.
Un selettore carica e scarica i filamenti verso un percorso di estrusione comune. È una strada utile per parti colorate integrate, ma il cambio richiede di gestire il materiale precedente rimasto nel sistema. Un modello con numerose alternanze può richiedere molte operazioni anche se contiene pochi grammi del colore secondario. Il numero di bobine disponibili non descrive, da solo, la durata del lavoro.
La valutazione pratica è vedere quanti cambi produce lo slicer nella geometria dello studio. Un piccolo segno verticale che attraversa molti strati può comportare un impegno diverso da una copertura colorata stampata tutta dopo una determinata quota. È il percorso di produzione, non la percentuale di superficie colorata, a spiegare la differenza.
Due ugelli possono essere destinati a colori o materiali diversi. Nei sistemi IDEX le teste si muovono indipendentemente: BCN3D descrive il parcheggio della testa inattiva, anziché il trascinamento continuo di entrambi gli ugelli sul pezzo. Le modalità di duplicazione o specchio, quando previste, sono altre funzioni e non vanno confuse con la realizzazione di un solo oggetto a due materiali.
Per il plastico interessa soprattutto che le due parti coincidano correttamente e che la testa non utilizzata non sporchi la superficie. Chiedere una prova su uno spigolo bicolore e su un dettaglio sottile è più informativo di una semplice stampa dimostrativa con due oggetti lontani.
Un toolchanger preleva la testa richiesta e ripone quella non utilizzata. La famiglia Prusa XL è un esempio documentato con percorsi di estrusione dedicati. Si evita di far passare ogni colore nello stesso ugello, ma ciò non significa assenza di operazioni di avvio, pulizia o stabilizzazione dell’estrusione: la guida tecnica XL prevede comunque una torre di priming e controlli sull’oozing, cioè il materiale che può fuoriuscire dalla testa inattiva.
Per una produzione frequente di modelli con colori distribuiti in molti strati, chiedere il confronto con un sistema a ugello unico sul proprio file. Non assumere percentuali universali di risparmio: anche la calibrazione fra teste, la manutenzione e la disponibilità dei profili incidono sul risultato.
Alcune esigenze escono dalla semplice palette di filamenti: texture di facciata, molte sfumature e zone trasparenti nello stesso oggetto. Stratasys presenta, per esempio, J55 Prime come sistema PolyJet multicolore e multimateriale con materiali trasparenti. Non è la stessa tecnologia della fotopolimerizzazione in vasca SLA/MSLA. Per un utilizzo occasionale, il confronto può essere fra un service specializzato e un plastico FDM rifinito, non necessariamente fra due stampanti da acquistare.
La matrice seguente è una proposta operativa, non una certificazione di compatibilità. Il criterio è preservare l’informazione progettuale con il minor numero di passaggi fragili. Una soluzione più automatica ha senso quando elimina lavoro ripetitivo senza introdurre uno scarto o un rischio di rilavorazione sproporzionato.
Su schermi piccoli puoi scorrere la tabella orizzontalmente.
| Compito del plastico | Prima soluzione da valutare | Quando serve una soluzione diversa |
|---|---|---|
| Edifici autonomi con colori uniformi | Stampa separata e assemblaggio su base | Se gli edifici non sono separabili senza giunti visibili o fragili |
| Base e indicazione in rilievo a quote distinte | Cambio di colore per altezza | Se colori diversi coesistono alla stessa quota |
| Zone funzionali integrate nella stessa parte | Selezione automatica di filamenti compatibili | Se tanti cambi rendono preferibile la divisione o teste dedicate |
| Copertura sottile con supporti difficili da rimuovere | Orientamento o divisione del pezzo prima del materiale di supporto | Se il dettaglio richiede un’interfaccia rimovibile validata |
| Inserto flessibile su un volume rigido | Componente separato trattenuto meccanicamente | Se serve un’unica stampa, provare alimentazione e legame fra materiali |
| Facciata con texture e trasparenze complesse | Campione e preventivo di un service dedicato | Se il risultato può essere semplificato con inserti o finitura manuale |
Immaginiamo un plastico di riqualificazione: volumi conservati in bianco, ampliamento in ocra, percorso accessibile in blu. È un esempio illustrativo di comunicazione, non un progetto reale. La legenda deve spiegare queste tre categorie; non deve suggerire che l’ocra rappresenti un materiale di facciata già approvato o che il colore blu dimostri la conformità del percorso.
Decidere anche quale domanda dovrà rispondere il modello: «dove cresce l’edificio?» è diversa da «quale involucro sarà installato?». Nel primo caso bastano masse e colori di funzione; nel secondo servono riferimenti a finiture reali e campioni approvati. Un filamento chiamato marmo, legno o cemento resta un materiale da rappresentazione, non il corrispondente prodotto edilizio.
Usare nomi stabili per le parti, per esempio ESISTENTE, AMPLIAMENTO e PERCORSO, senza identificarle soltanto con il colore della bobina. Se nella seconda stampa cambia la tonalità disponibile, la relazione fra parte e significato deve rimanere leggibile nel file di consegna. Una legenda esterna al plastico può riportare versione e data senza costringere a ristampare tutta la base.
Prima di moltiplicare i colori, fotografare un campione nella luce della sala in cui sarà presentato. Se due categorie si distinguono poco, aumentare il contrasto o aggiungere una forma riconoscibile. Affidare una differenza importante soltanto a due tonalità simili rende il modello meno chiaro, anche quando la stampante ha eseguito correttamente il file.
Il lavoro multicolore parte da una distinta minima: nome della parte, funzione, colore desiderato, materiale effettivo e possibilità di sostituzione. Nel nostro esempio, l’ampliamento può essere una parte autonoma con un appoggio riconoscibile; il percorso può essere un inserto o una zona integrata. Sono due scelte produttive differenti da decidere prima dello slicing.
Prusa documenta l’importazione congiunta di più STL come parti di un unico oggetto multimateriale. Non basta caricare i file indipendentemente e fidarsi dell’allineamento automatico. Nello stesso slicer, separare in oggetti può portarli individualmente sul piano; separare in parti mantiene invece le posizioni relative. Sono comportamenti diversi, utili per scopi diversi: controllare sempre il risultato dopo l’importazione.
Una verifica originale per lo studio è confrontare tre riferimenti del modello sorgente e di quello importato: ingombro complessivo, posizione dell’ampliamento rispetto all’esistente e quota della copertura. Se il colore è corretto ma una parte è scesa sul piano, il problema è geometrico, non un difetto di estrusione. Non correggerlo spostando il pezzo «a occhio» senza una misura di controllo.
Le funzioni di painting consentono di assegnare utensili o filamenti alle superfici senza ricostruire ogni zona come corpo CAD. La documentazione Prusa descrive strumenti a pennello, riempimento e intervallo di altezza. Questa assegnazione appartiene al lavoro di stampa: non rende automaticamente modificato il modello progettuale originale né garantisce la riproducibilità esportando soltanto la mesh.
Salvare il progetto dello slicer nel formato previsto, insieme ai file sorgente. Annotare versione del software, profili e corrispondenza fra parte, utensile e bobina fisica. Dopo una sostituzione di bobina, verificare di nuovo questa mappatura: una bella anteprima non evita che il percorso destinato al blu venga alimentato dal bianco.
Controllare l’anteprima dei percorsi, non soltanto la vista colorata dell’oggetto. La prova deve confermare che i dettagli importanti generino effettivamente estrusione e che il colore compaia nella zona voluta. Le indicazioni dei manuali PrusaSlicer citati sono legate alle funzioni documentate: posizione e nome dei comandi possono variare con la versione installata.
Prima di combinare due polimeri, separare tre domande: la macchina li alimenta? Il profilo li lavora nello stesso ciclo? Il contatto fra i materiali produce il comportamento richiesto? Una risposta positiva alla prima non sostituisce le altre due. Anche un materiale acquistato per il supporto deve essere quello previsto dal sistema, non un filamento scelto solo perché porta la stessa sigla.
Hai un problema legato a questo argomento?
Descrivi il tuo caso: ti aiutiamo a inoltrare la richiesta a professionisti e imprese del settore.
Richiedi informazioni gratisLa guida Prusa XL tratta PLA e PETG come combinazione utile per interfacce di supporto separabili. Non è una promessa di adesione strutturale fra i due. La stessa documentazione richiama la temperatura comune del piano, l’umidità e le difficoltà di adesione fra materiali nella torre. Il nome di un preset per supporti non trasforma il PETG in un materiale solubile in acqua.
Per un tetto rimovibile, provare una porzione con il vero sottosquadro e il vero contatto del supporto. Per un inserto che deve rimanere unito, progettare e verificare l’accoppiamento sul componente effettivo. Il plastico non diventa una prova delle prestazioni di un nodo edilizio soltanto perché riproduce due materiali visivamente differenti.
La scheda ufficiale AMS 2 Pro distingue, per esempio, TPU for AMS dai TPU/TPE generici non supportati e richiede condizioni specifiche per PVA e BVOH asciutti. È un esempio di compatibilità del singolo prodotto, non una regola per tutti i selettori. Consultare la tabella aggiornata del modello posseduto, comprese bobine, accessori e profili: «la stampante estrude TPU» non significa necessariamente che il suo caricatore automatico lo gestisca.
Nel passaggio fra filamenti che condividono l’ugello, il nuovo materiale deve sostituire quello precedente. La documentazione Prusa sui volumi di spurgo distingue le transizioni in entrambe le direzioni: da scuro a chiaro può servire una quantità diversa rispetto al passaggio inverso. Non prendere il valore di un esempio del manuale come impostazione universale per qualsiasi marca, pigmento o supporto.
Preparare una piccola porzione con i due colori del lavoro, una zona chiara dopo quella scura e il passaggio inverso. Osservare il bordo e la superficie illuminati come nella consegna. Annotare quale passaggio presenta contaminazione, con lo stesso profilo e le stesse bobine. Un provino riuscito in rosso e nero non approva automaticamente il successivo lavoro bianco e blu.
La torre di pulizia/priming occupa piano e consuma materiale: controllarne l’ingombro nell’anteprima del file realmente generato. Prusa spiega che una torre può servire più oggetti nello stesso lavoro e che il consumo è legato ai cambi. Stampare più copie insieme può quindi distribuire l’onere comune, ma non garantisce un risparmio fisso: occorre confrontare due slicing e il rischio di perdere l’intero lotto.
Lo spurgo nel riempimento può ridurre il materiale depositato altrove, ma residui scuri possono trasparire attraverso pareti chiare. Non usare questo accorgimento indiscriminatamente su facciate bianche da presentazione. Un oggetto di pulizia, quando supportato dal software, è un altro uso del materiale: non è automaticamente un componente conforme del plastico.
Consideriamo un esempio ipotetico, non un preventivo né un benchmark di macchina. Il plastico finito richiede 180 g di parti; tutte le bobine dell’esempio costano convenzionalmente 28 €/kg. Le quantità aggiuntive riportate sotto sono assunte solo per spiegare il calcolo: per un lavoro reale devono provenire dallo slicer configurato e dalla verifica della stampa.
Su schermi piccoli puoi scorrere la tabella orizzontalmente.
| Percorso ipotetico | Parti finite | Materiale aggiuntivo assunto | Totale | Solo filamento |
|---|---|---|---|---|
| Unica stampa a tre colori | 180 g | 120 g per cambio/pulizia + 30 g supporti | 330 g | 9,24 € |
| Parti di tre colori stampate separatamente | 180 g | 18 g supporti | 198 g | 5,54 € |
| Parti monocolore da rifinire a mano | 180 g | 18 g supporti | 198 g | 5,54 €, finitura esclusa |
Il primo conto è 0,330 kg × 28 €/kg = 9,24 €. Il secondo è 0,198 kg × 28 €/kg = 5,544 €, arrotondato a 5,54 €. La differenza non dimostra che l’assemblaggio sia sempre più economico: mancano lavoro, collanti, finitura, energia, utilizzo della macchina e possibili ristampe. Se i materiali hanno prezzi differenti, calcolare separatamente i grammi di ciascuna bobina; non applicare il prezzo del PLA anche al supporto speciale.
Supponiamo, ancora solo per illustrare il metodo, 25 minuti di assemblaggio in più a un costo interno di 30 €/ora: sono 12,50 € aggiuntivi, da confrontare con il tempo risparmiato o perso nelle altre fasi. Non è una tariffa suggerita. Registrare separatamente preparazione del file, carico/scarico, rimozione supporti, montaggio e controllo evita di confondere una lunga stampa automatica con molte ore di lavoro umano.
Valutare infine le modifiche: se il cliente cambia soltanto l’ampliamento, una parte sostituibile conserva il resto del plastico. Il confronto più utile può quindi essere il costo di una versione iniziale più una revisione, non quello della sola prima stampa. Questo calcolo riguarda la scelta produttiva del singolo modello, non l’intero costo annuo dello studio.
Vuoi ritrovare più facilmente Edilizia.com su Google?
Aggiungi Edilizia.com alle fonti preferite e rendi più semplice recuperare guide, norme, sentenze e aggiornamenti quando cerchi su Google.
Aggiungi su GoogleÈ gratis e ti aiuta a trovarci prima nei risultati di ricerca.
Una zona del colore sbagliato ma con confine geometrico corretto suggerisce di verificare prima la mappatura di parti, utensili e bobine. Una superficie chiara progressivamente sporcata dopo un cambio richiede invece di controllare la transizione. Una seconda parte spostata rispetto alla prima impone una verifica di coordinate o calibrazione fra teste. Sono piste di indagine, non diagnosi certe ottenute da una fotografia.
Se la copertura si danneggia durante la rimozione, distinguere adesione eccessiva dell’interfaccia, accesso insufficiente e fragilità della geometria. Passare subito a un filamento solubile può non risolvere un dettaglio troppo delicato o un supporto chiuso in una cavità. Rivedere anche orientamento e divisione in parti, conservando una versione del file precedente per confrontare il cambiamento.
Se una torre o un supporto multimateriale si disgrega, non ridurre alla cieca tutte le distanze o aumentare ogni temperatura. Verificare la combinazione prevista dal produttore e la sua gestione nel profilo. Cambiare una sola variabile alla volta su un provino rende il confronto interpretabile; cambiare cinque parametri insieme può mascherare la causa.
Prima della stampa completa concordare un campione con tre controlli: confine fra i colori, dettaglio significativo e zona di rimozione del supporto. Definire che cosa verrà osservato e a quale distanza, invece di promettere genericamente una qualità «perfetta». Un piccolo plastico per discussione interna e un modello destinato a esposizione ravvicinata possono richiedere finiture diverse.
Alla consegna confrontare il pezzo con la legenda e la versione approvata: tutte le parti presenti, appoggi stabili, copertura rimovibile se prevista, assenza di residui che confondano le categorie. Conservare fotografie del campione, file sorgente, progetto dello slicer, profili, bobine utilizzate e risultato della prova. Un G-code già riuscito non va inviato senza verifica a una macchina diversa.
Nel nostro caso di riqualificazione, l’approvazione dell’ampliamento ocra può comprendere anche la sua rimozione e il rimontaggio sulla stessa base. È un controllo della funzione del plastico, più concreto del solo giudizio estetico. Se il modello è usato per comunicare una soluzione edilizia, accompagnarlo con elaborati e dati progettuali: il colore non sostituisce verifiche tecniche.
Molte ore di stampa e più bobine non eliminano le esigenze di sicurezza. La guida NIOSH 2024-103 tratta particelle ultrafini e composti volatili e privilegia il controllo alla sorgente, con ventilazione e sistemi di contenimento/aspirazione appropriati. È un riferimento tecnico statunitense, non una norma italiana da applicare automaticamente. Una macchina chiusa non dimostra, da sola, che le emissioni siano controllate.
Collocazione, gestione dei materiali e controlli devono essere valutati nello spazio effettivo, con le indicazioni del fabbricante e la valutazione dei rischi richiesta al luogo di lavoro. Evitare modifiche improvvisate all’aspirazione o ai dispositivi di sicurezza. Organizzare inoltre bobine e residui per materiale: i supporti rimossi e le soluzioni eventualmente impiegate vanno gestiti secondo la relativa documentazione, non considerati automaticamente innocui o scaricabili.
Inviare un file campione con scala, legenda, parti rimovibili, numero di copie e finitura attesa. Chiedere quali colori e materiali vengono effettivamente utilizzati, quali parti saranno stampate insieme, come saranno tolti i supporti e quale campione verrà approvato. Il preventivo deve chiarire se comprende preparazione, prove, montaggio e una successiva sostituzione di componente.
Per l’acquisto, richiedere una dimostrazione della configurazione realmente proposta, con accessori e profili necessari; per un service, chiedere tempi, responsabilità sui file e condizioni di ristampa. «Multicolore» è una capacità generica: il requisito utile è ottenere quel modello leggibile e ripetibile, con un consumo e un lavoro manuale documentati.
Descrivi il lavoro da realizzare: ti aiutiamo a inoltrare la richiesta a imprese edili pertinenti.
Non necessariamente. Un sistema di selezione può alimentare più filamenti nello stesso ugello. Per colori separati in altezza può bastare un cambio manuale; per parti autonome si possono fare stampe distinte. La scelta dipende dalla geometria e da quanti cambi richiede il lavoro.
No. Vanno verificati alimentazione, profili, temperatura comune del piano e comportamento fra i materiali. La compatibilità di un filamento con la stampante non garantisce quella con il caricatore automatico o con il secondo materiale.
Non bisogna affidarsi allo STL standard per conservare le assegnazioni di colore del lavoro. Preparare le parti e salvarne la mappatura nel progetto dello slicer, verificando l’importazione. Archiviare anche il modello sorgente: il solo file geometrico non ricostruisce necessariamente il processo di stampa.
Non va dato per scontato. La documentazione XL citata li usa anche come interfacce separabili di supporto. Se il componente deve restare unito, occorre verificare l’accoppiamento effettivo, eventualmente progettato meccanicamente, sul campione del lavoro.
No. Le teste dedicate evitano il cambio di ogni filamento nel medesimo ugello, ma possono richiedere priming, pulizia e supporti. Confrontare il materiale totale e i tempi sul file reale, senza presumere uno scarto nullo.
No. Parti separate possono ridurre cambi, facilitare rifinitura e permettere revisioni locali. Una stampa integrata può invece evitare giunti e montaggio. Il confronto deve includere materiale aggiuntivo, tempo della persona, qualità e possibilità di ristampa.
No. Una legenda colorata comunica categorie o intenzioni progettuali, ma non certifica proprietà termiche, strutturali, acustiche o conformità del progetto. Queste richiedono documenti e verifiche indipendenti.
Hai bisogno di chiarimenti o di un preventivo? Invia una richiesta, verrà gestita dalla redazione.